Общий каталог Osawa 2021 - страница 51
Навигация
 Общий каталог Osawa 2018
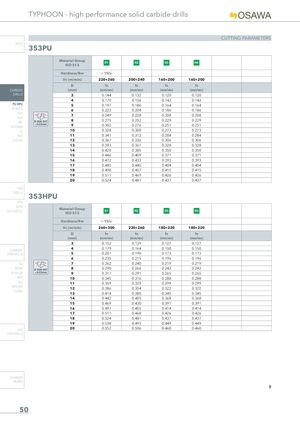
TYPHOON - high performance solid carbide drills
CUTTING PARAMETERS
| Material Group ISO 513 | N1 | N2 | N3 | N4 | |
| Hardness/Rm | > 5%Si | ||||
| Vc (m/min) | 220÷260 | 200÷240 | 160÷200 | 160÷200 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |
| 3 | 0.144 | 0.132 | 0.120 | 0.120 | |
| 4 | 0.170 | 0.156 | 0.142 | 0.142 | |
| 5 | 0.197 | 0.180 | 0.164 | 0.164 | |
| 6 | 0.223 | 0.204 | 0.186 | 0.186 | |
| 7 | 0.249 | 0.228 | 0.208 | 0.208 | |
| Ø RUN OUT | 8 | 0.275 | 0.252 | 0.229 | 0.229 |
| 9 | 0.302 | 0.276 | 0.251 | 0.251 | |
| 10 | 0.328 | 0.300 | 0.273 | 0.273 | |
| 11 | 0.341 | 0.312 | 0.284 | 0.284 | |
| 12 | 0.367 | 0.336 | 0.306 | 0.306 | |
| 13 | 0.393 | 0.361 | 0.328 | 0.328 | |
| 14 | 0.420 | 0.385 | 0.350 | 0.350 | |
| 15 | 0.446 | 0.409 | 0.371 | 0.371 | |
| 16 | 0.472 | 0.433 | 0.393 | 0.393 | |
| 17 | 0.485 | 0.445 | 0.404 | 0.404 | |
| 18 | 0.498 | 0.457 | 0.415 | 0.415 | |
| 19 | 0.511 | 0.469 | 0.426 | 0.426 | |
| 20 | 0.524 | 0.481 | 0.437 | 0.437 |
HSS DRILLS LFTA SUTA HSS-HSS/CO
353HPU
Material Group N1 N2 N3 N4
ISO 513
| Material Group ISO 513 | N1 | N2 | N3 | N4 | |
| Hardness/Rm | > 5%Si | ||||
| Vc (m/min) | 260÷300 | 220÷260 | 180÷220 | 180÷220 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |
| 3 | 0.152 | 0.139 | 0.127 | 0.127 | |
| 4 | 0.179 | 0.164 | 0.150 | 0.150 | |
| 5 | 0.207 | 0.190 | 0.173 | 0.173 | |
| 6 | 0.235 | 0.215 | 0.196 | 0.196 | |
| 7 | 0.262 | 0.240 | 0.219 | 0.219 | |
| Ø RUN OUT | 8 | 0.290 | 0.266 | 0.242 | 0.242 |
| 9 | 0.317 | 0.291 | 0.265 | 0.265 | |
| 10 | 0.345 | 0.316 | 0.288 | 0.288 | |
| 11 | 0.359 | 0.329 | 0.299 | 0.299 | |
| 12 | 0.386 | 0.354 | 0.322 | 0.322 | |
| 13 | 0.414 | 0.380 | 0.345 | 0.345 | |
| 14 | 0.442 | 0.405 | 0.368 | 0.368 | |
| 15 | 0.469 | 0.430 | 0.391 | 0.391 | |
| 16 | 0.497 | 0.455 | 0.414 | 0.414 | |
| 17 | 0.511 | 0.468 | 0.426 | 0.426 | |
| 18 | 0.524 | 0.481 | 0.437 | 0.437 | |
| 19 | 0.538 | 0.493 | 0.449 | 0.449 | |
| 20 | 0.552 | 0.506 | 0.460 | 0.460 |
CARBIDE BURRS