Общий каталог Osawa 2021 - страница 219
Навигация
 Общий каталог Osawa 2018
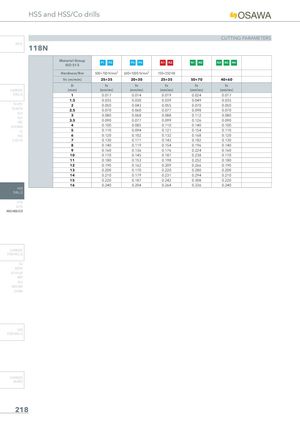
HSS and HSS/Co drills
CUTTING PARAMETERS
| Material Group ISO 513 | P1 P2 | P3 P4 | K1 K2 | N1 N5 | N2 N3 N4 |
| Hardness/Rm | 500÷700 N/mm² | 600÷1000 N/mm² | 150÷350 HB | ||
| Vc (m/min) | 25÷35 | 20÷30 | 25÷35 | 50÷70 | 40÷60 |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) |
| 1 | 0.017 | 0.014 | 0.019 | 0.024 | 0.017 |
| 1.5 | 0.035 | 0.030 | 0.039 | 0.049 | 0.035 |
| 2 | 0.050 | 0.043 | 0.055 | 0.070 | 0.050 |
| 2.5 | 0.070 | 0.060 | 0.077 | 0.098 | 0.070 |
| 3 | 0.080 | 0.068 | 0.088 | 0.112 | 0.080 |
| 3.5 | 0.090 | 0.077 | 0.099 | 0.126 | 0.090 |
| 4 | 0.100 | 0.085 | 0.110 | 0.140 | 0.100 |
| 5 | 0.110 | 0.094 | 0.121 | 0.154 | 0.110 |
| 6 | 0.120 | 0.102 | 0.132 | 0.168 | 0.120 |
| 7 | 0.130 | 0.111 | 0.143 | 0.182 | 0.130 |
| 8 | 0.140 | 0.119 | 0.154 | 0.196 | 0.140 |
| 9 | 0.160 | 0.136 | 0.176 | 0.224 | 0.160 |
| 10 | 0.170 | 0.145 | 0.187 | 0.238 | 0.170 |
| 11 | 0.180 | 0.153 | 0.198 | 0.252 | 0.180 |
| 12 | 0.190 | 0.162 | 0.209 | 0.266 | 0.190 |
| 13 | 0.200 | 0.170 | 0.220 | 0.280 | 0.200 |
| 14 | 0.210 | 0.179 | 0.231 | 0.294 | 0.210 |
| 15 | 0.220 | 0.187 | 0.242 | 0.308 | 0.220 |
| 16 | 0.240 | 0.204 | 0.264 | 0.336 | 0.240 |
INFO
SUH ALH HRC SUH MINI
HSS DRILLS
LFTA SUTA HSS-HSS/CO
CARBIDE END-MILLS
G2 MDTA HF VH/UP MEF ALU MEX/MH UH/MH
HSS END-MILLS
CARBIDE BURRS