Общий каталог Osawa 2021 - страница 198
Навигация
 Общий каталог Osawa 2018
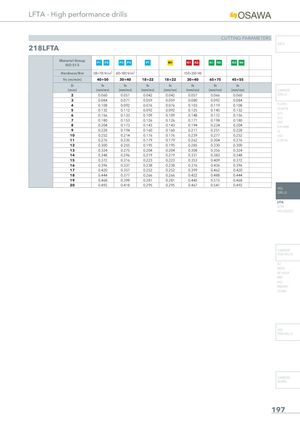
LFTA - High performance drills
CUTTING PARAMETERS
| Material Group ISO 513 | P1 P2 | P3 P4 | P7 | M1 | K1 K2 | N1 N2 | N3 N4 |
| Hardness/Rm | 500÷700 N/mm² | 600÷1000 N/mm² | 150÷350 HB | ||||
| Vc (m/min) | 40÷50 | 30÷40 | 18÷22 | 18÷22 | 30÷40 | 65÷75 | 45÷55 |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) |
| 2 | 0.060 | 0.051 | 0.042 | 0.042 | 0.057 | 0.066 | 0.060 |
| 3 | 0.084 | 0.071 | 0.059 | 0.059 | 0.080 | 0.092 | 0.084 |
| 4 | 0.108 | 0.092 | 0.076 | 0.076 | 0.103 | 0.119 | 0.108 |
| 5 | 0.132 | 0.112 | 0.092 | 0.092 | 0.125 | 0.145 | 0.132 |
| 6 | 0.156 | 0.133 | 0.109 | 0.109 | 0.148 | 0.172 | 0.156 |
| 7 | 0.180 | 0.153 | 0.126 | 0.126 | 0.171 | 0.198 | 0.180 |
| 8 | 0.204 | 0.173 | 0.143 | 0.143 | 0.194 | 0.224 | 0.204 |
| 9 | 0.228 | 0.194 | 0.160 | 0.160 | 0.217 | 0.251 | 0.228 |
| 10 | 0.252 | 0.214 | 0.176 | 0.176 | 0.239 | 0.277 | 0.252 |
| 11 | 0.276 | 0.235 | 0.179 | 0.179 | 0.262 | 0.304 | 0.276 |
| 12 | 0.300 | 0.255 | 0.195 | 0.195 | 0.285 | 0.330 | 0.300 |
| 13 | 0.324 | 0.275 | 0.204 | 0.204 | 0.308 | 0.356 | 0.324 |
| 14 | 0.348 | 0.296 | 0.219 | 0.219 | 0.331 | 0.383 | 0.348 |
| 15 | 0.372 | 0.316 | 0.223 | 0.223 | 0.353 | 0.409 | 0.372 |
| 16 | 0.396 | 0.337 | 0.238 | 0.238 | 0.376 | 0.436 | 0.396 |
| 17 | 0.420 | 0.357 | 0.252 | 0.252 | 0.399 | 0.462 | 0.420 |
| 18 | 0.444 | 0.377 | 0.266 | 0.266 | 0.422 | 0.488 | 0.444 |
| 19 | 0.468 | 0.398 | 0.281 | 0.281 | 0.445 | 0.515 | 0.468 |
| 20 | 0.492 | 0.418 | 0.295 | 0.295 | 0.467 | 0.541 | 0.492 |
INFO
SUH ALH HRC SUH MINI
HSS DRILLS
LFTA SUTA HSS-HSS/CO
CARBIDE END-MILLS
G2 MDTA HF VH/UP MEF ALU MEX/MH UH/MH
HSS END-MILLS
CARBIDE BURRS