Общий каталог Osawa 2018 - страница 412
Навигация
 Общий каталог Osawa 2021
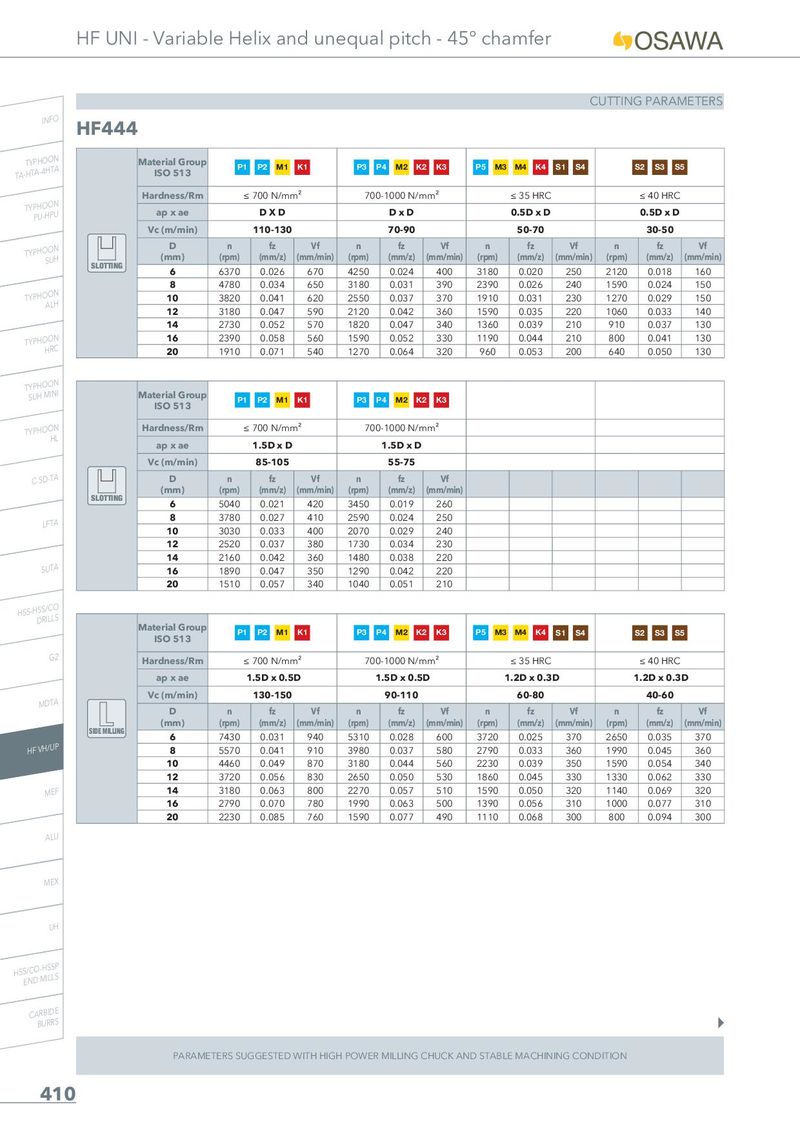
CUTTING PARAMETERS
INFO HF444
| Material Group ISO 513 | P1 | P2 M1 | K1 | P3 | P4 M2 K2 | K3 | P5 M3 | M4 K4 | S1 S4 | S2 S3 S | 5 | |
| Hardness/Rm | ≤ | 700 N/mm | ² | 700 | -1000 N/m | m² | ≤ 35 HRC | ≤ 40 HRC | ||||
| ap x ae | DXD | DxD | 0.5D x D | 0.5D x D | ||||||||
| Vc (m/min) | 110-130 | 70-90 | 50-70 | 30-50 | ||||||||
| D (mm) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) |
| 6 | 6370 | 0.026 | 670 | 4250 | 0.024 | 400 | 3180 | 0.020 | 250 | 2120 | 0.018 | 160 |
| 8 | 4780 | 0.034 | 650 | 3180 | 0.031 | 390 | 2390 | 0.026 | 240 | 1590 | 0.024 | 150 |
| 10 | 3820 | 0.041 | 620 | 2550 | 0.037 | 370 | 1910 | 0.031 | 230 | 1270 | 0.029 | 150 |
| 12 | 3180 | 0.047 | 590 | 2120 | 0.042 | 360 | 1590 | 0.035 | 220 | 1060 | 0.033 | 140 |
| 14 | 2730 | 0.052 | 570 | 1820 | 0.047 | 340 | 1360 | 0.039 | 210 | 910 | 0.037 | 130 |
| 16 | 2390 | 0.058 | 560 | 1590 | 0.052 | 330 | 1190 | 0.044 | 210 | 800 | 0.041 | 130 |
| 20 | 1910 | 0.071 | 540 | 1270 | 0.064 | 320 | 960 | 0.053 | 200 | 640 | 0.050 | 130 |
PU-HPU
SUH SLOTTING
ALH
TYPHOON
TYPHOON
| Material Group ISO 513 | P1 | P2 M1 | K1 | P3 | P4 M2 K2 | K3 |
| Hardness/Rm | ≤ | 700 N/mm | ² | 70 | 0-1000 N/m | m² |
| ap x ae | 1.5D x D | 1.5D x D | ||||
| Vc (m/min) | 85-105 | 55-75 | ||||
| D (mm) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) |
| 6 | 5040 | 0.021 | 420 | 3450 | 0.019 | 260 |
| 8 | 3780 | 0.027 | 410 | 2590 | 0.024 | 250 |
| 10 | 3030 | 0.033 | 400 | 2070 | 0.029 | 240 |
| 12 | 2520 | 0.037 | 380 | 1730 | 0.034 | 230 |
| 14 | 2160 | 0.042 | 360 | 1480 | 0.038 | 220 |
| 16 | 1890 | 0.047 | 350 | 1290 | 0.042 | 220 |
| 20 | 1510 | 0.057 | 340 | 1040 | 0.051 | 210 |
TYPHOON HL
SLOTTING
LFTA
HSS-HSS/CO DRILLS
| Material Group ISO 513 | P1 | P2 M1 | K1 | P3 | P4 M2 K2 | K3 | P5 M3 | M4 K4 | S1 S4 | S2 S3 S | 5 | |
| Hardness/Rm | ≤ | 700 N/mm | ² | 70 | 0-1000 N/m | m² | ≤ 35 HRC | ≤ 40 HRC | ||||
| ap x ae | 1 | .5D x 0.5 | D | 1.5D x 0.5 | D | 1.2D x 0.3 | D | 1.2D x 0.3 | D | |||
| Vc (m/min) | 130-150 | 90-110 | 60-80 | 40-60 | ||||||||
| D | n | fz | Vf | n | fz | Vf | n | fz | Vf | n | fz | Vf |
| (mm) | (rpm) | (mm/z) | (mm/min) | (rpm) | (mm/z) | (mm/min) | (rpm) | (mm/z) | (mm/min) | (rpm) | (mm/z) | (mm/min) |
| 6 | 7430 | 0.031 | 940 | 5310 | 0.028 | 600 | 3720 | 0.025 | 370 | 2650 | 0.035 | 370 |
| 8 | 5570 | 0.041 | 910 | 3980 | 0.037 | 580 | 2790 | 0.033 | 360 | 1990 | 0.045 | 360 |
| 10 | 4460 | 0.049 | 870 | 3180 | 0.044 | 560 | 2230 | 0.039 | 350 | 1590 | 0.054 | 340 |
| 12 | 3720 | 0.056 | 830 | 2650 | 0.050 | 530 | 1860 | 0.045 | 330 | 1330 | 0.062 | 330 |
| 14 | 3180 | 0.063 | 800 | 2270 | 0.057 | 510 | 1590 | 0.050 | 320 | 1140 | 0.069 | 320 |
| 16 | 2790 | 0.070 | 780 | 1990 | 0.063 | 500 | 1390 | 0.056 | 310 | 1000 | 0.077 | 310 |
| 20 | 2230 | 0.085 | 760 | 1590 | 0.077 | 490 | 1110 | 0.068 | 300 | 800 | 0.094 | 300 |
MDTA SIDE MILLING
ALU
MEX
UH
HSS/CO-HSSP END MILLS
CARBIDE