Общий каталог Osawa 2018 - страница 373
Навигация
 Общий каталог Osawa 2021
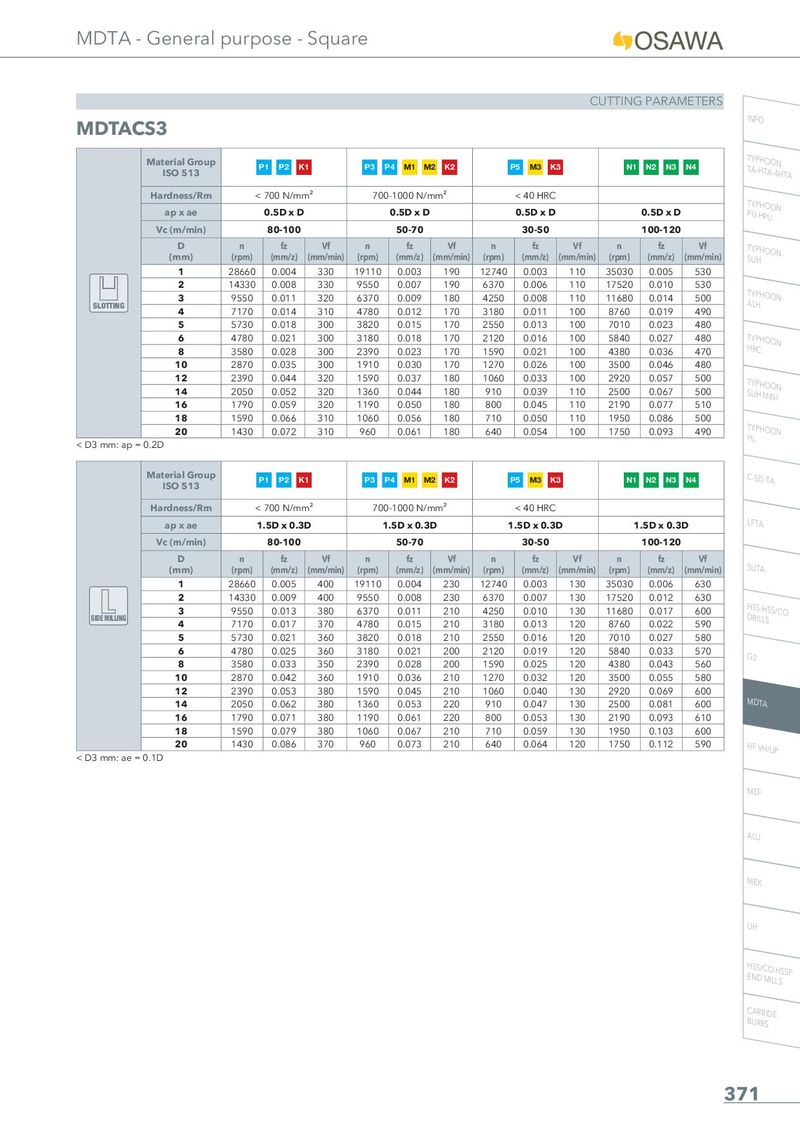
CUTTING PARAMETERS
MDTACS3 INFO
| Mater IS | ial Group O 513 | P | 1 P2 K | 1 | P3 P | 4 M1 M2 | K2 | P5 M3 K | 3 | N1 | N2 N3 | N4 | |
| Hard | ness/Rm | 700 N/mm | ² | 700 | -1000 N/m | m² | < 40 HRC | ||||||
| a | pxae | 0.5D x D | 0.5D x D | 0.5D x D | 0.5D x D | ||||||||
| Vc ( | m/min) | 80-100 | 50-70 | 30-50 | 100-120 | ||||||||
| ( | D mm) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) |
| 1 | 28660 | 0.004 | 330 | 19110 | 0.003 | 190 | 12740 | 0.003 | 110 | 35030 | 0.005 | 530 | |
| 2 | 14330 | 0.008 | 330 | 9550 | 0.007 | 190 | 6370 | 0.006 | 110 | 17520 | 0.010 | 530 | |
| SLOTTING | 3 | 9550 | 0.011 | 320 | 6370 | 0.009 | 180 | 4250 | 0.008 | 110 | 11680 | 0.014 | 500 |
| 4 | 7170 | 0.014 | 310 | 4780 | 0.012 | 170 | 3180 | 0.011 | 100 | 8760 | 0.019 | 490 | |
| 5 | 5730 | 0.018 | 300 | 3820 | 0.015 | 170 | 2550 | 0.013 | 100 | 7010 | 0.023 | 480 | |
| 6 | 4780 | 0.021 | 300 | 3180 | 0.018 | 170 | 2120 | 0.016 | 100 | 5840 | 0.027 | 480 | |
| 8 | 3580 | 0.028 | 300 | 2390 | 0.023 | 170 | 1590 | 0.021 | 100 | 4380 | 0.036 | 470 | |
| 10 | 2870 | 0.035 | 300 | 1910 | 0.030 | 170 | 1270 | 0.026 | 100 | 3500 | 0.046 | 480 | |
| 12 | 2390 | 0.044 | 320 | 1590 | 0.037 | 180 | 1060 | 0.033 | 100 | 2920 | 0.057 | 500 | |
| 14 | 2050 | 0.052 | 320 | 1360 | 0.044 | 180 | 910 | 0.039 | 110 | 2500 | 0.067 | 500 | |
| 16 | 1790 | 0.059 | 320 | 1190 | 0.050 | 180 | 800 | 0.045 | 110 | 2190 | 0.077 | 510 | |
| 18 | 1590 | 0.066 | 310 | 1060 | 0.056 | 180 | 710 | 0.050 | 110 | 1950 | 0.086 | 500 | |
| 20 | 1430 | 0.072 | 310 | 960 | 0.061 | 180 | 640 | 0.054 | 100 | 1750 | 0.093 | 490 | |
| < D3 mm: ap = 0.2D |
TYPHOON
TYPHOON
TYPHOON
TYPHOON HL
| Material Group ISO 513 | P | 1 P2 K1 | P3 P | 4 M1 M2 | K2 | P5 M3 K | 3 | N1 | N2 N3 | N4 | |||
| Hardness/Rm | 700 N/mm | ² | 700 | -1000 N/m | m² | < 40 HRC | |||||||
| ap x ae | 1 | .5D x 0.3D | 1 | .5D x 0.3D | 1 | .5D x 0.3 | D | 1 | .5D x 0.3 | D | |||
| Vc (m/min) | 80-100 | 50-70 | 30-50 | 100-120 | |||||||||
| D | n | fz | Vf | n | fz | Vf | n | fz | Vf | n | fz | Vf | |
| (mm) | (rpm) | (mm/z) | (mm/min) | (rpm) | (mm/z) | (mm/min) | (rpm) | (mm/z) | (mm/min) | (rpm) | (mm/z) | (mm/min) | |
| 1 | 28660 | 0.005 | 400 | 19110 | 0.004 | 230 | 12740 | 0.003 | 130 | 35030 | 0.006 | 630 | |
| 2 | 14330 | 0.009 | 400 | 9550 | 0.008 | 230 | 6370 | 0.007 | 130 | 17520 | 0.012 | 630 | |
| 3 | 9550 | 0.013 | 380 | 6370 | 0.011 | 210 | 4250 | 0.010 | 130 | 11680 | 0.017 | 600 | |
| SIDE MILLING | 4 | 7170 | 0.017 | 370 | 4780 | 0.015 | 210 | 3180 | 0.013 | 120 | 8760 | 0.022 | 590 |
| 5 | 5730 | 0.021 | 360 | 3820 | 0.018 | 210 | 2550 | 0.016 | 120 | 7010 | 0.027 | 580 | |
| 6 | 4780 | 0.025 | 360 | 3180 | 0.021 | 200 | 2120 | 0.019 | 120 | 5840 | 0.033 | 570 | |
| 8 | 3580 | 0.033 | 350 | 2390 | 0.028 | 200 | 1590 | 0.025 | 120 | 4380 | 0.043 | 560 | |
| 10 | 2870 | 0.042 | 360 | 1910 | 0.036 | 210 | 1270 | 0.032 | 120 | 3500 | 0.055 | 580 | |
| 12 | 2390 | 0.053 | 380 | 1590 | 0.045 | 210 | 1060 | 0.040 | 130 | 2920 | 0.069 | 600 | |
| 14 | 2050 | 0.062 | 380 | 1360 | 0.053 | 220 | 910 | 0.047 | 130 | 2500 | 0.081 | 600 | |
| 16 | 1790 | 0.071 | 380 | 1190 | 0.061 | 220 | 800 | 0.053 | 130 | 2190 | 0.093 | 610 | |
| 18 | 1590 | 0.079 | 380 | 1060 | 0.067 | 210 | 710 | 0.059 | 130 | 1950 | 0.103 | 600 | |
| 20 | 1430 | 0.086 | 370 | 960 | 0.073 | 210 | 640 | 0.064 | 120 | 1750 | 0.112 | 590 |
HSS-HSS/CO
G2
< D3 mm: ae = 0.1D
MEF
ALU
MEX
UH
HSS/CO-HSSP END MILLS
CARBIDE BURRS