Общий каталог Osawa 2018 - страница 348
Навигация
 Общий каталог Osawa 2021
CUTTING PARAMETERS
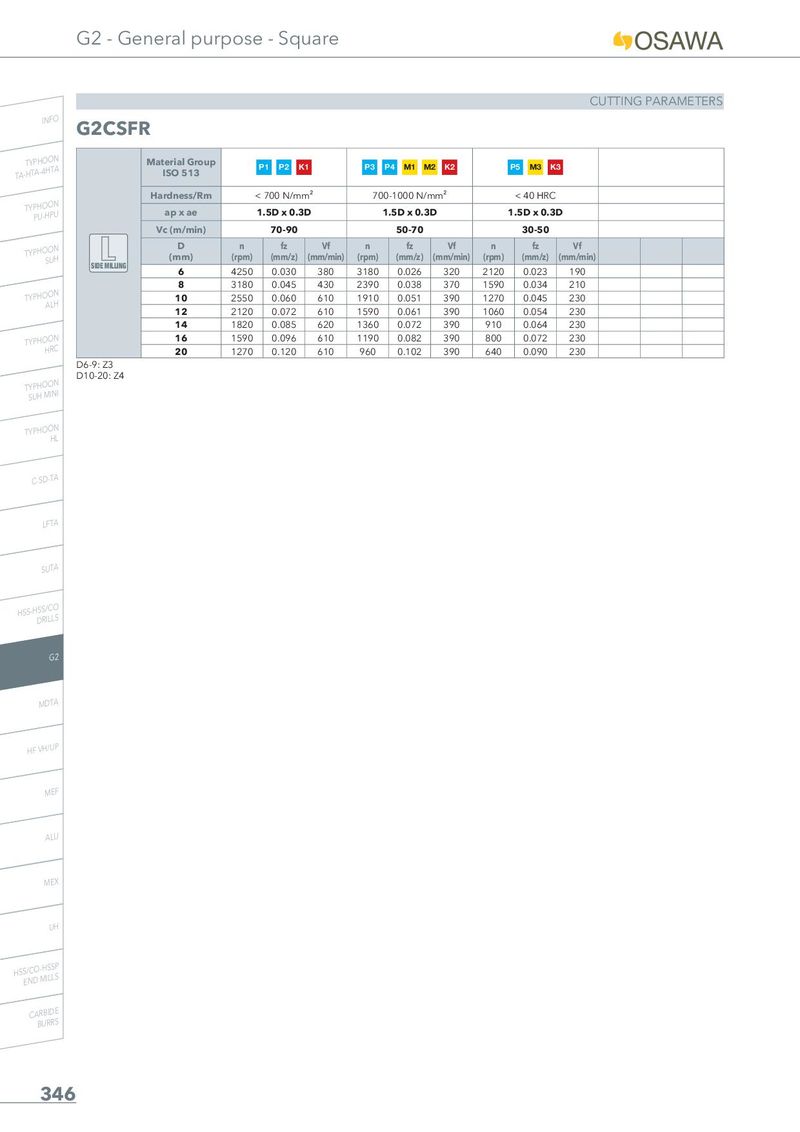
INFO G2CSFR
| Material Group ISO 513 | P1 P2 K | 1 | P3 | P4 M1 M | 2 K2 | P5 M3 K | 3 | ||
| Hardness/Rm | 700 N/mm | ² | 70 | 0-1000 N/m | m² | < 40 HRC | |||
| ap x ae | 1 | .5D x 0.3 | D | 1 | .5D x 0.3 | D | 1 | .5D x 0.3 | D |
| Vc (m/min) | 70-90 | 50-70 | 30-50 | ||||||
| D (mm) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) |
| 6 | 4250 | 0.030 | 380 | 3180 | 0.026 | 320 | 2120 | 0.023 | 190 |
| 8 | 3180 | 0.045 | 430 | 2390 | 0.038 | 370 | 1590 | 0.034 | 210 |
| 10 | 2550 | 0.060 | 610 | 1910 | 0.051 | 390 | 1270 | 0.045 | 230 |
| 12 | 2120 | 0.072 | 610 | 1590 | 0.061 | 390 | 1060 | 0.054 | 230 |
| 14 | 1820 | 0.085 | 620 | 1360 | 0.072 | 390 | 910 | 0.064 | 230 |
| 16 | 1590 | 0.096 | 610 | 1190 | 0.082 | 390 | 800 | 0.072 | 230 |
| 20 | 1270 | 0.120 | 610 | 960 | 0.102 | 390 | 640 | 0.090 | 230 |
PU-HPU
SUH SIDE MILLING
ALH
TYPHOON
TYPHOON SUH MINI
TYPHOON HL
D6-9: Z3 D10-20: Z4
C-SD-TA
LFTA
SUTA
HSS-HSS/CO DRILLS
G2
MDTA
HF VH/UP
MEF
ALU
MEX
UH
HSS/CO-HSSP END MILLS
CARBIDE