Общий каталог Osawa 2018 - страница 340
Навигация
 Общий каталог Osawa 2021
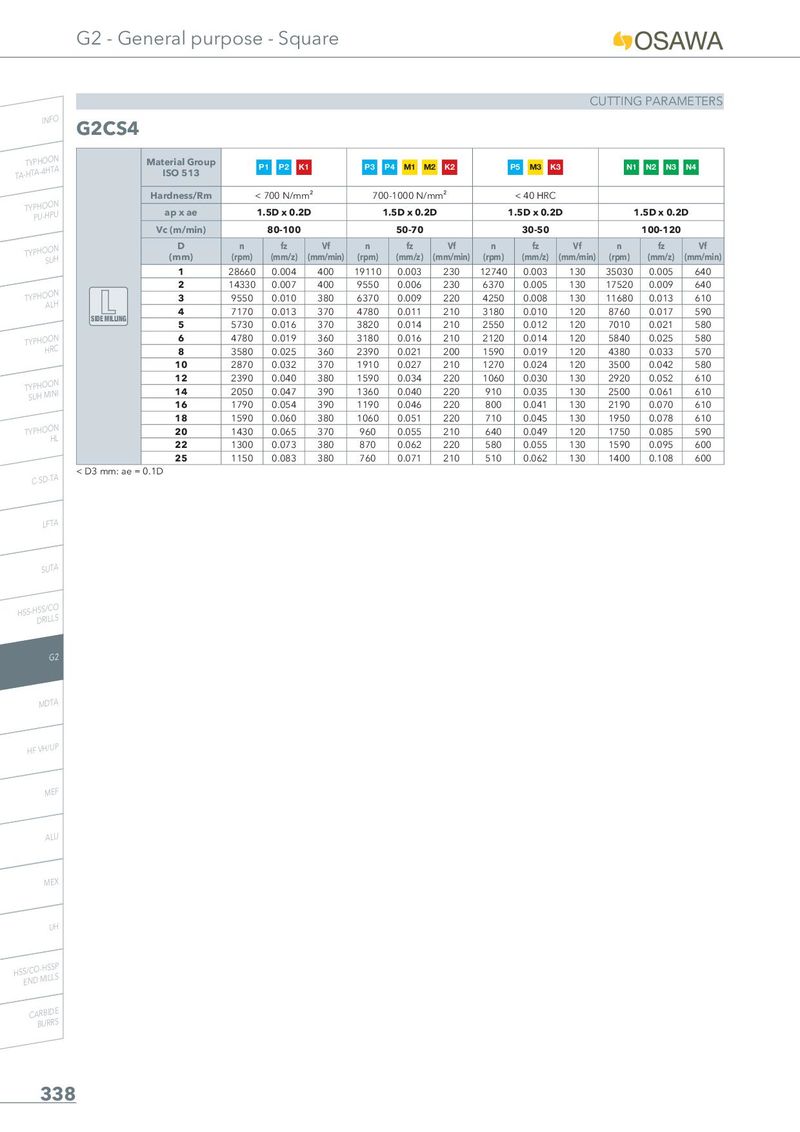
CUTTING PARAMETERS
INFO G2CS4
| Material Group ISO 513 | P | 1 P2 K | 1 | P3 | P4 M1 M | 2 K2 | P5 M3 K | 3 | N1 | N2 N3 | N4 | |
| Hardness/Rm | 700 N/m | m² | 70 | 0-1000 N/m | m² | < 40 HRC | ||||||
| ap x ae | 1 | .5D x 0.2 | D | 1.5D x 0.2 | D | 1 | .5D x 0.2 | D | 1 | .5D x 0.2 | D | |
| Vc (m/min) | 80-100 | 50-70 | 30-50 | 100-120 | ||||||||
| D (mm) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) |
| 1 | 28660 | 0.004 | 400 | 19110 | 0.003 | 230 | 12740 | 0.003 | 130 | 35030 | 0.005 | 640 |
| 2 | 14330 | 0.007 | 400 | 9550 | 0.006 | 230 | 6370 | 0.005 | 130 | 17520 | 0.009 | 640 |
| 3 | 9550 | 0.010 | 380 | 6370 | 0.009 | 220 | 4250 | 0.008 | 130 | 11680 | 0.013 | 610 |
| 4 | 7170 | 0.013 | 370 | 4780 | 0.011 | 210 | 3180 | 0.010 | 120 | 8760 | 0.017 | 590 |
| 5 | 5730 | 0.016 | 370 | 3820 | 0.014 | 210 | 2550 | 0.012 | 120 | 7010 | 0.021 | 580 |
| 6 | 4780 | 0.019 | 360 | 3180 | 0.016 | 210 | 2120 | 0.014 | 120 | 5840 | 0.025 | 580 |
| 8 | 3580 | 0.025 | 360 | 2390 | 0.021 | 200 | 1590 | 0.019 | 120 | 4380 | 0.033 | 570 |
| 10 | 2870 | 0.032 | 370 | 1910 | 0.027 | 210 | 1270 | 0.024 | 120 | 3500 | 0.042 | 580 |
| 12 | 2390 | 0.040 | 380 | 1590 | 0.034 | 220 | 1060 | 0.030 | 130 | 2920 | 0.052 | 610 |
| 14 | 2050 | 0.047 | 390 | 1360 | 0.040 | 220 | 910 | 0.035 | 130 | 2500 | 0.061 | 610 |
| 16 | 1790 | 0.054 | 390 | 1190 | 0.046 | 220 | 800 | 0.041 | 130 | 2190 | 0.070 | 610 |
| 18 | 1590 | 0.060 | 380 | 1060 | 0.051 | 220 | 710 | 0.045 | 130 | 1950 | 0.078 | 610 |
| 20 | 1430 | 0.065 | 370 | 960 | 0.055 | 210 | 640 | 0.049 | 120 | 1750 | 0.085 | 590 |
| 22 | 1300 | 0.073 | 380 | 870 | 0.062 | 220 | 580 | 0.055 | 130 | 1590 | 0.095 | 600 |
| 25 | 1150 | 0.083 | 380 | 760 | 0.071 | 210 | 510 | 0.062 | 130 | 1400 | 0.108 | 600 |
PU-HPU
SUH
ALH SIDE MILLING TYPHOON
SUH MINI
HL
< D3 mm: ae = 0.1D C-SD-TA
LFTA
SUTA
HSS-HSS/CO DRILLS
G2
MDTA
HF VH/UP
MEF
ALU
MEX
UH
HSS/CO-HSSP END MILLS
CARBIDE