Общий каталог Osawa 2018 - страница 327
Навигация
 Общий каталог Osawa 2021
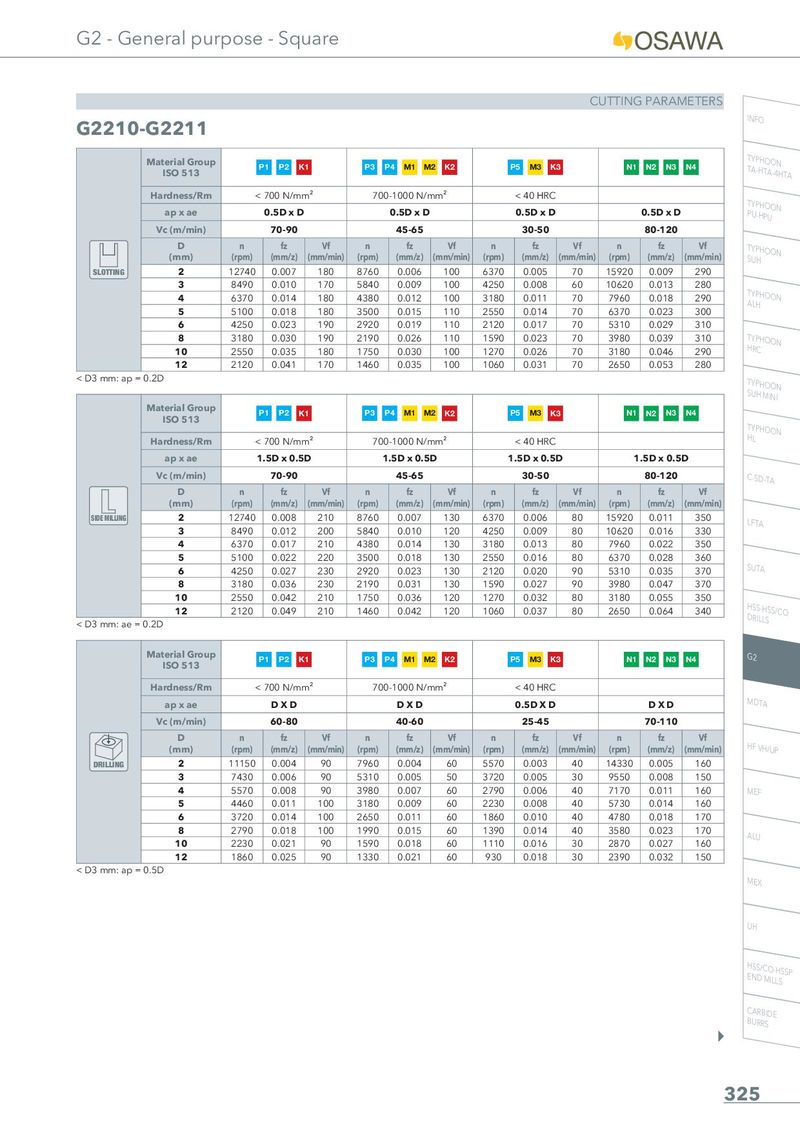
CUTTING PARAMETERS
G2210-G2211 INFO
| Material Group ISO 513 | P | 1 P2 K | 1 | P3 | P4 M1 M2 | K2 | P5 M3 K | 3 | N1 | N2 N3 | N4 | |
| Hardness/Rm | 700 N/mm | ² | 70 | 0-1000 N/m | m² | < 40 HRC | ||||||
| ap x ae | 0.5D x D | 0.5D x D | 0.5D x D | 0.5D x D | ||||||||
| Vc (m/min) | 70-90 | 45-65 | 30-50 | 80-120 | ||||||||
| D (mm) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) |
| SLOTTING 2 | 12740 | 0.007 | 180 | 8760 | 0.006 | 100 | 6370 | 0.005 | 70 | 15920 | 0.009 | 290 |
| 3 | 8490 | 0.010 | 170 | 5840 | 0.009 | 100 | 4250 | 0.008 | 60 | 10620 | 0.013 | 280 |
| 4 | 6370 | 0.014 | 180 | 4380 | 0.012 | 100 | 3180 | 0.011 | 70 | 7960 | 0.018 | 290 |
| 5 | 5100 | 0.018 | 180 | 3500 | 0.015 | 110 | 2550 | 0.014 | 70 | 6370 | 0.023 | 300 |
| 6 | 4250 | 0.023 | 190 | 2920 | 0.019 | 110 | 2120 | 0.017 | 70 | 5310 | 0.029 | 310 |
| 8 | 3180 | 0.030 | 190 | 2190 | 0.026 | 110 | 1590 | 0.023 | 70 | 3980 | 0.039 | 310 |
| 10 | 2550 | 0.035 | 180 | 1750 | 0.030 | 100 | 1270 | 0.026 | 70 | 3180 | 0.046 | 290 |
| 12 | 2120 | 0.041 | 170 | 1460 | 0.035 | 100 | 1060 | 0.031 | 70 | 2650 | 0.053 | 280 |
| < D3 mm: ap = 0.2D |
TYPHOON
TYPHOON ALH
TYPHOON SUH MINI
| Material Group ISO 513 | P1 P2 K1 | P3 P | 4 M1 M2 | K2 | P5 M3 K3 | N1 | N2 N3 | N4 | ||||
| Hardness/Rm | 700 N/mm | ² | 700 | -1000 N/m | m² | < 40 HRC | ||||||
| ap x ae | 1 | .5D x 0.5D | 1 | .5D x 0.5D | 1.5D x 0.5D | 1 | .5D x 0.5 | D | ||||
| Vc (m/min) | 70-90 | 45-65 | 30-50 | 80-120 | ||||||||
| D (mm) | n (rpm) | fz (mm/z) ( | Vf mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) |
| SIDE MILLING 2 | 12740 | 0.008 | 210 | 8760 | 0.007 | 130 | 6370 | 0.006 | 80 | 15920 | 0.011 | 350 |
| 3 | 8490 | 0.012 | 200 | 5840 | 0.010 | 120 | 4250 | 0.009 | 80 | 10620 | 0.016 | 330 |
| 4 | 6370 | 0.017 | 210 | 4380 | 0.014 | 130 | 3180 | 0.013 | 80 | 7960 | 0.022 | 350 |
| 5 | 5100 | 0.022 | 220 | 3500 | 0.018 | 130 | 2550 | 0.016 | 80 | 6370 | 0.028 | 360 |
| 6 | 4250 | 0.027 | 230 | 2920 | 0.023 | 130 | 2120 | 0.020 | 90 | 5310 | 0.035 | 370 |
| 8 | 3180 | 0.036 | 230 | 2190 | 0.031 | 130 | 1590 | 0.027 | 90 | 3980 | 0.047 | 370 |
| 10 | 2550 | 0.042 | 210 | 1750 | 0.036 | 120 | 1270 | 0.032 | 80 | 3180 | 0.055 | 350 |
| 12 | 2120 | 0.049 | 210 | 1460 | 0.042 | 120 | 1060 | 0.037 | 80 | 2650 | 0.064 | 340 |
| < D3 mm: ae = 0.2D | ||||||||||||
| Material Group ISO 513 | P1 P2 K1 | P3 P | 4 M1 M2 | K2 | P5 M3 K3 | N1 | N2 N3 | N4 | ||||
| Hardness/Rm | 700 N/mm | ² | 700 | -1000 N/m | m² | < 40 HRC | ||||||
| ap x ae | DXD | DXD | 0.5D X D | DXD | ||||||||
| Vc (m/min) | 60-80 | 40-60 | 25-45 | 70-110 | ||||||||
| D (mm) | n (rpm) | fz (mm/z) ( | Vf mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) |
| DRILLING 2 | 11150 | 0.004 | 90 | 7960 | 0.004 | 60 | 5570 | 0.003 | 40 | 14330 | 0.005 | 160 |
| 3 | 7430 | 0.006 | 90 | 5310 | 0.005 | 50 | 3720 | 0.005 | 30 | 9550 | 0.008 | 150 |
| 4 | 5570 | 0.008 | 90 | 3980 | 0.007 | 60 | 2790 | 0.006 | 40 | 7170 | 0.011 | 160 |
| 5 | 4460 | 0.011 | 100 | 3180 | 0.009 | 60 | 2230 | 0.008 | 40 | 5730 | 0.014 | 160 |
| 6 | 3720 | 0.014 | 100 | 2650 | 0.011 | 60 | 1860 | 0.010 | 40 | 4780 | 0.018 | 170 |
| 8 | 2790 | 0.018 | 100 | 1990 | 0.015 | 60 | 1390 | 0.014 | 40 | 3580 | 0.023 | 170 |
| 10 | 2230 | 0.021 | 90 | 1590 | 0.018 | 60 | 1110 | 0.016 | 30 | 2870 | 0.027 | 160 |
| 12 | 1860 | 0.025 | 90 | 1330 | 0.021 | 60 | 930 | 0.018 | 30 | 2390 | 0.032 | 150 |
TYPHOON
LFTA
HSS-HSS/CO DRILLS
ALU
< D3 mm: ap = 0.5D MEX
UH
HSS/CO-HSSP END MILLS
CARBIDE BURRS