Общий каталог Osawa 2018 - страница 144
Навигация
 Общий каталог Osawa 2021
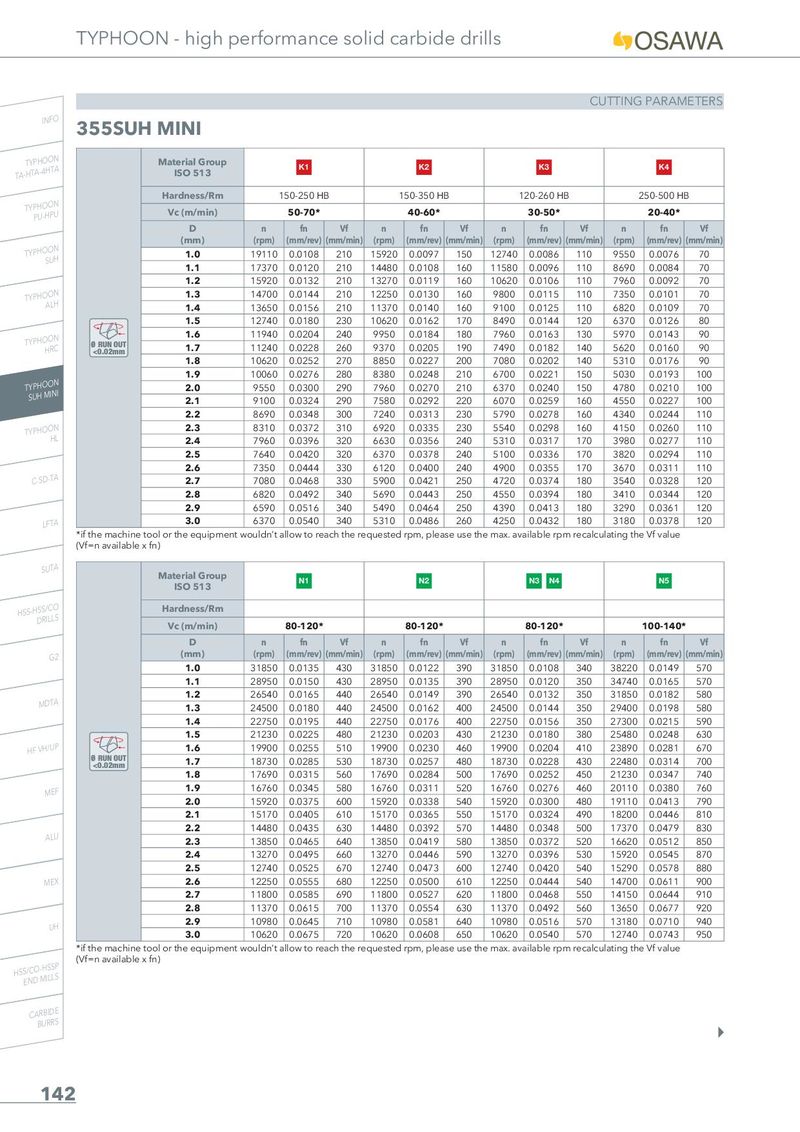
CUTTING PARAMETERS
INFO 355SUH MINI
| Material Group ISO 513 | K1 | K2 | K3 | K4 | |||||||||
| Hardness/Rm | 1 | 50-250 HB | 1 | 50-350 HB | 1 | 20-260 HB | 250-500 HB | ||||||
| Vc (m/min) | 50-70 | 40-60 | 30-50 | 20-40 | |||||||||
| D (mm) | n (rpm) | fn (mm/rev) ( | Vf mm/min) | n (rpm) | fn (mm/rev) ( | Vf mm/min) | n (rpm) | fn (mm/rev) ( | Vf mm/min) | n (rpm) | fn (mm/rev) ( | Vf mm/min) | |
| 1.0 | 19110 | 0.0108 | 210 | 15920 | 0.0097 | 150 | 12740 | 0.0086 | 110 | 9550 | 0.0076 | 70 | |
| 1.1 | 17370 | 0.0120 | 210 | 14480 | 0.0108 | 160 | 11580 | 0.0096 | 110 | 8690 | 0.0084 | 70 | |
| 1.2 | 15920 | 0.0132 | 210 | 13270 | 0.0119 | 160 | 10620 | 0.0106 | 110 | 7960 | 0.0092 | 70 | |
| 1.3 | 14700 | 0.0144 | 210 | 12250 | 0.0130 | 160 | 9800 | 0.0115 | 110 | 7350 | 0.0101 | 70 | |
| 1.4 | 13650 | 0.0156 | 210 | 11370 | 0.0140 | 160 | 9100 | 0.0125 | 110 | 6820 | 0.0109 | 70 | |
| 1.5 | 12740 | 0.0180 | 230 | 10620 | 0.0162 | 170 | 8490 | 0.0144 | 120 | 6370 | 0.0126 | 80 | |
| 1.6 | 11940 | 0.0204 | 240 | 9950 | 0.0184 | 180 | 7960 | 0.0163 | 130 | 5970 | 0.0143 | 90 | |
| Ø RUN OUT | 1.7 | 11240 | 0.0228 | 260 | 9370 | 0.0205 | 190 | 7490 | 0.0182 | 140 | 5620 | 0.0160 | 90 |
| 1.8 | 10620 | 0.0252 | 270 | 8850 | 0.0227 | 200 | 7080 | 0.0202 | 140 | 5310 | 0.0176 | 90 | |
| 1.9 | 10060 | 0.0276 | 280 | 8380 | 0.0248 | 210 | 6700 | 0.0221 | 150 | 5030 | 0.0193 | 100 | |
| 2.0 | 9550 | 0.0300 | 290 | 7960 | 0.0270 | 210 | 6370 | 0.0240 | 150 | 4780 | 0.0210 | 100 | |
| 2.1 | 9100 | 0.0324 | 290 | 7580 | 0.0292 | 220 | 6070 | 0.0259 | 160 | 4550 | 0.0227 | 100 | |
| 2.2 | 8690 | 0.0348 | 300 | 7240 | 0.0313 | 230 | 5790 | 0.0278 | 160 | 4340 | 0.0244 | 110 | |
| 2.3 | 8310 | 0.0372 | 310 | 6920 | 0.0335 | 230 | 5540 | 0.0298 | 160 | 4150 | 0.0260 | 110 | |
| 2.4 | 7960 | 0.0396 | 320 | 6630 | 0.0356 | 240 | 5310 | 0.0317 | 170 | 3980 | 0.0277 | 110 | |
| 2.5 | 7640 | 0.0420 | 320 | 6370 | 0.0378 | 240 | 5100 | 0.0336 | 170 | 3820 | 0.0294 | 110 | |
| 2.6 | 7350 | 0.0444 | 330 | 6120 | 0.0400 | 240 | 4900 | 0.0355 | 170 | 3670 | 0.0311 | 110 | |
| 2.7 | 7080 | 0.0468 | 330 | 5900 | 0.0421 | 250 | 4720 | 0.0374 | 180 | 3540 | 0.0328 | 120 | |
| 2.8 | 6820 | 0.0492 | 340 | 5690 | 0.0443 | 250 | 4550 | 0.0394 | 180 | 3410 | 0.0344 | 120 | |
| 2.9 | 6590 | 0.0516 | 340 | 5490 | 0.0464 | 250 | 4390 | 0.0413 | 180 | 3290 | 0.0361 | 120 | |
| 3.0 | 6370 | 0.0540 | 340 | 5310 | 0.0486 | 260 | 4250 | 0.0432 | 180 | 3180 | 0.0378 | 120 |
PU-HPU
SUH
TYPHOON
TYPHOON
*if the machine tool or the equipment wouldn’t allow to reach the requested rpm, please use the max. available rpm recalculating the Vf value (Vf=n available x fn) SUTA
| Material Group ISO 513 | N1 | N2 | N3 N4 | N5 | |||||||||
| Hardness/Rm | |||||||||||||
| Vc (m/min) | 80-120 | 80-120 | 80-120 | 100-140 | |||||||||
| D (mm) | n (rpm) | fn (mm/rev) ( | Vf mm/min) | n (rpm) | fn (mm/rev) | Vf (mm/min) | n (rpm) | fn (mm/rev) ( | Vf mm/min) | n (rpm) | fn (mm/rev) | Vf (mm/min) | |
| 1.0 | 31850 | 0.0135 | 430 | 31850 | 0.0122 | 390 | 31850 | 0.0108 | 340 | 38220 | 0.0149 | 570 | |
| 1.1 | 28950 | 0.0150 | 430 | 28950 | 0.0135 | 390 | 28950 | 0.0120 | 350 | 34740 | 0.0165 | 570 | |
| 1.2 | 26540 | 0.0165 | 440 | 26540 | 0.0149 | 390 | 26540 | 0.0132 | 350 | 31850 | 0.0182 | 580 | |
| 1.3 | 24500 | 0.0180 | 440 | 24500 | 0.0162 | 400 | 24500 | 0.0144 | 350 | 29400 | 0.0198 | 580 | |
| 1.4 | 22750 | 0.0195 | 440 | 22750 | 0.0176 | 400 | 22750 | 0.0156 | 350 | 27300 | 0.0215 | 590 | |
| 1.5 | 21230 | 0.0225 | 480 | 21230 | 0.0203 | 430 | 21230 | 0.0180 | 380 | 25480 | 0.0248 | 630 | |
| 1.6 | 19900 | 0.0255 | 510 | 19900 | 0.0230 | 460 | 19900 | 0.0204 | 410 | 23890 | 0.0281 | 670 | |
| Ø RUN OUT | 1.7 | 18730 | 0.0285 | 530 | 18730 | 0.0257 | 480 | 18730 | 0.0228 | 430 | 22480 | 0.0314 | 700 |
| . | 1.8 | 17690 | 0.0315 | 560 | 17690 | 0.0284 | 500 | 17690 | 0.0252 | 450 | 21230 | 0.0347 | 740 |
| 1.9 | 16760 | 0.0345 | 580 | 16760 | 0.0311 | 520 | 16760 | 0.0276 | 460 | 20110 | 0.0380 | 760 | |
| 2.0 | 15920 | 0.0375 | 600 | 15920 | 0.0338 | 540 | 15920 | 0.0300 | 480 | 19110 | 0.0413 | 790 | |
| 2.1 | 15170 | 0.0405 | 610 | 15170 | 0.0365 | 550 | 15170 | 0.0324 | 490 | 18200 | 0.0446 | 810 | |
| 2.2 | 14480 | 0.0435 | 630 | 14480 | 0.0392 | 570 | 14480 | 0.0348 | 500 | 17370 | 0.0479 | 830 | |
| 2.3 | 13850 | 0.0465 | 640 | 13850 | 0.0419 | 580 | 13850 | 0.0372 | 520 | 16620 | 0.0512 | 850 | |
| 2.4 | 13270 | 0.0495 | 660 | 13270 | 0.0446 | 590 | 13270 | 0.0396 | 530 | 15920 | 0.0545 | 870 | |
| 2.5 | 12740 | 0.0525 | 670 | 12740 | 0.0473 | 600 | 12740 | 0.0420 | 540 | 15290 | 0.0578 | 880 | |
| 2.6 | 12250 | 0.0555 | 680 | 12250 | 0.0500 | 610 | 12250 | 0.0444 | 540 | 14700 | 0.0611 | 900 | |
| 2.7 | 11800 | 0.0585 | 690 | 11800 | 0.0527 | 620 | 11800 | 0.0468 | 550 | 14150 | 0.0644 | 910 | |
| 2.8 | 11370 | 0.0615 | 700 | 11370 | 0.0554 | 630 | 11370 | 0.0492 | 560 | 13650 | 0.0677 | 920 | |
| 2.9 | 10980 | 0.0645 | 710 | 10980 | 0.0581 | 640 | 10980 | 0.0516 | 570 | 13180 | 0.0710 | 940 | |
| 3.0 | 10620 | 0.0675 | 720 | 10620 | 0.0608 | 650 | 10620 | 0.0540 | 570 | 12740 | 0.0743 | 950 |
HSS-HSS/CO DRILLS
G2
MEF
UH
HSS/CO-HSSP END MILLS
CARBIDE
*if the machine tool or the equipment wouldn’t allow to reach the requested rpm, please use the max. available rpm recalculating the Vf value (Vf=n available x fn)