Каталог Mitsubishi Materials вращающийся инструмент - страница 75
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials малоразмерный инструмент
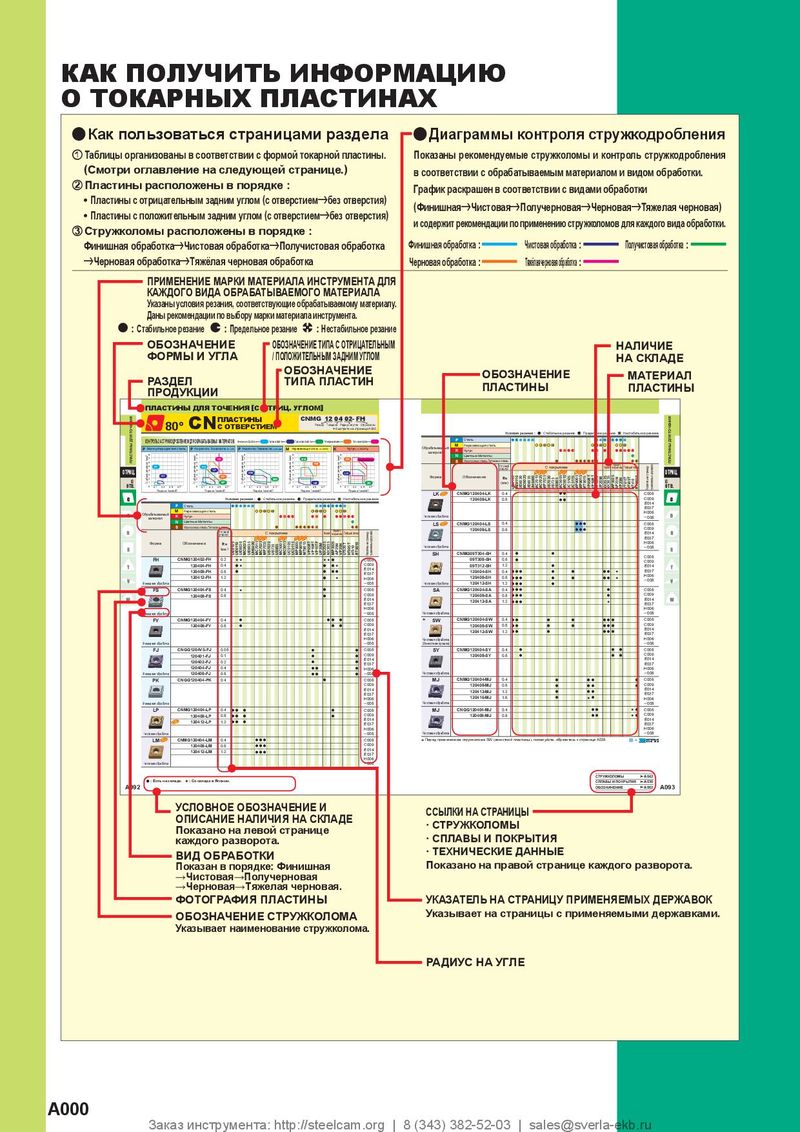 Каталог Mitsubishi Materials пластины для точения
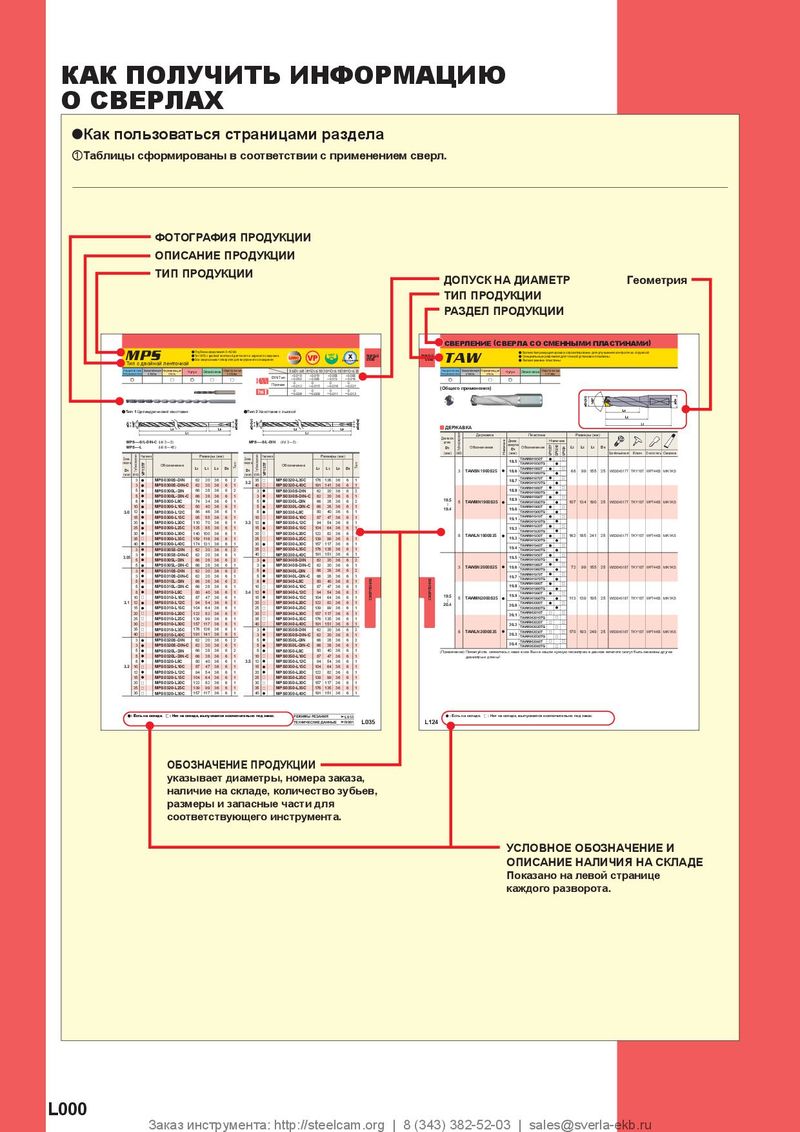 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials отрезной и канавочный инструмент

| 42° A B (Обработка фасок) (Обработка плоскостей) используется 8-гранная 3мм(Makc.) Примечание) Приведенные увеличьте ско | C D (Обработка плоскостей) используется 4-гранная (Сверле 9мм(Makc.) режимы резания - рек рость резания на 10% | E ние) (Фрезеровани 4мм(Makc.) омендованны . Вышеприведе | F е уступов) (Наклонное фрезерование) (Раст для фрез диаметром м нные размеры - для O | G H ачивание) (Спиральное фрезерование) еньше 80. В случае, е EMX1705oooo. | I (Контурное фрезерование) сли диаметр>&80 м |
| Обрабатываемый материал | Твердость | Материал | Скорость резания (м/мин) | Режимрезания | Подача на зуб (мм/зуб) |
| P | F7030 | 240 (180─300) | A B | 0.2 (0.15─0.25) 0.2 (0.15─0.25) | |
| Малоуглеродистые стали | 180HB | VP15TF | 180 (100─250) | C,E,F D,G,H,I | 0.2 (0.15─0.25) 0.075 (0.05─0.1) |
| 180─280HB | F7030 | 200 (140─240) | A B | 0.2 (0.15─0.25) 0.2 (0.15─0.25) | |
| Углеродистая сталь | VP15TF | 180 (100─250) | C,E,F D,G,H,I | 0.2 (0.15─0.25) 0.075 (0.05─0.1) | |
| Легированная сталь | F7030 | 150 (100─170) | A B | 0.2 (0.15─0.25) 0.2 (0.15─0.25) | |
| 280─380HB | VP15TF | 120 (80─160) | C,E,F | 0.2 (0.15─0.25) | |
| D,G,H,I | 0.075 (0.05─0.1) | ||||
| Предварительно закалённая | 35─45HRC | F7030 | 130 (90─160) | A B | 0.15 (0.1─0.2) 0.15 (0.1─0.2) |
| сталь | VP15TF | 120 (80─160) | C,E,F D,G,H,I | 0.1 (0.05─0.15) 0.05 (0.025─0.075) | |
| F7030 | 150 (100─170) | A B | 0.15 (0.1─0.2) 0.15 (0.1─0.2) | ||
| Высоколегированная сталь | VP15TF | 120 (80─160) | C,E,F | 0.1 (0.05─0.15) | |
| D,G,H,I | 0.05 (0.025─0.075) | ||||
| M Нежавеюая сталь | F7030 | 200 (140─240) | A B | 0.15 (0.1─0.2) 0.15 (0.1─0.2) | |
| рщ | CEF | 01 (005─015) | |||
| VP15TF | 150 (100─200) | ,, D,G,H,I | . .. 0.075 (0.05─0.1) | ||
| K | A | 0.3 (0.25─0.35) | |||
| Чугун | Предел прочности | VP15TF | 160 (100─220) | B C,E,F D,G,H,I | 0.25 (0.2─0.3) 0.15 (0.1─0.2) 0.075 (0.05─0.1) |
| A | 0.25 (0.2─0.3) | ||||
| Предел прочности 360─500МПа | VP15TF | 160 (100─220) | B CEF | 0.2 (0.15─0.25) 01 (005─015) | |
| Кй | ,, D,G,H,I | . .. 0.05 (0.025─0.075) | |||
| овки чугун | A | 0.25 (0.2─0.3) | |||
| Предел прочности 500─800МПа | VP15TF | 140 (90─190) | B C,E,F | 0.2 (0.15─0.25) 0.1 (0.05─0.15) | |
| D,G,H,I | 0.05 (0.025─0.075) | ||||
| H | A B | 0.15 (0.1─0.2) 015 (01─02) | |||
| Термообработанные стали | 45─60HRC | VP15TF | 80 (50─100) | C,E,F D,G,H,I | . .. 0.1 (0.05─0.12) 0.05 (0.025─0.06) |
aЧастота вращения (мин-1)=(1000×Скорость резания)÷(3.14×&D1) aПодача стола (мм/мин)=Подача на зуб×Число зубьев×Вращение инструмента (Примечание 1) Этот список рекомендованных режимов резания - подразумевает износ в 0.3 мм в течение 30 минутной обработки. (Примечание 2) Более 50 мм хвостовика должно быть зажато в патроне. (Примечание 3) Используйте ступенчатую подачу при сверлении. (рекомендуется шаг - 0.5 мм) (Примечание 4) При возникновении вибрации уменьшите скорость резания на 20─30%. (Примечание 5) При использовании круглых пластин, убедитесь, что плоская часть поверхности надежно закреплена относительно посадочной стенки.