Каталог Mitsubishi Materials вращающийся инструмент - страница 71
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials малоразмерный инструмент
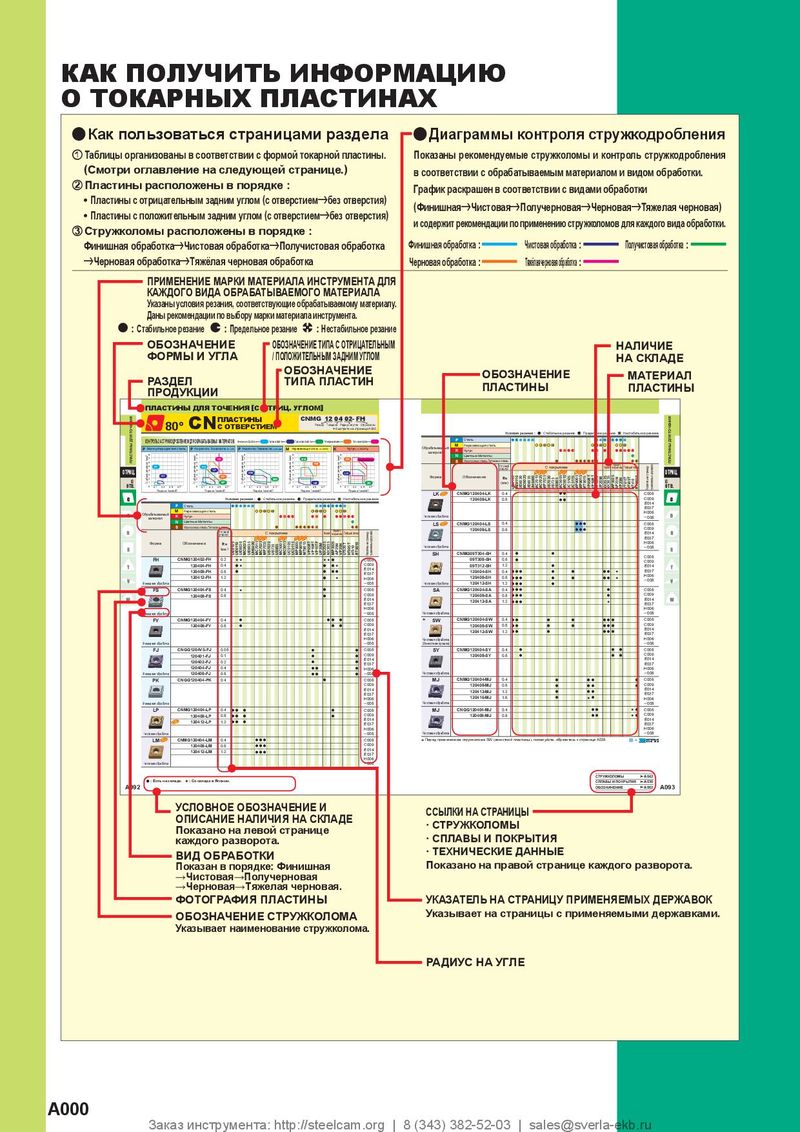 Каталог Mitsubishi Materials пластины для точения
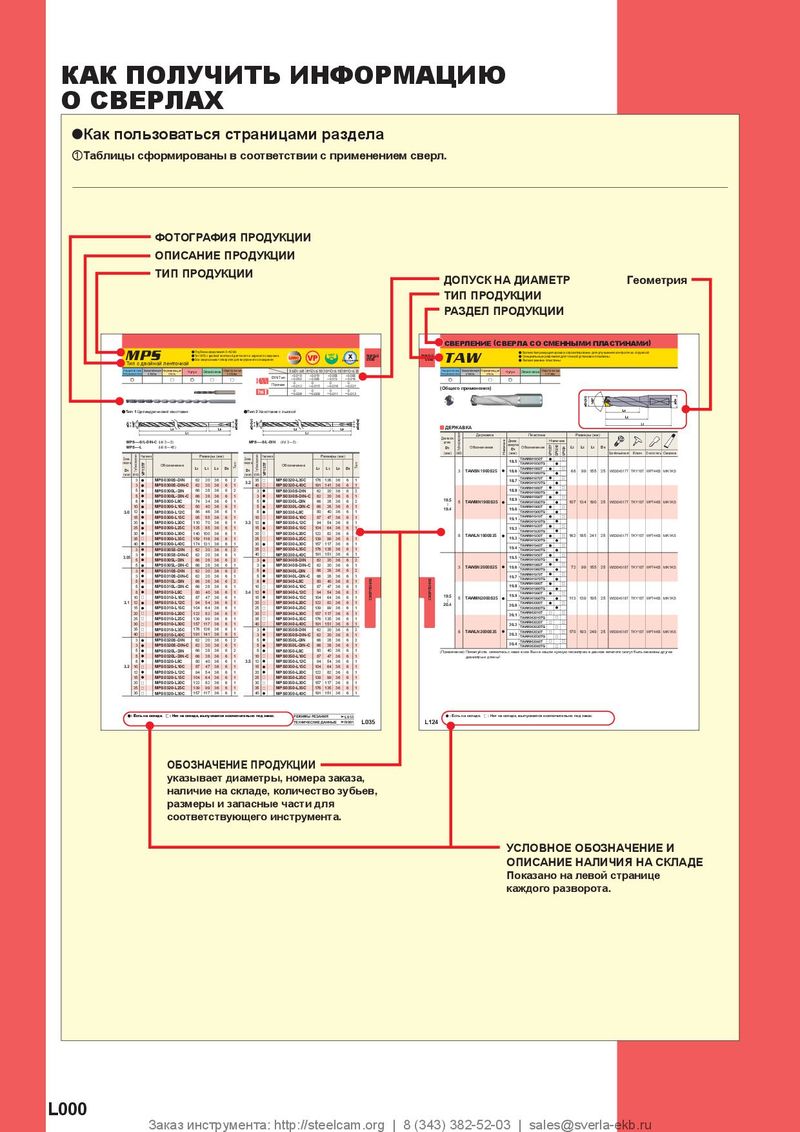 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials отрезной и канавочный инструмент

| Обрабатываемый | Скорость | & 16 - Осевая | 17 | & 20 - Осевая | 22 | &25 - Осевая | 28 | |||||
| материал | Твердость | Материал | резания (м/мин) | Вылет (мм) | глубина резания (мм) | Подача на зуб (мм/зуб) | Вылет (мм) | глубина резания (мм) | Подача на зуб (мм/зуб) | Вылет (мм) | глубина резания (мм) | Подача на зуб (мм/зуб) |
| M | 140 | 0.8 | 0.7 | 160 | 1.0 | 0.8 | 170 | 1.0 | 1.0 | |||
| MP7130 | 140 (100─180) | 180 | 0.6 | 0.5 | 210 | 0.8 | 0.6 | 230 | 0.8 | 0.8 | ||
| Нержавеющая | 210 | 0.4 | 0.3 | 240 | 0.6 | 0.4 | 290 | 0.6 | 0.6 | |||
| сталь | 140 | 0.8 | 0.7 | 160 | 1.0 | 0.8 | 170 | 1.0 | 1.0 | |||
| MP7140 | 120 (80─160) | 180 | 0.6 | 0.5 | 210 | 0.8 | 0.6 | 230 | 0.8 | 0.8 | ||
| 210 | 0.4 | 0.3 | 240 | 0.6 | 0.4 | 290 | 0.6 | 0.6 | ||||
| K | 140 | 0.8 | 1.0 | 160 | 1.0 | 1.2 | 170 | 1.0 | 1.4 | |||
| Серый чугун | FH7020 | 150 (100─200) | 180 | 0.6 | 0.8 | 210 | 0.8 | 1.0 | 230 | 0.8 | 1.2 | |
| 210 | 0.4 | 0.6 | 240 | 0.6 | 0.8 | 290 | 0.6 | 1.0 | ||||
| 140 | 0.7 | 0.8 | 160 | 0.8 | 1.0 | 170 | 0.8 | 1.2 | ||||
| Ковкий чугун | VP15TF | 120 (80─160) | 180 | 0.5 | 0.6 | 210 | 0.6 | 0.8 | 230 | 0.6 | 1.0 | |
| 210 | 0.3 | 0.4 | 240 | 0.4 | 0.6 | 290 | 0.4 | 0.8 | ||||
| H | 140 | 0.5 | 0.5 | 160 | 0.5 | 0.6 | 170 | 0.5 | 0.8 | |||
| Закалённая сталь | 40─55HRC | VP15TF | 70 (50─90) | 180 | 0.4 | 0.3 | 210 | 0.4 | 0.4 | 230 | 0.4 | 0.6 |
| 210 | 0.3 | 0.2 | 240 | 0.3 | 0.2 | 290 | 0.3 | 0.4 |
zВылет c Подача
vf (мм/мин)=n x Подача на зуб x Число зубьев
v Рекомендуемая ширина резания (ае) - больше 60% диаметра фрезы.
b Вышеприведенные режимы обработки применяются при использовании
державки ВТ50. Для станков ВТ40 и HSK63 рекомендуется использовать фрезу
диаметром менее 35мм. В этом случае уменьшите глубину резания и скорость
Вылет подачи стола.
n Для прерывистого резания рекомендуется использовать стружколом ST с
более прочной режущей кромкой. - Оптимальный рекомендуемый сплав
пластины для нестандартных стружколомов 06/08/09 ST - это VP30RT
независимо от материала заготовки.
m Корпус фрезы с большим шагом зубьев рекомендуется для использования в
нестабильных условиях обработки - таких, как длинный вылет инструмента.
xЧастота вращения шпинделя
n(мин-1)= (Рекомендованная скорость резания x 1000) , Используйте "острый" стружколом JM для уменьшения сил резания или при
u
(Внешний диаметр инструмента x 3.14) большом вылете инструмента.
. При обработке фрезой AJX образуется крупная стружка. Во избежание
проблем с забиванием стружки используйте обдув воздухом для эффективного
АЩАЮЩИЙСЯ ИНС рассредоточения стружки.