Каталог Mitsubishi Materials вращающийся инструмент - страница 61
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
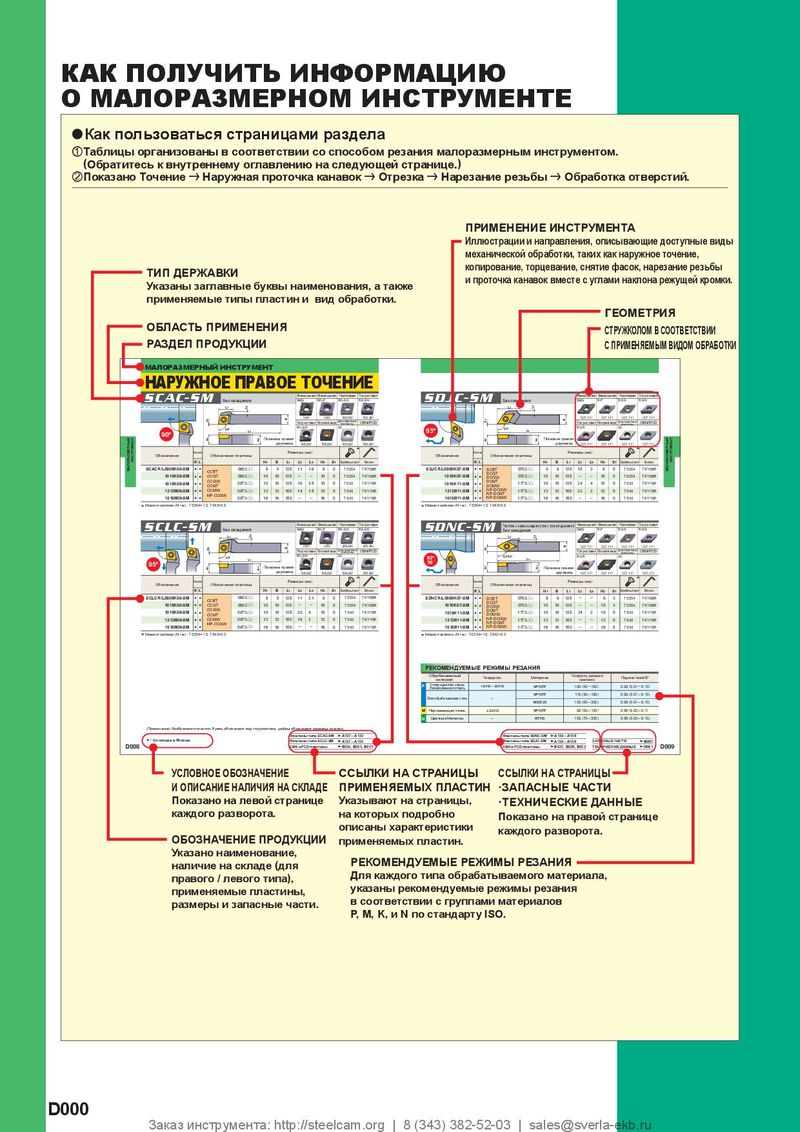 Каталог Mitsubishi Materials малоразмерный инструмент
 Каталог Mitsubishi Materials пластины для точения
 Каталог Mitsubishi Materials сверлильные инструменты
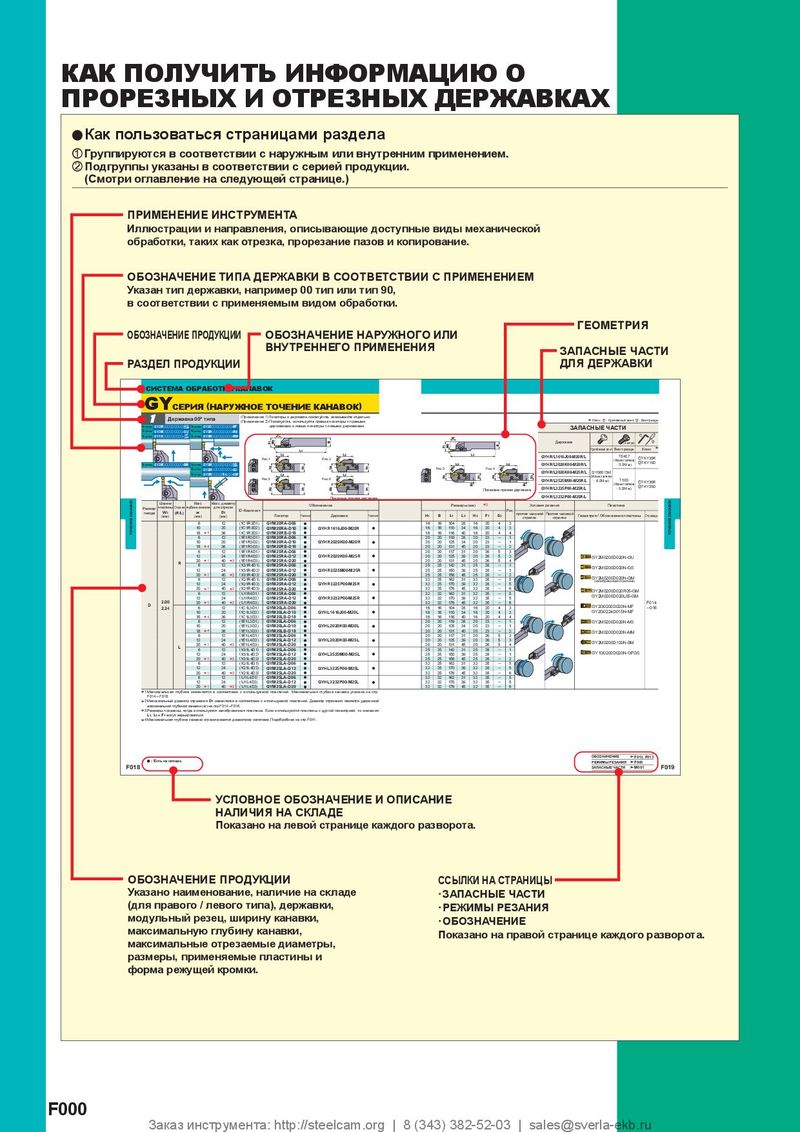 Каталог Mitsubishi Materials отрезной и канавочный инструмент

Нахождение положений ø dc = ø DH - ø D
y ПРИ СПИРАЛЬНОМ ФРЕЗЕРОВАНИИ a 1
центра фрезы. Положения Желаемый диаметр Диаметр режущей
центра фрезы отверстия кромки
Глубина резания за проход. P = ) × dc × tan %° a * %° < 3° aМинимальный обрабатываемый диаметр при спиральном
фрезеровании : 1.2D1. Максимальный : 1.8D1
ødc Для удаления стружки, всегда применяйте обдув воздухом.
a
øDH (При обработке алюминия, используйте охлаждение.) %° P aПри использовании G1 стружколома (VP15TF), уменьшите подачу на 20%. ) × dc
| Скорость | &16, | &17 | &20, | &21 | &25, | &26 | |||||||||
| аатываемы | |||||||||||||||
| р материал | Твердость | Материал | резания | Обрабат. | Макс. глубина | Подача | Глубина резания | Обрабат. | Макс. глубина | Подача | Глубина резания | Обрабат. | Макс. глубина | Подача | Глубина резания |
| (м/мин) | диаметр (мм) | резания (мм) | (мм/об) | /проход (мм/проход) | диаметр (мм) | резания (мм) | (мм/об) | /проход (мм/проход) | диаметр (мм) | резания (мм) | (мм/об) | /проход (мм/проход) | |||
| P | 20 | 8 | 0.16 | 0.44 | 24 | 10 | 0.18 | 0.44 | 30 | 12.5 | 0.20 | 0.55 | |||
| Малоуглеродистые стали | VP15TF | 180 (150─220) | 25 | 12 | 0.14 | 0.99 | 30 | 15 | 0.16 | 1.10 | 38 | 19 | 0.18 | 1.43 | |
| 29 | 16 | 0.12 | 1.43 | 36 | 20 | 0.14 | 1.76 | 45 | 25 | 0.16 | 2.20 | ||||
| 20 | 8 | 0.14 | 0.33 | 24 | 10 | 0.16 | 0.33 | 30 | 12.5 | 0.18 | 0.41 | ||||
| Углеродистая сталь Легированная сталь | 180─350HB | VP15TF | 160 (120─200) | 25 | 12 | 0.12 | 0.74 | 30 | 15 | 0.14 | 0.82 | 38 | 19 | 0.16 | 1.07 |
| 29 | 16 | 0.10 | 1.07 | 36 | 20 | 0.12 | 1.32 | 45 | 25 | 0.14 | 1.65 | ||||
| M | 20 | 3 | 0.14 | 0.22 | 24 | 4 | 0.16 | 0.22 | 30 | 5 | 0.18 | 0.27 | |||
| Нержавеющая сталь | VP30RT (VP15TF) | 150 (120─180) | 25 | 5 | 0.12 | 0.49 | 30 | 7 | 0.14 | 0.55 | 38 | 9 | 0.16 | 0.71 | |
| 29 | 8 | 0.10 | 0.71 | 36 | 10 | 0.12 | 0.88 | 45 | 12.5 | 0.14 | 1.10 | ||||
| K | 20 | 10 | 0.16 | 0.55 | 24 | 14 | 0.18 | 0.55 | 30 | 18 | 0.20 | 0.69 | |||
| Чугун | Предел прочности | VP15TF | 180 (150─220) | 25 | 13 | 0.14 | 1.23 | 30 | 17 | 0.16 | 1.37 | 38 | 21 | 0.18 | 1.78 |
| 29 | 16 | 0.12 | 1.78 | 36 | 20 | 0.14 | 2.19 | 45 | 25 | 0.16 | 2.74 | ||||
| N | 20 | 10 | 0.18 | 0.44 | 24 | 14 | 0.20 | 0.44 | 30 | 18 | 0.22 | 0.55 | |||
| Алюминиевые сплавы | ─ | HTi10 (G1 Стружколом) | 500 (200─800) | 25 | 13 | 0.16 | 0.99 | 30 | 17 | 0.18 | 1.10 | 38 | 21 | 0.20 | 1.43 |
| 29 | 16 | 0.14 | 1.43 | 36 | 20 | 0.16 | 1.76 | 45 | 25 | 0.18 | 2.20 | ||||
| H | 20 | 3 | 0.10 | 0.22 | 24 | 4 | 0.12 | 0.22 | 30 | 5 | 0.14 | 0.27 | |||
| Закалённая сталь | 45─55HRC | VP15TF | 80 (50─120) | 25 | 5 | 0.08 | 0.49 | 30 | 7 | 0.10 | 0.55 | 38 | 9 | 0.12 | 0.71 |
| 29 | 8 | 0.06 | 0.71 | 36 | 10 | 0.08 | 0.88 | 45 | 12.5 | 0.10 | 1.10 |
y ПРИ СВЕРЛЕНИИ И ПЛУНЖЕРНОЙ ОБРАБОТКЕ
a Сверление a Плунжерная обработка
aРекомендуемая глубина резания - aПодача при плунжерной обработке
не больше 0.5D1. такая же, как и при сверлении.
aИспользуйте поступенчатую подачу при Глубина резания в
АЩАЮЩИЙСЯ ИНС
| сверлении (0.25-0.5 мм) для того, | радиальном направлении aПоступенчатая подача не обязательна. | ||
| чтобы стружка хорошо разламывалась. | |||
| aИспользуйте внутреннее или внешнее | aСледует руководствоваться | ||
| охлаждение для обеспечения | следующей таблицей при | ||
| необходимого удаления стружки. | определении глубины резания | ||
| aСтружка может разлетаться в | для плунжерной обработки. | ||
| любом направлении, поэтому | Глубина резания в радиальном направлении | 0.4D | |
| < | 1 | ||
| убедитесь в том, что приняты все | Ступенчатая подача | 0.5D | |
| øD1 необходимые меры безопасности. | < | 1 |
Ступенчатая подача
| Обрабатываемый | Скорость | &16, | &17 | &20, | &21 | &25, | &26 | ||
| материал | Твердость | Материал | резания (м/мин) | Подача (мм/об) | Шаг (мм) | Подача (мм/об) | Шаг (мм) | Подача (мм/об) | Шаг (мм) |
| P Малоуглеродистые стали | VP15TF | 180 (150─220) | 0.035 | 0.2 | 0.045 | 0.3 | 0.05 | 0.3 | |
| Углеродистая сталь Легированная сталь | 180─350HB | VP15TF | 160 (120─200) | 0.03 | 0.2 | 0.04 | 0.3 | 0.045 | 0.3 |
| M Нержавеющая сталь | VP30RT (VP15TF) | 150 (120─180) | 0.03 | 0.15 | 0.04 | 0.25 | 0.045 | 0.25 | |
| K Чугун | Предел прочности | VP15TF | 180 (150─220) | 0.04 | 0.4 | 0.05 | 0.5 | 0.06 | 0.5 |
| N Алюминиевые сплавы | ─ | HTi10 (G1 Стружколом) | 500 (200─800) | 0.04 | 0.2 | 0.05 | 0.3 | 0.06 | 0.3 |
| H Закалённая сталь | 45─55HRC | VP15TF | 80 (50─120) | 0.02 | 0.15 | 0.03 | 0.25 | 0.035 | 0.25 |
(Примечание 1) При обработке закаленной стали рекомендуется спиральная обработка. (Примечание 2) При использовании G1 стружколома (VP15TF), уменьшите подачу на 20%.