Каталог Mitsubishi Materials вращающийся инструмент - страница 59
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
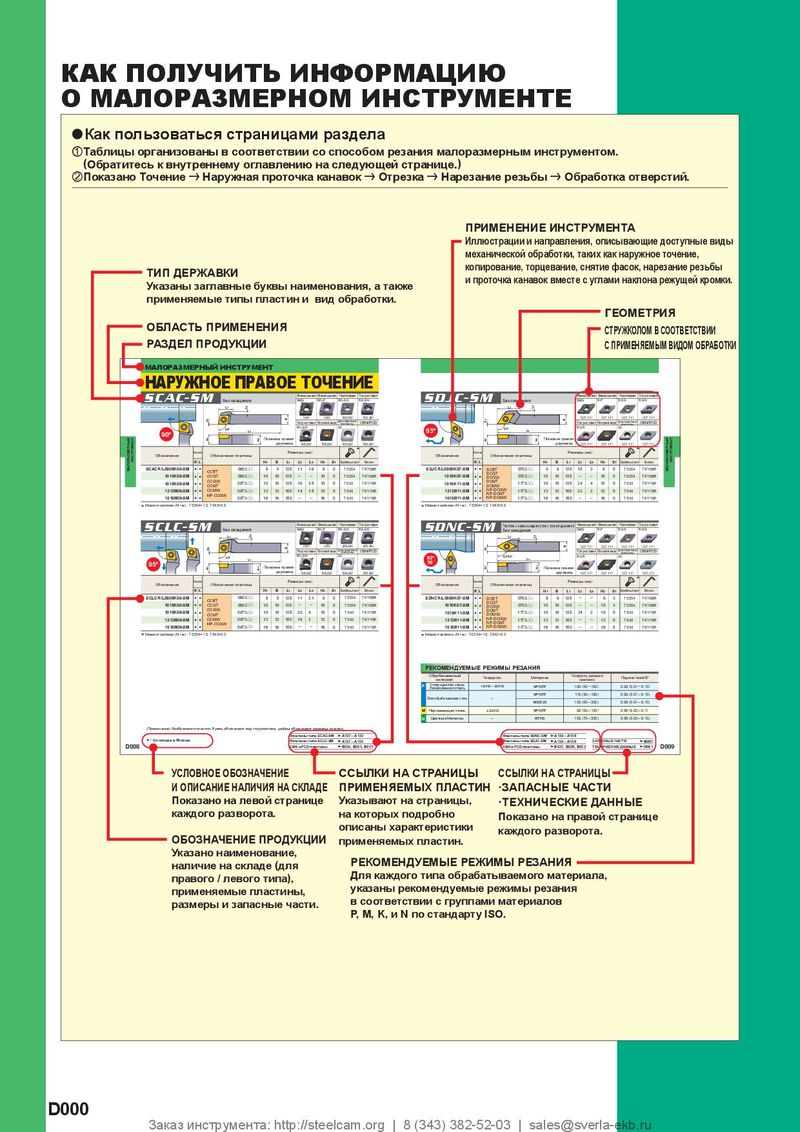 Каталог Mitsubishi Materials малоразмерный инструмент
 Каталог Mitsubishi Materials пластины для точения
 Каталог Mitsubishi Materials сверлильные инструменты
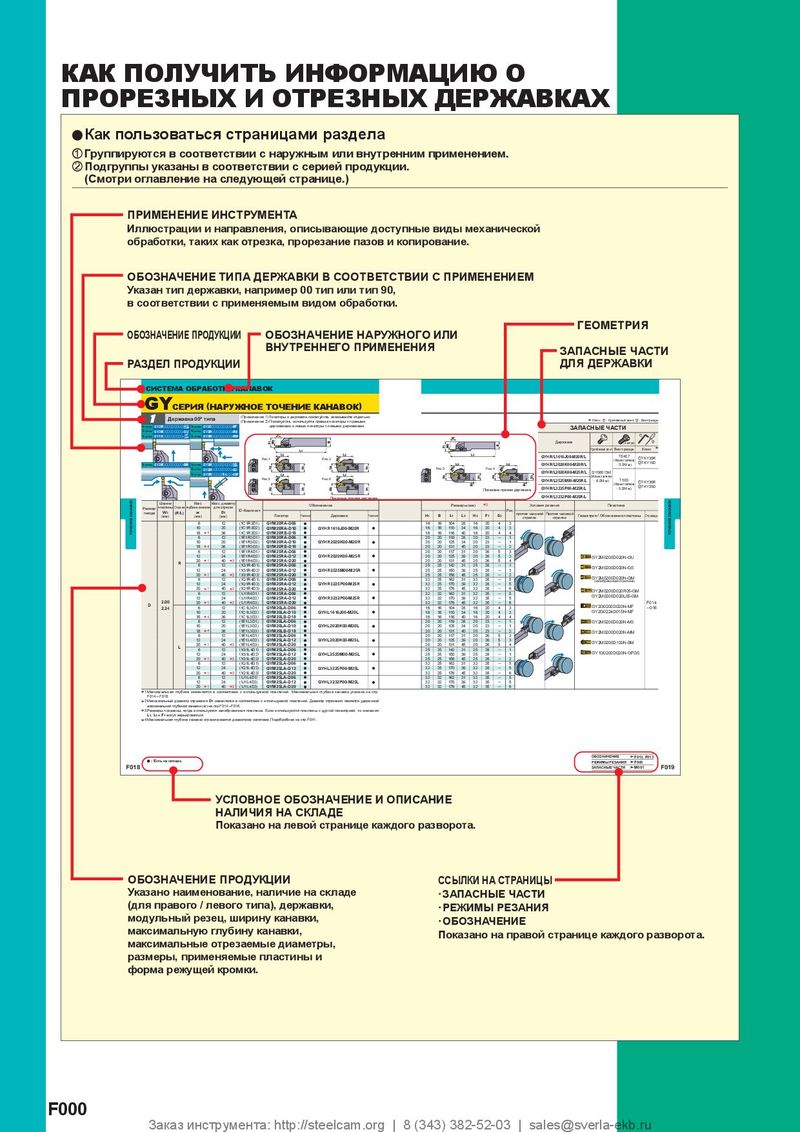 Каталог Mitsubishi Materials отрезной и канавочный инструмент

aA3 - глубина резания части с двумя пластинами на конце режущей кромки. aВне диапазона А3, есть зона, где режущая кромка 6D1 формируется кромкой одной пластины, а не двумя, как это происходит в зоне размера А . Поэтому 4.5D1 3 BT50BT50 следует обращать особое внимание на соотношение подачи и глубины резания. 3D1 Режущие кромки на краю фрезы склонны к увеличенному износу из BT40 a HSK63 -за повреждений. Потому, при операциях с большой глубиной 1.5D1 резания, рекомендуется устанавливать глубину резания (t) таковой, * при которой режущая кромка формируется двумя пластинами, что D1= Диаметр режущей
| будет предотвращать повреждение режущих кромок. | кромки | 0 | 50% | 100% | ||
| Диаметр Рекомендуемая глубина резания t(мм) | Подача | |||||
| & 16,17 | 12 ─ 14 |
| 20,21 | 14 ─ 17 | aБиение, вибрации и другие проблемы склонны к | |
| 25,26 | 17 ─ 22 | возникновению при обработке с большим вылетом | |
| 32,33 | 22 ─ 28 | инструмента и/или в случае низкой жесткости | |
| * | & 35 | 25 ─ 32 | станка, приводя к нестабильной обработке. |
| Значение для А3 и ар приведены в | Следует уменьшить подачу соответсвенно, | ||
| таблице стандартных хвостовиков. | & 40 | 28 ─ 35 | a |
| & 50 | 35 ─ 45 | руководствуясь вышеприведенным графиком. |
y РЕЖИМЫ РЕЗАНИЯ ПРИ ОБРАБОТКЕ УСТУПОВ
| Обрабатываемый | Скорость | & Гб | 16, &17 Ш | & Гб | 20, &21 Ш | ||||
| материал | Твердость | Материал | резания (м/мин) | луина резания (мм) | ирина резания (мм) | Подача (мм/об) | луина резания (мм) | ирина резания (мм) | Подача (мм/об) |
| P | ─4.5 | ─8 | 0.25 | ─6 | ─10 | 0.30 | |||
| Малоуглеродистые стали | VP15TF | 180 (150─220) | 4.5─12 | ─5 | 0.16 | 6─14 | ─7 | 0.25 | |
| 12─17 | ─3 | 0.10 | 14─22 | ─4 | 0.18 | ||||
| ─4.5 | ─8 | 0.20 | ─6 | ─10 | 0.25 | ||||
| Углеродистая сталь Легированная сталь | 180─350HB | VP15TF | 160 (120─200) | 4.5─12 | ─4 | 0.14 | 6─14 | ─6 | 0.20 |
| 12─17 | ─2 | 0.08 | 14─22 | ─3 | 0.16 | ||||
| M | ─4.5 | ─8 | 0.20 | ─6 | ─10 | 0.25 | |||
| Нержавеющая сталь | VP30RT (VP15TF) | 150 (120─180) | 4.5─12 | ─4 | 0.14 | 6─14 | ─6 | 0.20 | |
| 12─17 | ─2 | 0.08 | 14─22 | ─3 | 0.16 | ||||
| K | Предел | ─4.5 | ─8 | 0.25 | ─6 | ─10 | 0.30 | ||
| Чугун | прочности | VP15TF | 180 (150─220) | 4.5─12 | ─5 | 0.16 | 6─14 | ─7 | 0.25 |
| 12─17 | ─3 | 0.10 | 14─22 | ─4 | 0.18 | ||||
| N | ─4.5 | ─11 | 0.30 | ─6 | ─14 | 0.35 | |||
| Алюминиевые сплавы | ─ | HTi10 (G1 Стружколом) | 500 (200─800) | 4.5─12 | ─8 | 0.21 | 6─14 | ─10 | 0.30 |
| 12─17 | ─5 | 0.15 | 14─22 | ─6 | 0.23 | ||||
| H | ─4.5 | ─5 | 0.16 | ─6 | ─6 | 0.20 | |||
| Закалённая сталь | 45─55HRC | VP15TF | 80 (50─120) | 4.5─12 | ─3 | 0.10 | 6─14 | ─4 | 0.16 |
| 12─17 | ─1 | 0.06 | 14─22 | ─2 | 0.12 |
(Примечание 1) Следует обращать особое внимание на глубину резания при обработке, когда режущие кромки короткого типа. (Примечание 2) При использовании G1 стружколома (VP15TF), уменьшите подачу на 20%. АЩАЮЩИЙСЯ ИНС
y РЕЖИМЫ РЕЗАНИЯ ПРИ ОБРАБОТКЕ ПАЗОВ
| Обрабатываемый | Скорость | &16, & | 17 | &20, & | 21 | ||
| материал | Твердость | Материал | резания (м/мин) | Глубина резания (мм) | Подача (мм/об) | Глубина резания (мм) | Подача (мм/об) |
| P | ─4.5 | 0.16 | ─6 | 0.18 | |||
| Малоуглеродистые стали | VP15TF | 180 (150─220) | 4.5─12 | 0.10 | 6─14 | 0.14 | |
| 12─17 | 0.07 | 14─22 | 0.10 | ||||
| ─4.5 | 0.14 | ─6 | 0.16 | ||||
| Углеродистая сталь Легированная сталь | 180─350HB | VP15TF | 160 (120─200) | 4.5─12 | 0.09 | 6─14 | 0.12 |
| 12─17 | 0.05 | 14─22 | 0.10 | ||||
| M | ─4.5 | 0.14 | ─6 | 0.16 | |||
| Нержавеющая сталь | VP30RT (VP15TF) | 150 (120─180) | 4.5─12 | 0.09 | 6─14 | 0.12 | |
| 12─17 | 0.05 | 14─22 | 0.10 | ||||
| K | Предел | ─4.5 | 0.16 | ─6 | 0.18 | ||
| Чугун | прочности | VP15TF | 180 (150─220) | 4.5─12 | 0.10 | 6─14 | 0.14 |
| 12─17 | 0.07 | 14─22 | 0.10 | ||||
| N | ─4.5 | 0.18 | ─6 | 0.20 | |||
| Алюминиевые сплавы | ─ | HTi10 (G1 Стржколом) | 500 (200─800) | 4.5─12 | 0.12 | 6─14 | 0.16 |
| у | 12─17 | 0.09 | 14─22 | 0.12 | |||
| H Закалённая | 45─55HRC | VP15TF | 80 | ─4.5 | 0.10 | ─6 | 0.12 |
| сталь | (50─120) | 4.5─12 | 0.07 | 6─14 | 0.10 |
(Примечание 1) Следует обращать особое внимание на глубину резания при обработке, когда режущие кромки короткого типа. (Примечание 2) При использовании G1 стружколома (VP15TF), уменьшите подачу на 20%.