Каталог Mitsubishi Materials вращающийся инструмент - страница 50
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials малоразмерный инструмент
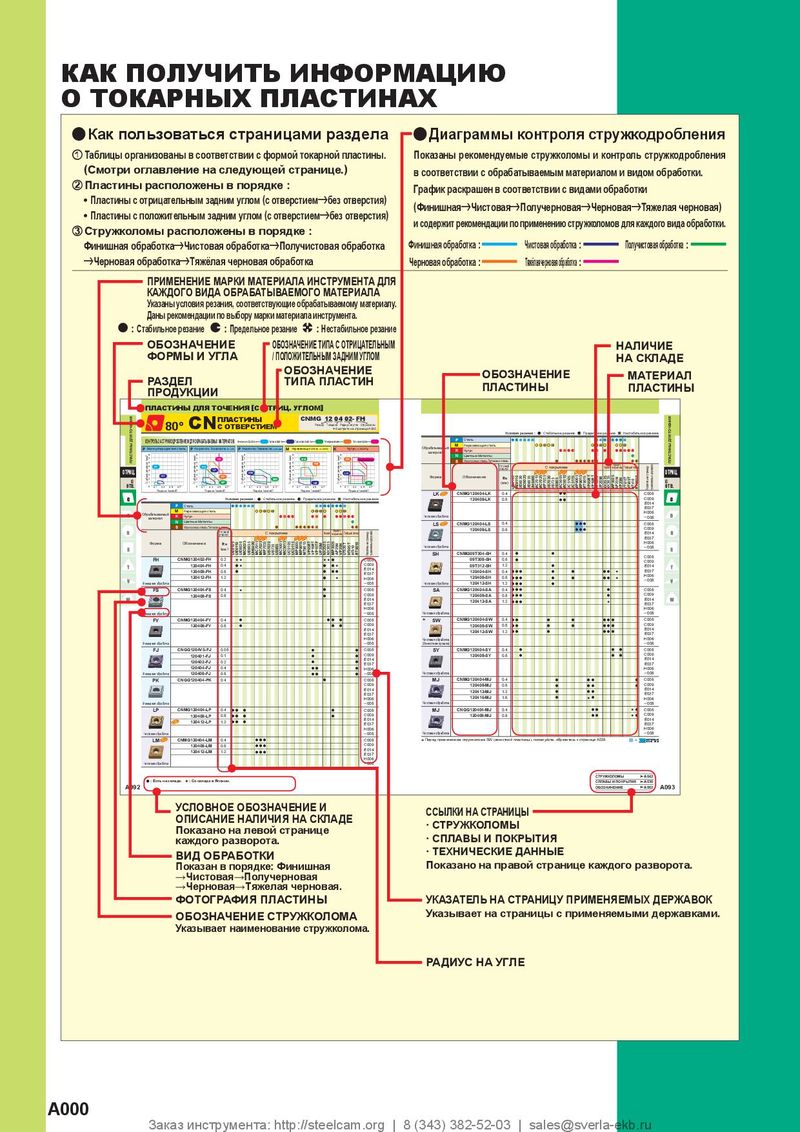 Каталог Mitsubishi Materials пластины для точения
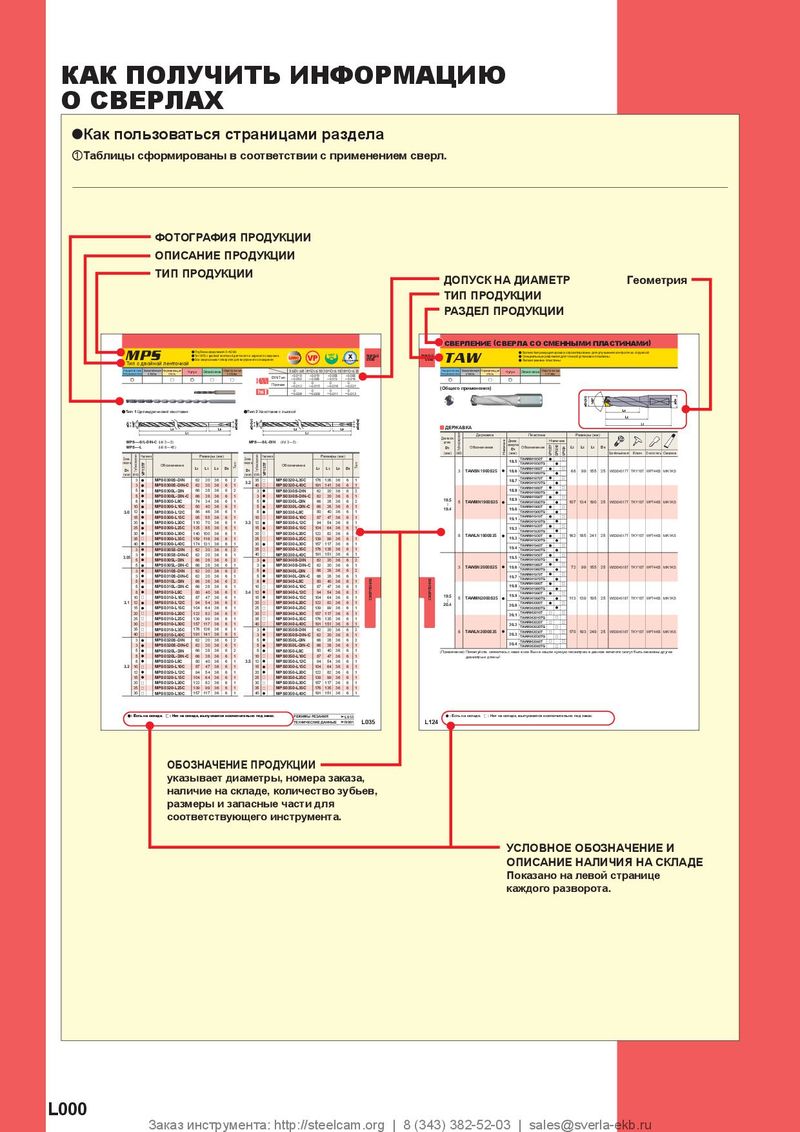 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials отрезной и канавочный инструмент

| Диаметр | Радиус угла | Наклонноефр | езерование | Спиральноефре | зерование(г | лухие отверстия, | плоскоедно) | Спиральноефрезерова | ние(сквозные отверстия) | |
| Тип державки | режущей кромки D1 (мм) | пластины Re (мм) | %° Макс. угол наклона | Минимальная дистанция L (мм) | Макс. диаметр отверстия DH Макс. (мм) | Макс. шаг P Макс. (мм) | Минимальная диаметр отверстия DH мин. (мм) | Макс. шаг P Макс. (мм) | Минимальная диаметр отверстия DH мин. (мм) | Макс. шаг P Макс. (мм) |
| 4 | 17.5 | 47 | 31.5 | 10 | 31.8 | 10 | 22 | 1 | ||
| 20 | 5 | 16.6 | 71 | 29.5 | 6 | 31.1 | 7 | 22 | 1 | |
| 4 | 15.1 | 55 | 41.5 | 10 | 41.4 | 10 | 32 | 5 | ||
| 25 | 5 | 13.7 | 61 | 39.5 | 9 | 40.6 | 9 | 32 | 5 | |
| 4 | 14.1 | 59 | 47.5 | 10 | 47.2 | 10 | 36 | 6 | ||
| 28 | 5 | 13 | 65 | 45.5 | 9 | 46.4 | 9 | 36 | 5 | |
| 4 | 12.7 | 66 | 55.5 | 10 | 55.1 | 10 | 46 | 9 | ||
| 32 | 5 | 12 | 70 | 53.5 | 9 | 54.3 | 9 | 46 | 8 | |
| 4 | 10.8 | 78 | 61.5 | 10 | 61 | 10 | 50 | 8 | ||
| 35 | 5 | 10.2 | 83 | 59.5 | 9 | 60.2 | 9 | 50 | 8 | |
| B Т | 40 | 4 | 8.8 | 96 | 71.1 | 10 | 70.9 | 10 | 62 | 10 |
| ип | 5 | 8.2 | 103 | 69.1 | 9 | 70.1 | 9 | 62 | 9 | |
| 4 | 6.3 | 135 | 91.1 | 10 | 90.6 | 10 | 81 | 10 | ||
| 50 | 5 | 5.8 | 146 | 89.1 | 9 | 89.8 | 9 | 81 | 9 | |
| 63 | 4 | 4.6 | 184 | 117.1 | 10 | 116.6 | 10 | 107 | 10 | |
| 5 | 4.2 | 202 | 115.1 | 9 | 115.7 | 9 | 107 | 9 | ||
| 80 | 4 | 3.4 | 250 | 151.1 | 10 | 150.5 | 10 | 141 | 10 | |
| 5 | 3.1 | 274 | 149.1 | 9 | 149.6 | 9 | 141 | 9 | ||
| 4 | 2.6 | 326 | 191.1 | 10 | 190.5 | 10 | 181 | 10 | ||
| 100 | 5 | 2.4 | 354 | 189.1 | 9 | 189.6 | 9 | 181 | 9 | |
| 125 | 4 | 2 | 424 | 241.1 | 10 | 240.5 | 10 | 231 | 10 | |
| 5 | 1.8 | 471 | 239.1 | 9 | 239.6 | 9 | 231 | 9 |
(Примечание) Рекомендуемая подача при обработке по наклонной составляет 0.5 мм/зуб или ниже. *1 При использовании максимального угла наклона расстояние, которое необходимо пройти для достижения максимальной глубины резания, - следующее: L= (максимальная глубина резания ap/tan %). Максимальная глубина резания для типа А - 15.5мм, для типа В - 14.8мм. *2 Радиус при углах 1.2мм. Для других значений радиуса при углах используйте следующую формулу {(диаметр режущей кромки D1)─(радиус при углах Re)─0.25} x 2 *3 Радиус при углах 2.4мм. Для других значений радиуса при углах используйте следующую формулу {(диаметр режущей кромки D1)─(радиус при углах Re)─0.25} x 2 *4 радиус при углах 3.2мм. Для других значений радиуса при углах используйте следующую формулу {(диаметр режущей кромки D1)─(радиус при углах Re)─0.25} x 2
y МАКС. ГЛУБИНА СВЕРЛЕНИЯ
| Радиус угла | Мак | с. Глубина | Сверления | (мм) | AXD4000может быть | |||
| Тип | пластины Re | Ди | аметр режу | щей кромки | D1 | эффективно использован для обработки карманов | ||
| (мм) | &20 | &25 | &28 | &32 | &35 | &40─&125 | без необходимости | |
| 0.4 | 5.3 | 5.2 | 5.2 | 5.2 | 5.3 | 5.3 | предварительного | |
| 0.8 | 5.3 | 5.2 | 5.2 | 5.2 | 5.3 | 5.3 | засверливания. | |
| 1.2 | 5.3 | 5.2 | 5.2 | 5.2 | 5.3 | 5.3 | ||
| A Т | 1.6 | 4.8 | 4.6 | 4.7 | 4.7 | 4.9 | 4.8 | |
| ип | 2.0 | 4.8 | 4.6 | 4.7 | 4.7 | 4.9 | 4.8 | |
| 2.4 | 4.8 | 4.6 | 4.7 | 4.7 | 4.9 | 4.8 | ||
| 3.0 | 4.3 | 3.7 | 4.2 | 4.2 | 4.4 | 4.4 | ||
| 3.2 | 4.3 | 3.7 | 4.2 | 4.2 | 4.4 | 4.4 | ||
| B Т | 4.0 | 3.7 | 2.7 | 3.7 | 3.6 | 3.8 | 3.8 | |
| ип | 5.0 | 3.4 | 2.3 | 3.3 | 3.3 | 3.5 | 3.5 |