Каталог Mitsubishi Materials вращающийся инструмент - страница 45
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials малоразмерный инструмент
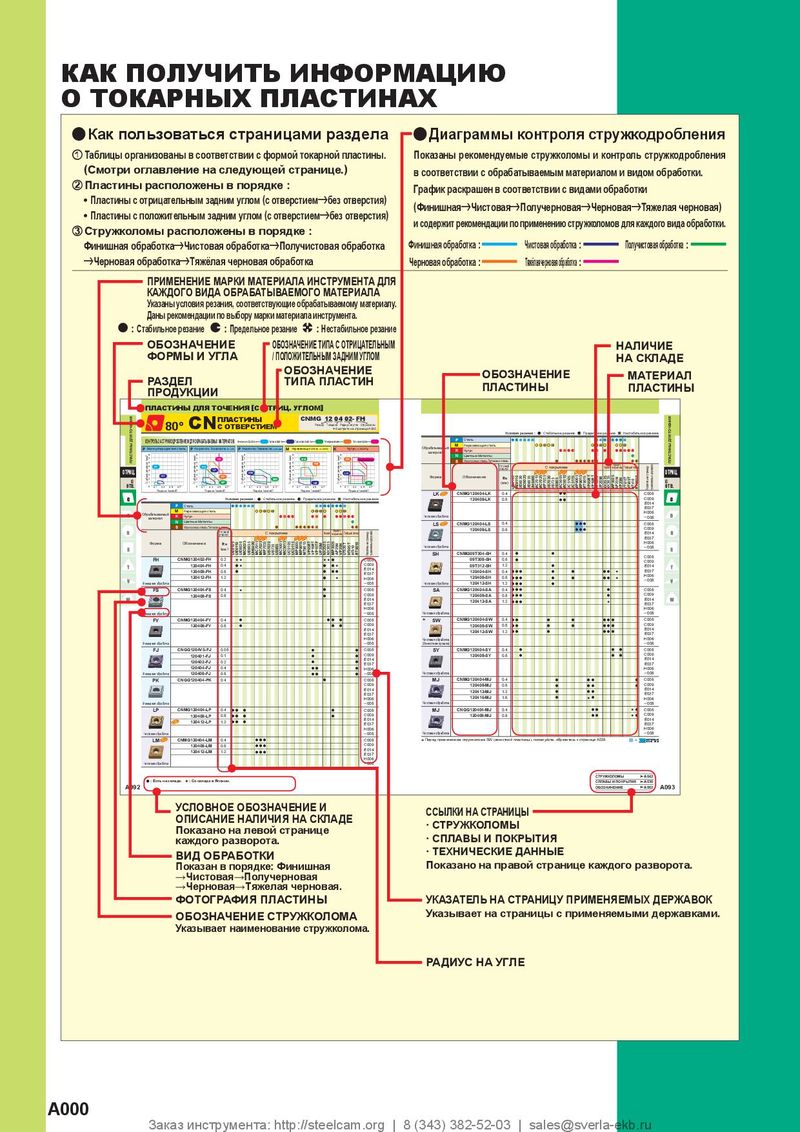 Каталог Mitsubishi Materials пластины для точения
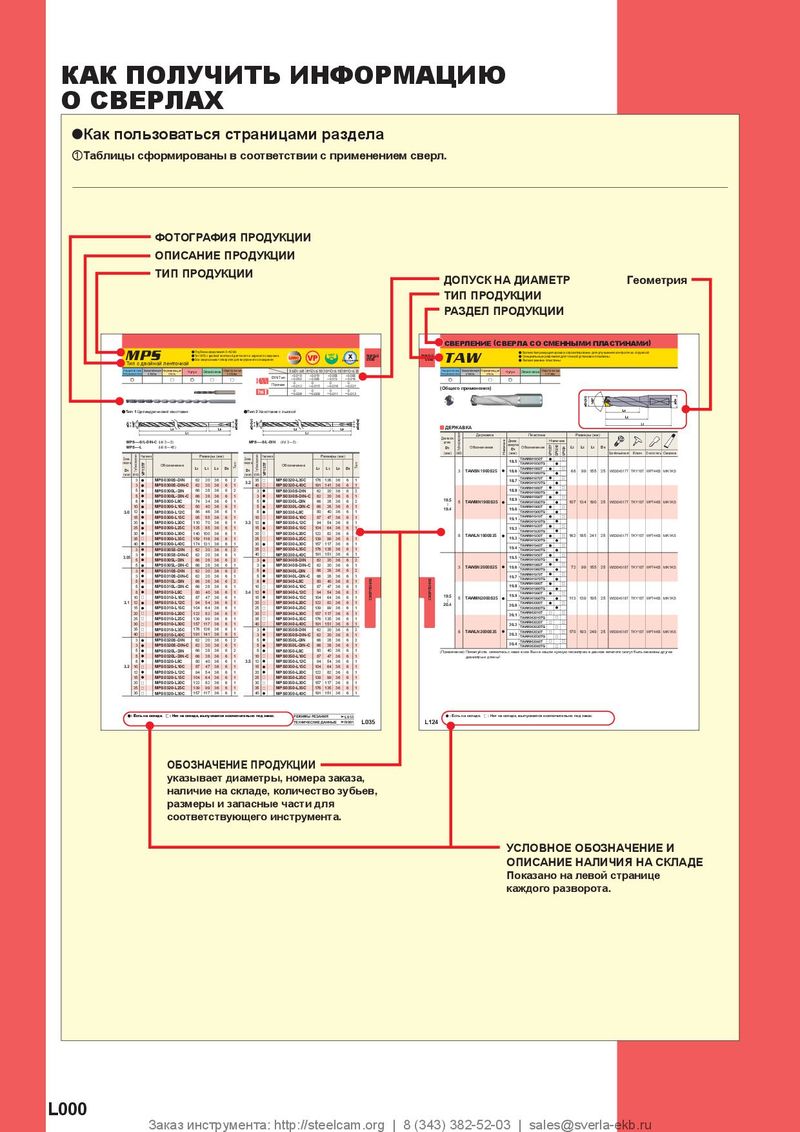 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials отрезной и канавочный инструмент

| A | XD40 ОБРАБОТКИ АЛЮМИНИЕВЫХ И ТИ | 0 ТАНОВЫХ | 0 СПЛАВОВ> | øD12 øD9 W1 L8 ø50 Финишная Черновая обработка Рис.2 | L8 ø125 Рис.3 | øD12 øD9 W1 | ||||
| Лёгкий | сплав Чугун Углеродист Легированн | ø40 ая сталь ая сталь Нер Рис | øD12 øD9 W1 жавеющая сталь .1 | L7 L8 L1 øD1 øD8 L7 øD11 D1 ø63 ø80 ø100 Закалённая сталь Диаметр фрезы | L1 ap Тол Устано бо | ько воч лт | L7 правая о ный | правка. Г | øD1 øD8 еометри | L1 ap я |
| øD8 | ap &40 | HFF08 | 04 | 3H z | z | x | c | |||
| øD1 øD11 C H :0° | &50,&63 &80 &100 °° °° | HSC1 1 1 | 003 203 604 | 0H x 5H 0H | ||||||
| y БЕ | З ХВОСТОВИКА | A.R :+14 R.R :+21 | &125 ─15 °─+26° T :+21─+26 I :+14°─+15° | MBA2 | 004 | 0H c | ||||
| Тип гол пластины | Обозначение | Наличие ло зубьев | Размеры (мм) Масса Макс. глубина резания | Макс. допустимая частота вращения | п(Рис.) | |||||
| Re У | R Чис | D1 L1 | D9 L7 D8 D12 W1 L8 D11 (kg) ap (мм) | (мин-1) | Ти | Крепёжный винт | Ключ | Смазка | Пластина | |
| AXD4000-040A02RA | s 2 | 40 50 | 16 18 8.5 34 8.4 5.6 12 0.3 15.5 | 41000 | 1 | TS3SB | TKY08D | MK1KS | ||
| -040A03RA | a 3 | 40 50 | 16 18 8.5 34 8.4 5.6 12 0.3 15.5 | 41000 | 1 | TS3SB | TKY08D | MK1KS | ||
| -050A02RA | s 2 | 50 50 | 22 20 11 45 10.4 6.3 17 0.4 15.5 | 35000 | 2 | TS3SB | TKY08D | MK1KS | ||
| 0.4 ─ ип | -050A04RA | a 4 | 50 50 | 22 20 11 45 10.4 6.3 17 0.4 15.5 | 35000 | 2 | TS3SB | TKY08D | MK1KS | |
| 3.2 A Т | -063A05RA | a 5 | 63 50 | 22 20 11 50 10.4 6.3 17 0.6 15.5 | 30000 | 2 | TS3SB | TKY08D | MK1KS | |
| -080A05RA | a 5 | 80 50 | 27 23 13 60 12.4 7 20 1.0 15.5 | 27000 | 2 | TS3SB | TKY08D | MK1KS | ||
| -100A06RA | a 6 | 100 63 | 32 26 17 78 14.4 8 26 2.0 15.5 | 23000 | 2 | TS3SB | TKY08D | MK1KS | ||
| -125B07RA | a 7 | 125 63 | 40 40 56 90 16.4 9 ─2.8 15.5 | 20000 | 3 | TS3SB | TKY08D | MK1KS | XDGX1750oo | |
| AXD4000-040A02RB | s 2 | 40 50 | 16 18 8.5 34 8.4 5.6 12 0.3 14.8 | 41000 | 1 | TS3SB | TKY08D | MK1KS | PDFR-GL | |
| -040A03RB | a 3 | 40 50 | 16 18 8.5 34 8.4 5.6 12 0.3 14.8 | 41000 | 1 | TS3SB | TKY08D | MK1KS | ||
| -050A02RB | s 2 | 50 50 | 22 20 11 45 10.4 6.3 17 0.4 14.8 | 35000 | 2 | TS3SB | TKY08D | MK1KS | ||
| 4.0 ─ Тип | -050A04RB | a 4 | 50 50 | 22 20 11 45 10.4 6.3 17 0.4 14.8 | 35000 | 2 | TS3SB | TKY08D | MK1KS | |
| 5.0 B | -063A05RB | a 5 | 63 50 | 22 20 11 50 10.4 6.3 17 0.6 14.8 | 30000 | 2 | TS3SB | TKY08D | MK1KS | |
| -080A05RB | a 5 | 80 50 | 27 23 13 60 12.4 7 20 1.0 14.8 | 27000 | 2 | TS3SB | TKY08D | MK1KS | ||
| -100A06RB | a 6 | 100 63 | 32 26 17 78 14.4 8 26 2.0 14.8 | 23000 | 2 | TS3SB | TKY08D | MK1KS | ||
| -125B07RB | a 7 | 125 63 | 40 40 56 90 16.4 9 ─2.8 14.8 | 20000 | 3 | TS3SB | TKY08D | MK1KS |
(Примечание 1) Максимально допустимое значение числа оборотов шпинделя необходимо знать для стабильности закрепления пластин на корпусе фрезы при обработке. Перед использованием инструмента внимательно прочитайте инструкцию по эксплуатации на странице K053. (Примечание 2) При использовании инструмента при высокой скорости вращения шпинделя убедитесь, что инструмент и оправка правильно сбалансированы. (Примечание 3) Примечание для пластин с радиусом при углах 1.6 и выше: по мере увеличения радиуса при углах значение L1 уменьшается.