Каталог Mitsubishi Materials вращающийся инструмент - страница 42
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
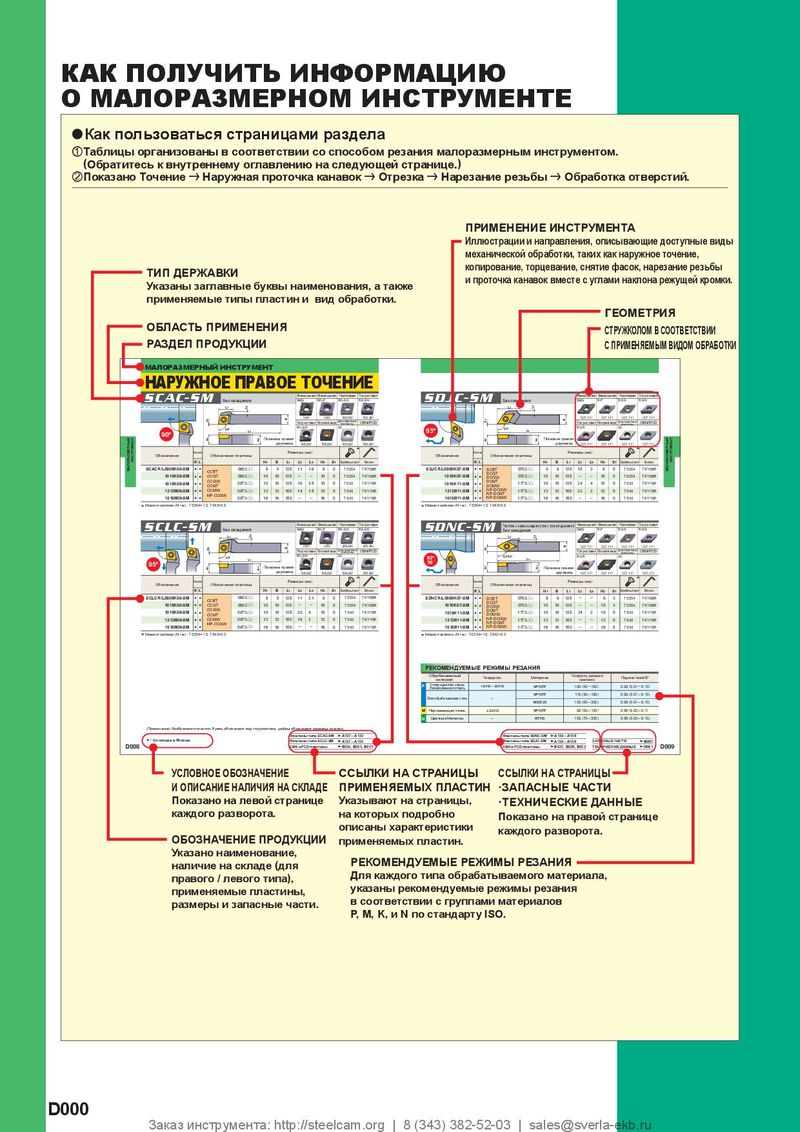 Каталог Mitsubishi Materials малоразмерный инструмент
 Каталог Mitsubishi Materials пластины для точения
 Каталог Mitsubishi Materials сверлильные инструменты
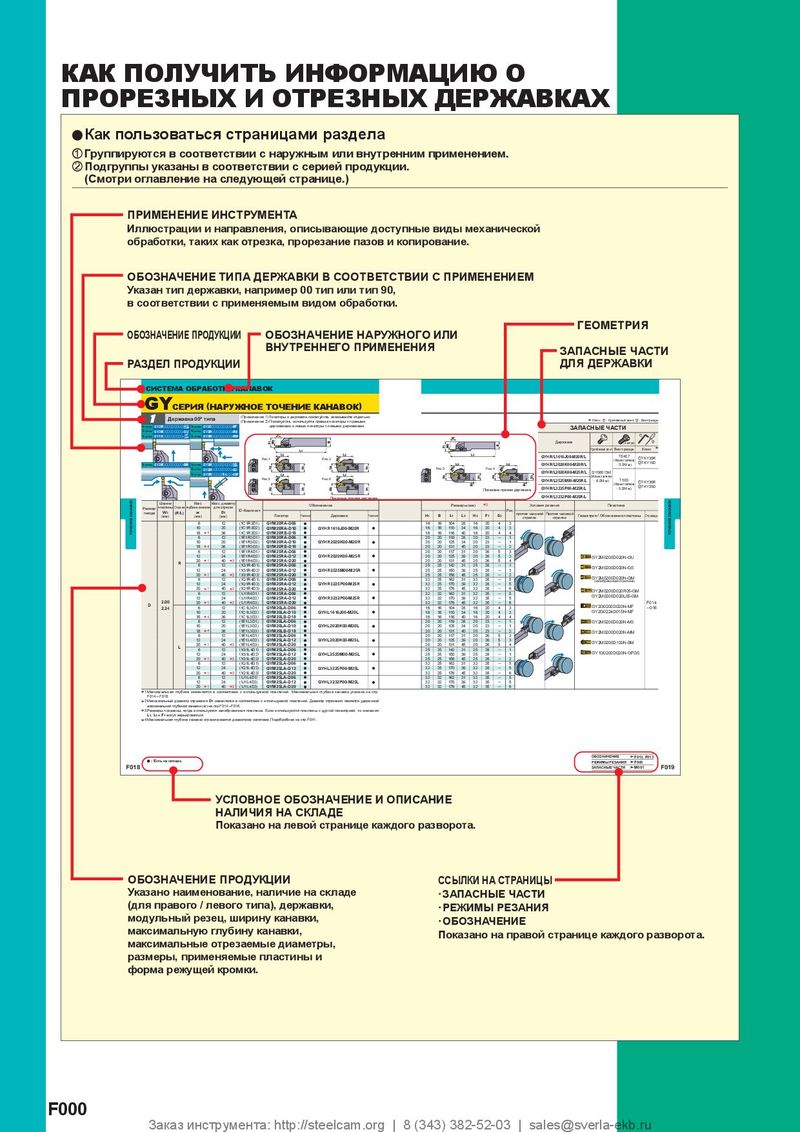 Каталог Mitsubishi Materials отрезной и канавочный инструмент

| По | дачана зуб fz (мм/з | уб) | ||||
| Обрабатываемый материал | Твердость | ирина резания ae(мм) | Глубина резания ap(мм) | Диаметр фрезы(мм | ) | |
| ø25─ø40 | ø50─ø80 | ø100─ø160 | ||||
| S | 0.15 | 0.10 | 0.10 | |||
| Т | 5─7.5 | 0.10 | 0.05 | 0.05 | ||
| итановые сплавы | 7.5─10 | 0.05 | ─ | ─ | ||
| 1D | 0.05 | 0.05 | 0.05 | |||
| Ж | 0.10 | 0.05 | 0.05 | |||
| аропрочные сплавы | ─ | D1(паз) | 0.05 | 0.05 | 0.05 | |
| H | 0.15 | 0.15 | 0.15 | |||
| 5─7.5 | 0.10 | 0.10 | 0.10 | |||
| 7.5─10 | 0.07 | 0.07 | 0.07 | |||
| Закалённая Сталь | 40─55HRC | 02505D | 0.10 | 0.10 | 0.10 | |
| .─.1 | 5─7.5 | 0.07 | 0.07 | 0.07 | ||
| 0.5─0.75D1 | 0.07 | 0.07 | 0.07 | |||
| D1(паз) | 0.07 | 0.07 | 0.07 |
(Примечание 1) Приведенные режимы резания - руководство для обработки при стандартном типе хвостовика и оправки. Следует скорректировать значения в соотвествии с уловиями обработки. (Примечание 2) В некоторых случаях возможно возникновение вибраций. Следует уменьшить глубину резания и/или уменьшить параметры режима резания в следующих случаях.
- Когда используется длинный хвостовик
- Когда используется инструмент с большим вылетом, со стандартной оправкой
- Когда применяется зажим низкой жесткости или когда используется станок низкой жесткости.
(Примечание 3) В случае фрез с большим или маленьким шагом, фрезы с большим - предпочтительнее для предотвращения вибраций. (Примечание 4) Для тяжелой прерывистой и нестабильной обработки в первую очередь рекомендуется использовать стружколом H.
y НАКЛОННОЕ ФРЕЗЕРОВАНИЕ/СПИРАЛЬНОЕ ФРЕЗЕРОВАНИЕ
a НАКЛОННОЕ ФРЕЗЕРОВАНИЕ a СПИРАЛЬНОЕ ФРЕЗЕРОВАНИЕ L Шаг Шаг (P) (P) Глухие отверстия, Сквозные
| ap | плоское дно | отверстия | |||
| L= tan | |||||
| %° | ap |
D D1 D1
1 (DH) (DH) См. нижеприведенную таблицу режимов резания. Для подачи на зуб и скорости резания следуйте режимам резания при фрезеровании пазов.
| Диаметр | Наклонное ф | резерование | Спиральное ф | резерование (г | лухие отверстия, | плоское дно) | Спиральноефрезерован | ие(сквозные отверстия) |
| режущей кромки D1(мм) | Макс. угол наклона %° | 1 Минимальная дистанция L(мм) | 2 Макс. диаметр отверстия DH max.(мм) | Макс. шаг P max.(мм) | Минимальная диаметр отверстия DH min.(мм) | Макс. шаг P max.(мм) | Минимальная диаметр отверстия DH min.(мм) | Макс. шаг P max.(мм) |
| 25 | 11 | 85 | 48 | 14 | 45 | 12 | 32 | 4 |
| 28 | 9 | 105 | 54 | 12 | 51 | 11 | 38 | 4 |
| 32 | 7 | 135 | 62 | 11 | 59 | 10 | 46 | 5 |
| 35 | 6 | 158 | 68 | 10 | 65 | 9 | 52 | 5 |
| 40 | 6 | 158 | 78 | 12 | 75 | 11 | 62 | 7 |
| 50 | 4 | 238 | 98 | 10 | 95 | 9 | 82 | 7 |
| 63 | 3 | 318 | 124 | 10 | 121 | 9 | 108 | 7 |
| 80 | 2 | 477 | 158 | 8 | 155 | 8 | 142 | 6 |
| 100 | 1.5 | 636 | 198 | 8 | 195 | 7 | 182 | 6 |
| 125 | 1 | 954 | 248 | 6 | 245 | 6 | 232 | 5 |
| 160 | 1 | 954 | 318 | 8 | 315 | 8 | 302 | 7 |
(Примечание) При обработке материалов с высокой ковкостью и углами наклона, указанными выше, может образоваться сливная стружка. * В этом случае необходимо уменьшить угол наклона или подачу на зуб. *1 L (=15 / tan %). Расстояние движения фрез до достижения глубины резания 15 мм при максимальном угле наклона. 2 При величине углового радиуса 0,8 мм. При иной величине воспользуйтесь формулой, указанной ниже. {(диаметр режущей кромки D1)─(угловой радиус)─0,2)}×2