Каталог Mitsubishi Materials вращающийся инструмент - страница 36
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials малоразмерный инструмент
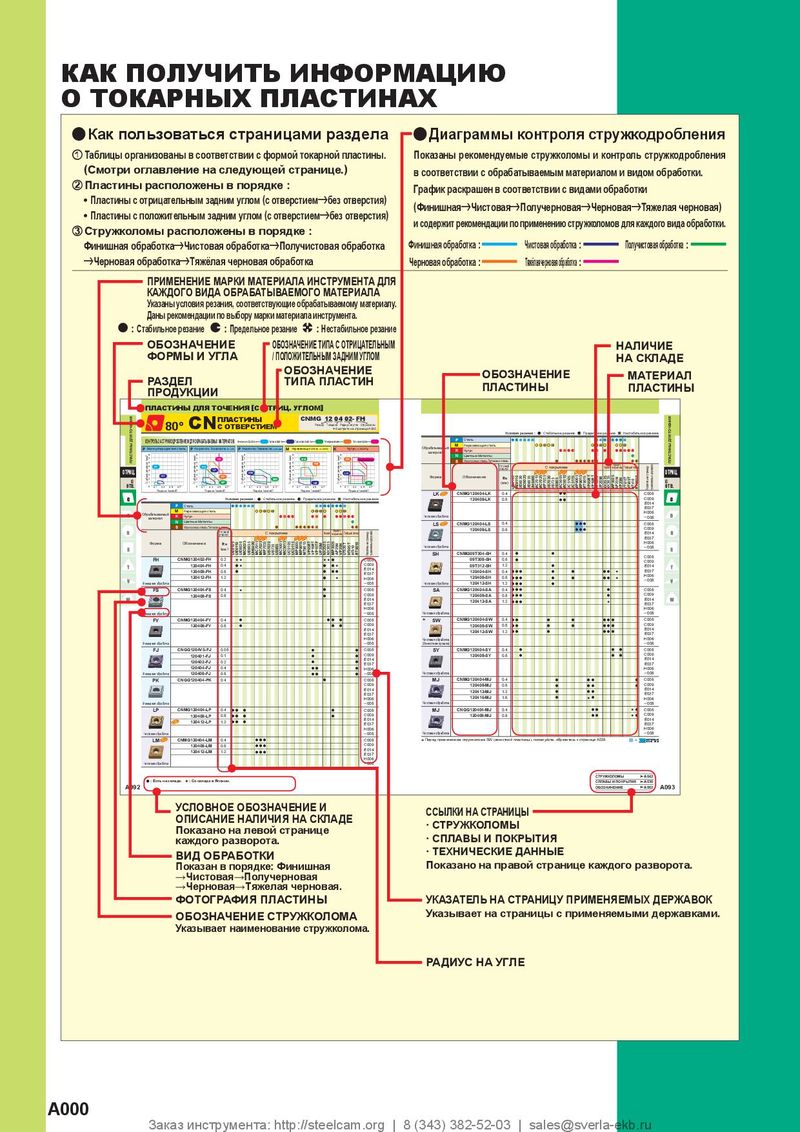 Каталог Mitsubishi Materials пластины для точения
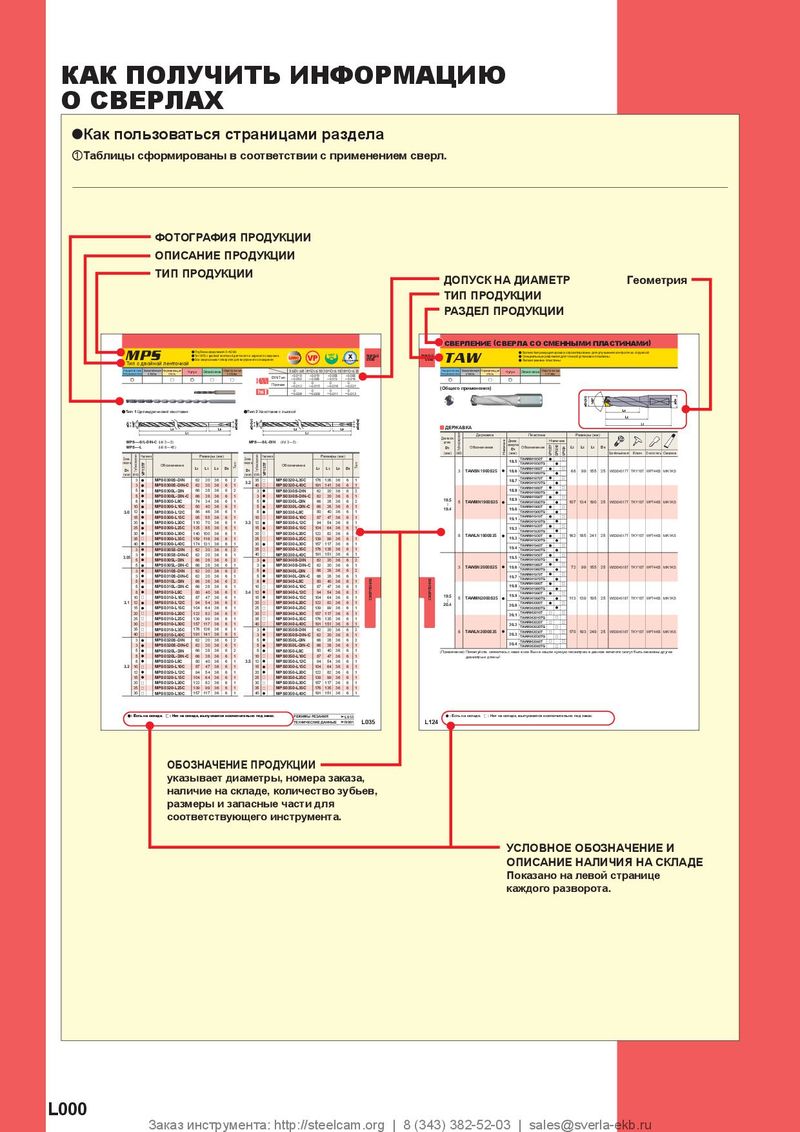 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
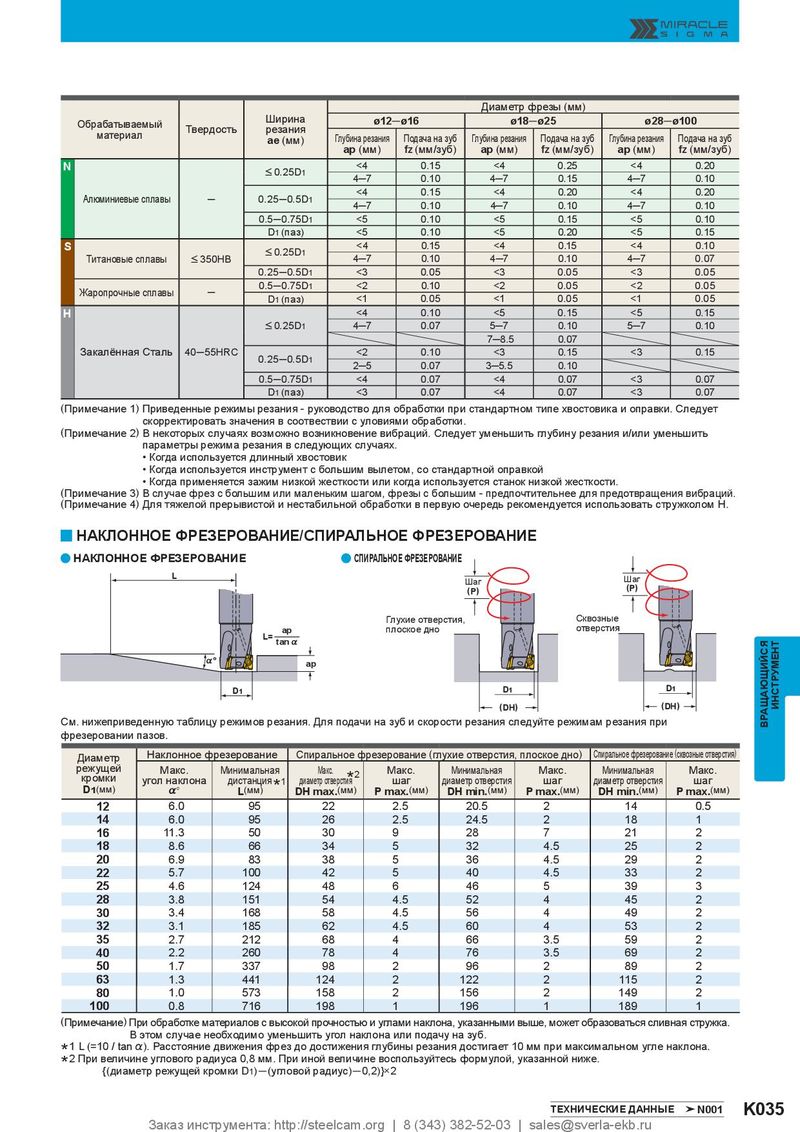
| Диаметр ф | резы(мм) | |||||||
| Обрабатываемый | Т | Ширина | ø12─ | ø16 | ø18─ | ø25 | ø28─ | ø100 |
| вердость | резания | |||||||
| материал | ae(мм) | Глубина резания ap(мм) | Подача на зуб fz (мм/зуб) | Глубина резания ap(мм) | Подача на зуб fz (мм/зуб) | Глубина резания ap(мм) | Подача на зуб fz (мм/зуб) | |
| N | 0.15 | 0.25 | 0.20 | |||||
| .1 | 4─7 | 0.10 | 4─7 | 0.15 | 4─7 | 0.10 | ||
| А | 02505D | 0.15 | 0.20 | 0.20 | ||||
| люминиевые сплавы | ─ | .─.1 | 4─7 | 0.10 | 4─7 | 0.10 | 4─7 | 0.10 |
| 0.5─0.75D1 | 0.10 | 0.15 | 0.10 | |||||
| D1(паз) | 0.10 | 0.20 | 0.15 | |||||
| S | 0.15 | 0.15 | 0.10 | |||||
| Титановые сплавы | .1 | 4─7 | 0.10 | 4─7 | 0.10 | 4─7 | 0.07 | |
| 0.25─0.5D1 | 0.05 | 0.05 | 0.05 | |||||
| 0.5─0.75D1 | 0.10 | 0.05 | 0.05 | |||||
| Жаропрочные сплавы | ─ | D1(паз) | 0.05 | 0.05 | 0.05 | |||
| H | 0.10 | 0.15 | 0.15 | |||||
| 4─7 | 0.07 | 5─7 | 0.10 | 5─7 | 0.10 | |||
| 7─8.5 | 0.07 | |||||||
| Закалённая Сталь | 40─55HRC | 0.10 | 0.15 | 0.15 | ||||
| 0.25─0.5D1 | 2─5 | 0.07 | 3─5.5 | 0.10 | ||||
| 0.5─0.75D1 | 0.07 | 0.07 | 0.07 | |||||
| D1(паз) | 0.07 | 0.07 | 0.07 |
(Примечание 1) Приведенные режимы резания - руководство для обработки при стандартном типе хвостовика и оправки. Следует скорректировать значения в соотвествии с уловиями обработки. (Примечание 2) В некоторых случаях возможно возникновение вибраций. Следует уменьшить глубину резания и/или уменьшить параметры режима резания в следующих случаях.
- Когда используется длинный хвостовик
- Когда используется инструмент с большим вылетом, со стандартной оправкой
- Когда применяется зажим низкой жесткости или когда используется станок низкой жесткости.
(Примечание 3) В случае фрез с большим или маленьким шагом, фрезы с большим - предпочтительнее для предотвращения вибраций. (Примечание 4) Для тяжелой прерывистой и нестабильной обработки в первую очередь рекомендуется использовать стружколом H.
y НАКЛОННОЕ ФРЕЗЕРОВАНИЕ/СПИРАЛЬНОЕ ФРЕЗЕРОВАНИЕ
a НАКЛОННОЕ ФРЕЗЕРОВАНИЕ a СПИРАЛЬНОЕ ФРЕЗЕРОВАНИЕ L Шаг Шаг (P) (P) Глухие отверстия, Сквозные
| ap | плоское дно | отверстия | |||
| L= tan | |||||
| %° | ap |
| D | D1 | D1 | |
| 1 | |||
| (DH) | (DH) | АЩАЮЩИЙСЯ ИНС |
См. нижеприведенную таблицу режимов резания. Для подачи на зуб и скорости резания следуйте режимам резания при фрезеровании пазов.
| Диаметр | Наклонное ф | резерование | Спиральное ф | резерование (г | лухие отверстия, | плоское дно) | Спиральноефрезерован | ие(сквозные отверстия) |
| режущей кромки D1(мм) | Макс. угол наклона %° | 1 Минимальная дистанция L(мм) | 2 Макс. диаметр отверстия DH max.(мм) | Макс. шаг P max.(мм) | Минимальная диаметр отверстия DH min.(мм) | Макс. шаг P max.(мм) | Минимальная диаметр отверстия DH min.(мм) | Макс. шаг P max.(мм) |
| 12 | 6.0 | 95 | 22 | 2.5 | 20.5 | 2 | 14 | 0.5 |
| 14 | 6.0 | 95 | 26 | 2.5 | 24.5 | 2 | 18 | 1 |
| 16 | 11.3 | 50 | 30 | 9 | 28 | 7 | 21 | 2 |
| 18 | 8.6 | 66 | 34 | 5 | 32 | 4.5 | 25 | 2 |
| 20 | 6.9 | 83 | 38 | 5 | 36 | 4.5 | 29 | 2 |
| 22 | 5.7 | 100 | 42 | 5 | 40 | 4.5 | 33 | 2 |
| 25 | 4.6 | 124 | 48 | 6 | 46 | 5 | 39 | 3 |
| 28 | 3.8 | 151 | 54 | 4.5 | 52 | 4 | 45 | 2 |
| 30 | 3.4 | 168 | 58 | 4.5 | 56 | 4 | 49 | 2 |
| 32 | 3.1 | 185 | 62 | 4.5 | 60 | 4 | 53 | 2 |
| 35 | 2.7 | 212 | 68 | 4 | 66 | 3.5 | 59 | 2 |
| 40 | 2.2 | 260 | 78 | 4 | 76 | 3.5 | 69 | 2 |
| 50 | 1.7 | 337 | 98 | 2 | 96 | 2 | 89 | 2 |
| 63 | 1.3 | 441 | 124 | 2 | 122 | 2 | 115 | 2 |
| 80 | 1.0 | 573 | 158 | 2 | 156 | 2 | 149 | 2 |
| 100 | 0.8 | 716 | 198 | 1 | 196 | 1 | 189 | 1 |
(Примечание) При обработке материалов с высокой прочностью и углами наклона, указанными выше, может образоваться сливная стружка. * В этом случае необходимо уменьшить угол наклона или подачу на зуб. *1 L (=10 / tan %). Расстояние движения фрез до достижения глубины резания достигает 10 мм при максимальном угле наклона. 2 При величине углового радиуса 0,8 мм. При иной величине воспользуйтесь формулой, указанной ниже. {(диаметр режущей кромки D1)─(угловой радиус)─0,2)}×2