Каталог Mitsubishi Materials вращающийся инструмент - страница 33
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
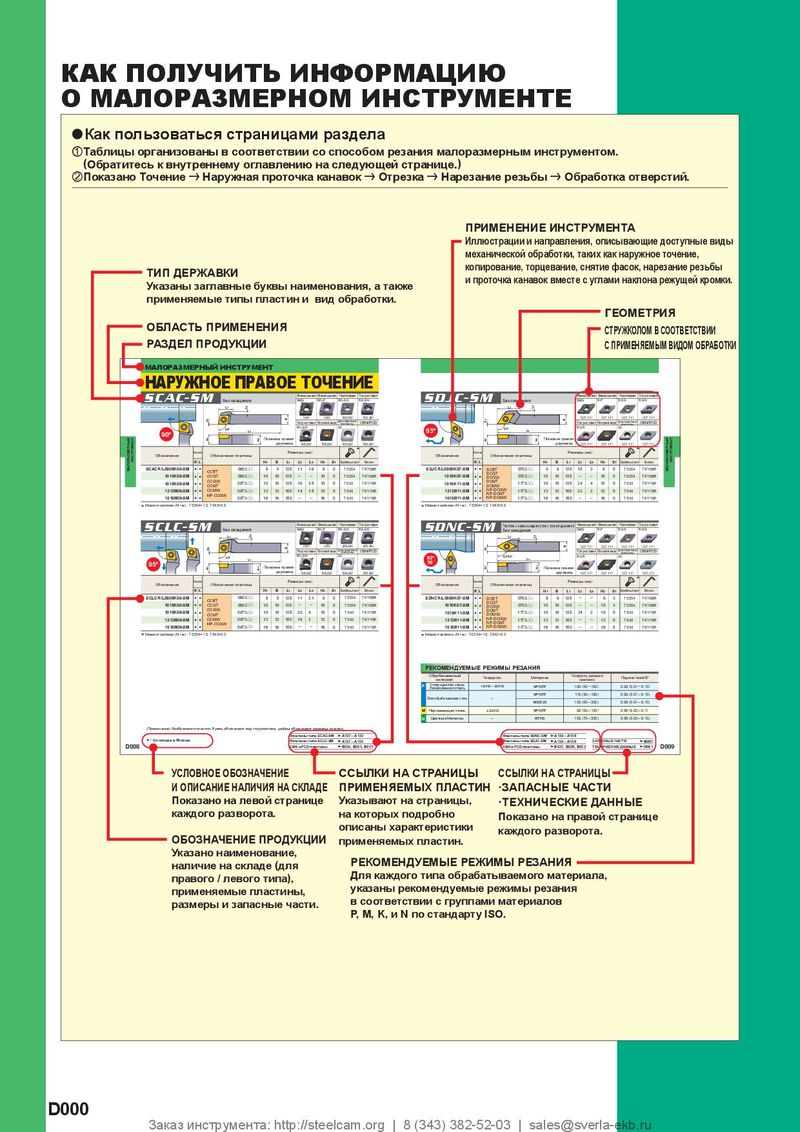 Каталог Mitsubishi Materials малоразмерный инструмент
 Каталог Mitsubishi Materials пластины для точения
 Каталог Mitsubishi Materials сверлильные инструменты
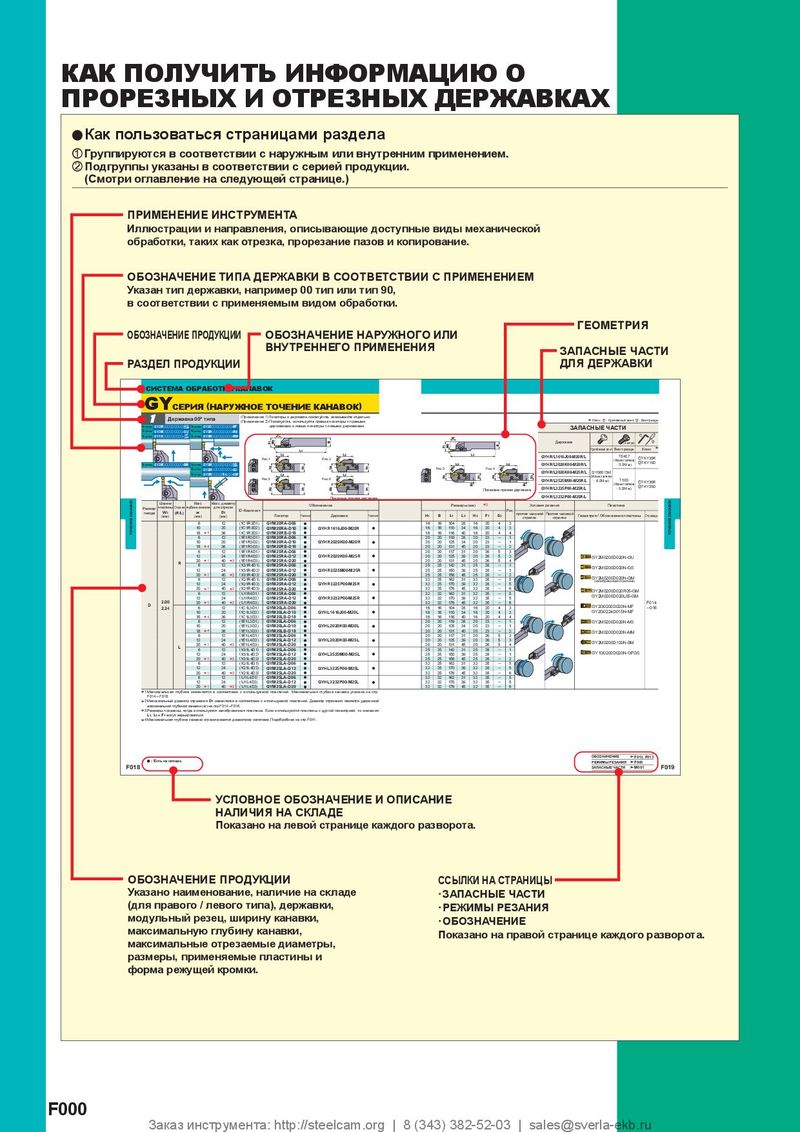 Каталог Mitsubishi Materials отрезной и канавочный инструмент

| y БЕЗ ХВОСТОВ | ИКА | C H :0° A.R :+7° R.R :+15 | ─+21° °─+27 | ° | T :+15 I :+7° | °─+27° ─+21° | Д | D1 &32, &50, &8 &10 иаметр | &40 &63 0 0 фрезы У | L7 L8 HSC08030 10030 12035 16040 становочн болт | ø H H H H Тол ый | øD1 øD11 øD8 D12 øD9 W1 ько прав Геоме | L1 10 ая оправка. (Макс. глубина резания) трия | ||
| Обозначение | Наличие ло зубьев | Р | азме | ры | (мм) | Масса | Макс. угол наклона | Максимально допустимое число оборотов | |||||||
| R Чис | D1 L1 | D9 | L7 | D8 | D12 | W1 | L8 D11 | (kg) | %° | шпинделя (мин-1) | Крепёжный винт | Ключ | Смазка | Пластина | |
| APX3000-032A05RA | a 5 | 32 40 | 16 | 18 | 9 | 30 | 8.4 | 5.6 14 | 0.2 | 3.1 | 14400 | TPS25-1 | TIP07F | MK1KS | |
| -040A06RA | a 6 | 40 40 | 16 | 18 | 9 | 34 | 8.4 | 5.6 14 | 0.3 | 2.2 | 12800 | TPS25-1 | TIP07F | MK1KS | AOMT |
| -050A07RA | a 7 | 50 40 | 22 | 20 | 11 | 45 | 10.4 | 6.3 17 | 0.4 | 1.7 | 11300 | TPS25-1 | TIP07F | MK1KS | 1236oo |
| -063A08RA | a 8 | 63 40 | 22 | 20 | 11 | 55 | 10.4 | 6.3 17 | 0.7 | 1.3 | 10000 | TPS25-1 | TIP07F | MK1KS | PEER-M/H |
| -080A09RA | a 9 | 80 50 | 27 | 23 | 13 | 70 | 12.4 | 7 20 | 1.3 | 1.0 | 8800 | TPS25-1 | TIP07F | MK1KS | AOGT |
| -100A11RA | a 11 | 100 63 | 32 | 26 | 17 | 80 | 14.4 | 8 26 | 2.2 | 0.8 | 7800 | TPS25-1 | TIP07F | MK1KS | 1236oo |
| R08009CA | s 9 | 80 50 | 25.4 | 26 | 13 | 70 | 9.5 | 6 20 | 1.3 | 1.0 | 8800 | TPS25-1 | TIP07F | MK1KS | PEFR-GM |
| R10011DA | s 11 | 100 63 | 31.75 | 32 | 17 | 80 | 12.7 | 8 26 | 2.2 | 0.8 | 7800 | TPS25-1 | TIP07F | MK1KS |
(Примечание) При применении пластин с радиусом угла Re>2.4 мм требуется доработка корпуса фрезы в соответствии с изображением на странице K033.
- Момент затяжки (N • м) : TPS25-1=1.0
A M
АЩАЮЩИЙСЯ ИНС 10(Макс. глубина резания) A L2 H 1 L1 РАЗДЕЛ A-A y ВВИНЧИВАЮЩИЙСЯ ТИП Только правая оправка.
| Обозначение | Наличие | о зубьев | Ра | змеры | (мм) | Макс. угол наклона | ||||||||
| R | Числ | D1 | L1 | L2 | D4 | D5 | H1 | M | %° | Крепёжный винт | Ключ | Смазка | Пластина | |
| APX3000R162M08A | a | 2 | 16 | 48 | 30 | 8.5 | 13 | 10 | M8 | 11.3 | TPS25 | TIP07F | MK1KS | AOMT |
| 203M10A | a | 3 | 20 | 53 | 34 | 10.5 | 18 | 15 | M10 | 6.9 | TPS25 | TIP07F | MK1KS | 1236oo PEER-M/H |
| 254M12A | a | 4 | 25 | 57 | 35 | 12.5 | 21 | 17 | M12 | 4.6 | TPS25-1 | TIP07F | MK1KS | |
| 325M16A | a | 5 | 32 | 61 | 38 | 17 | 29 | 22 | M16 | 3.1 | TPS25-1 | TIP07F | MK1KS | AOGT 1236oo |
| 406M16A | a | 6 | 40 | 61 | 38 | 17 | 29 | 22 | M16 | 2.2 | TPS25-1 | TIP07F | MK1KS | PEFR-GM |
(Примечание 1) При применении пластин с радиусом угла Re 2.4 мм требуется доработка корпуса фрезы в соответствии с изображением на странице K033. (Примечание 2) Для выбора хвостовиков с резьбовым соединением см. стр. K118─K119.
- Момент затяжки (N • м) : TPS25=1.0, TPS25-1=1.0