Каталог Mitsubishi Materials вращающийся инструмент - страница 21
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials малоразмерный инструмент
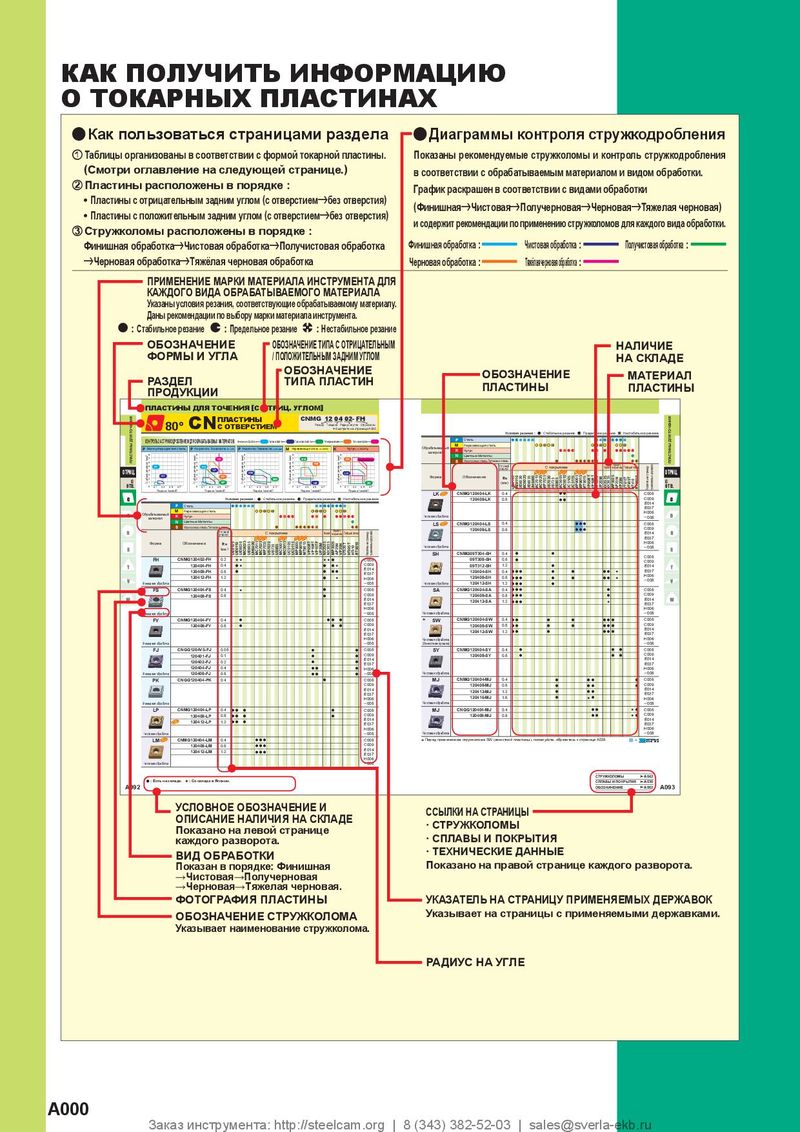 Каталог Mitsubishi Materials пластины для точения
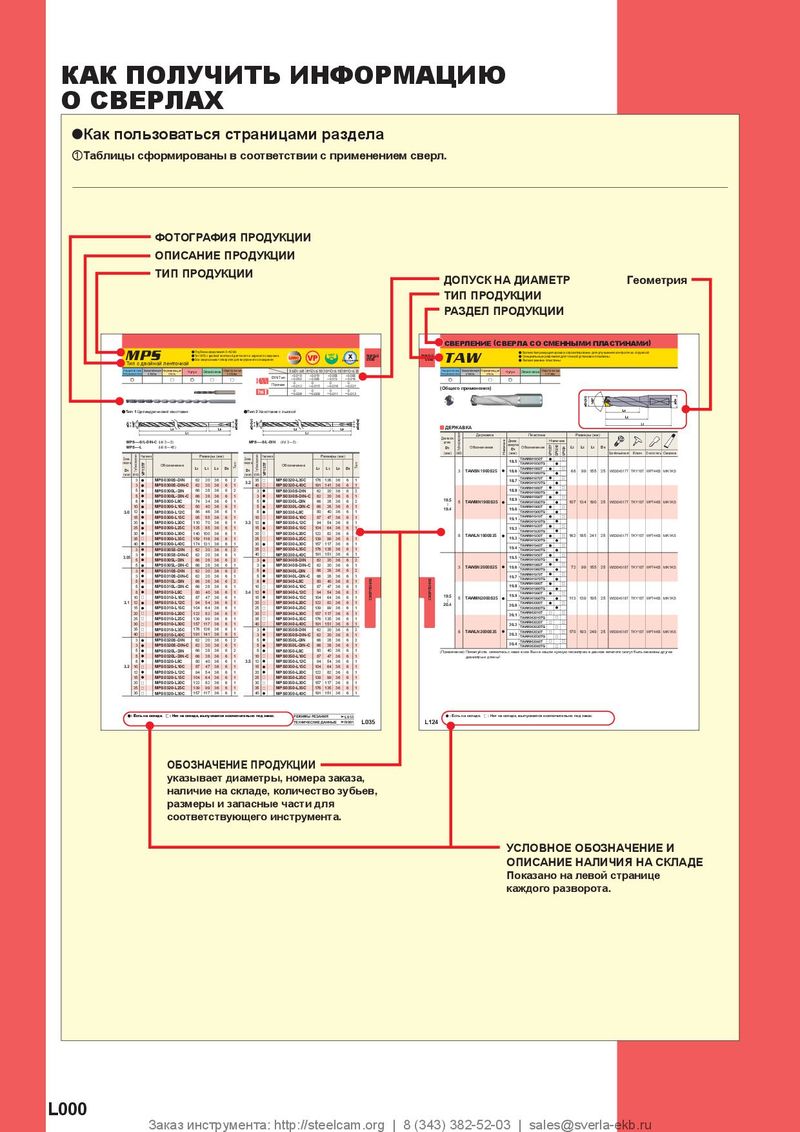 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials отрезной и канавочный инструмент

y Сухая обработка
| Обрабатываемый материал | Твердость | Стружколом | Материал | Скорость резания (м/мин) | Подача на зуб (мм/зуб) | Осевая глубина резания ap(мм) |
| P Малоуглеродистые стали | MP | VP15TF | 250 (200─300) | 0.3 (0.2─0.4) | 5 | |
| У Л | 180─280HB | MP | VP15TF | 220 (170─250) | 0.3 (0.2─0.4) | 5 |
| глеродистая сталь, егированная сталь | 280─350HB | MP | VP15TF | 140 (100─180) | 0.3 (0.2─0.4) | 5 |
| M | MM | MP7030 | 200 (150─250) | 0.2 (0.1─0.3) | 5 | |
| Аустенитная нержавеющая сталь | >200HB | MM | MP7030 | 150 (100─200) | 0.2 (0.1─0.3) | 5 |
| Дуплексная сталь | MM | MP7030 | 140 (100─180) | 0.15 (0.05─0.25) | 5 | |
| MM | MP7030 | 200 (150─250) | 0.2 (0.1─0.3) | 5 | ||
| Ферритная и мартенситная нержавеющая сталь | >200HB | MM | MP7030 | 150 (100─200) | 0.2 (0.1─0.3) | 5 |
| Нержавеющая сталь PH | MM | MP7030 | 130 (100─160) | 0.15 (0.05─0.25) | 5 | |
| K | Предел | MK,HK | MC5020 | 220 (150─300) | 0.3 (0.2─0.4) | 5 |
| Чугун | прочности | MP | VP15TF | 180 (130─230) | 0.3 (0.2─0.4) | 5 |
| Предел | MK,HK | MC5020 | 200 (150─250) | 0.2 (0.1─0.3) | 5 | |
| прочности | MP | VP15TF | 170 (120─220) | 0.2 (0.1─0.3) | 5 | |
| Ковкий чугун | Предел | MK,HK | MC5020 | 170 (150─200) | 0.2 (0.1─0.3) | 5 |
| прочности | MP | VP15TF | 150 (125─175) | 0.2 (0.1─0.3) | 5 | |
| H Закалённая сталь | 40 ─55HRC | MP | VP15TF | 80 (60─100) | 0.15 (0.1─0.2) | 3 |
(Примечание 1) Для получения высокого качества обработанной поверхности при обработке нержавеющей стали рекомендуется применение СОЖ. (Низкая стойкость в сравнении с обработкой без СОЖ) (Примечание 2) При малой жесткости закрепления обрабатываемой детали или большом вылете инструмента скорость резания и подачи следует уменьшить до 70-80% по сравнению с указанными выше режимами резания.
y Обработка с применением СОЖ
| Обрабатываемый материал | Твердость | Пластина | Материал | Скорость резания (м/мин) | Подача на зуб (мм/зуб) | Осевая глубина резания ap(мм) |
| M А | MM | MP7030 | 125 (100─150) | 0.15 (0.1─0.2) | 5 | |
| устенитная нержавеющая сталь | >200HB | MM | MP7030 | 100 (75─125) | 0.15 (0.1─0.2) | 5 |
| Дуплексная сталь | MM | MP7030 | 80 (60─100) | 0.10 (0.05─0.15) | 5 | |
| Ф | MM | MP7030 | 125 (100─150) | 0.15 (0.1─0.2) | 5 | |
| ерритная и мартенситная нержавеющая сталь | >200HB | MM | MP7030 | 100 (75─125) | 0.15 (0.1─0.2) | 5 |
| Нержавеющая сталь PH | MM | MP7030 | 70 (50─90) | 0.1 (0.05─0.15) | 5 | |
| S Титановые сплавы | ─ | MM | MP7030 | 40 (20─50) | 0.15 (0.1─0.2) | 3 |
| Жаропрочные сплавы | ─ | MM | MP7030 | 40 (20─50) | 0.15 (0.1─0.2) | 3 |
(Примечание 1) При малой жесткости закрепления обрабатываемой детали или большом вылете инструмента скорость резания и подачи следует уменьшить до 70-80% по сравнению с указанными выше режимами резания.
y Режимы резания с зачистной пластиной
| Обрабатываемый материал | Твердость | Главная пластина | Сплав | Зачистная пластина | Сплав | Скорость резания (м/мин) | Подача на зуб (мм/зуб) | Осевая глубина резания ap(мм) |
| P Малоуглеродистые стали | MP | VP15TF | WP | VP15TF | 250 (200─300) | 0.3 (0.2─0.4) | 0.5 | |
| У Л | 180─280HB | MP | VP15TF | WP | VP15TF | 220 (170─270) | 0.3 (0.2─0.4) | 0.5 |
| глеродистая сталь, егированная сталь | 280─350HB | MP | VP15TF | WP | VP15TF | 140 (100─180) | 0.3 (0.2─0.4) | 0.5 |
| K | Предел | MK,HK | MC5020 | WK | MC5020 | 320 (250─400) | 0.3 (0.2─0.4) | 0.5 |
| Чугун | прочности | MP | VP15TF | WP | VP15TF | 220 (150─300) | 0.3 (0.2─0.4) | 0.5 |
| Предел | MK,HK | MC5020 | WK | MC5020 | 250 (200─300) | 0.2 (0.1─0.3) | 0.5 | |
| Кй | прочности | MP | VP15TF | WP | VP15TF | 200 (150─250) | 0.2 (0.1─0.3) | 0.5 |
| овки чугун | Предел | MK,HK | MC5020 | WK | MC5020 | 220 (200─250) | 0.2 (0.1─0.3) | 0.5 |
| прочности | MP | VP15TF | WP | VP15TF | 170 (150─200) | 0.2 (0.1─0.3) | 0.5 | |
| S Жаропрочные сплавы | ─ | MP | VP15TF | WP | VP15TF | 40 (20─50) | 0.15 (0.1─0.2) | 0.5 |
| H Закалённая сталь | 40─55HRC | MP | VP15TF | WP | VP15TF | 80 (60─100) | 0.15 (0.1─0.2) | 0.5 |
(Примечание 1) При малой жесткости закрепления обрабатываемой детали или большом вылете инструмента скорость резания и подачи следует уменьшить до 70-80% по сравнению с указанными выше режимами резания.