Каталог Mitsubishi Materials резьбонарезной инструмент - страница 28
Навигация
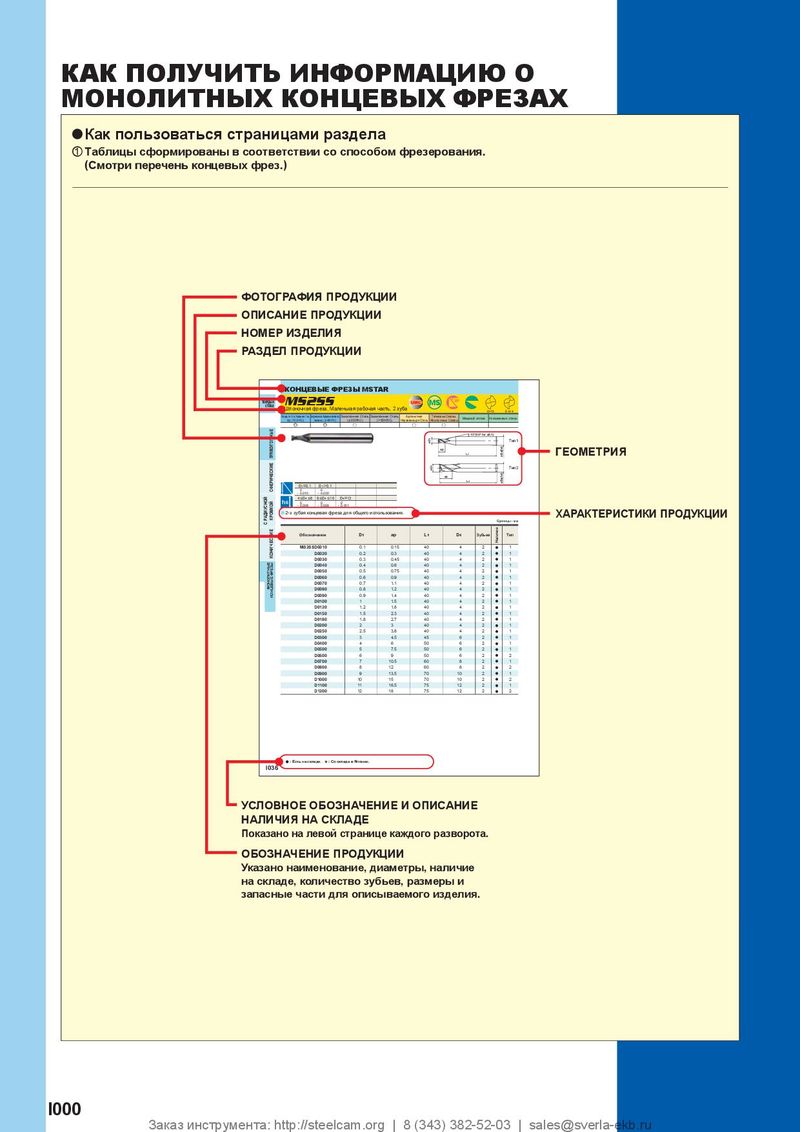 Каталог Mitsubishi Materials концевые монолитные фрезы
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials запасные части
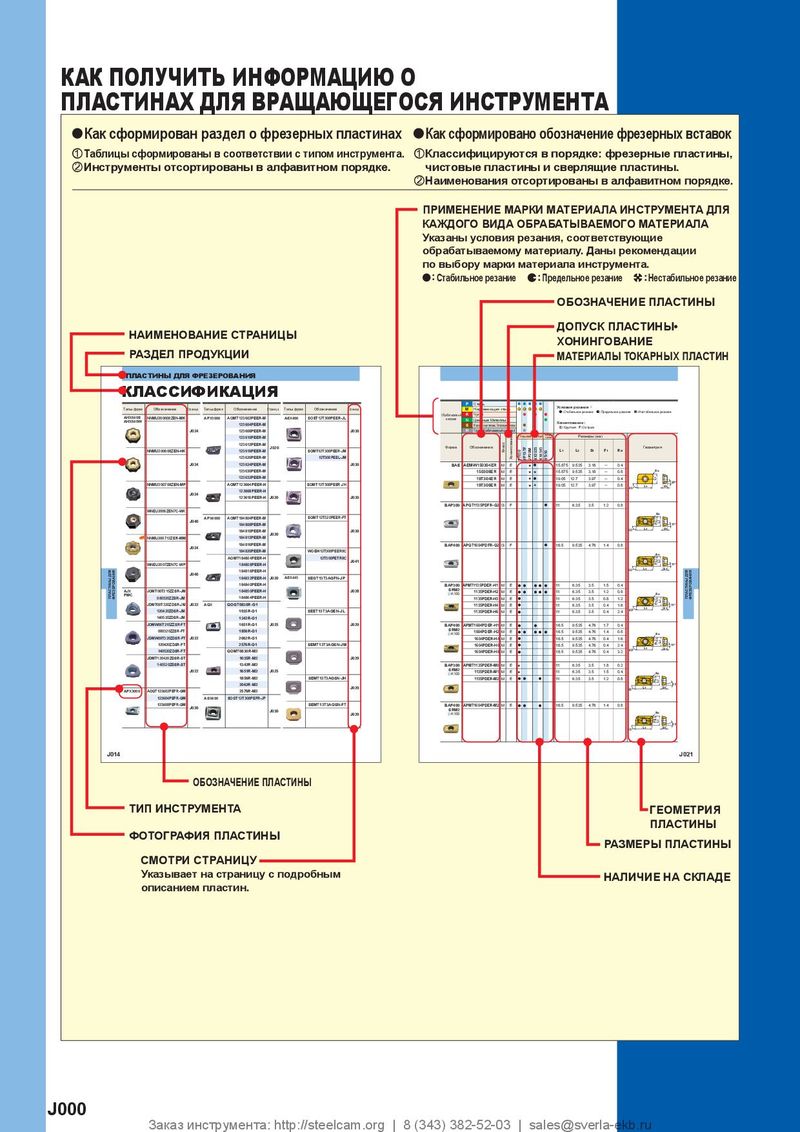 Каталог Mitsubishi Materials пластины для фрезерования

РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| Обра | батываемый материал | Скорость резания (м/мин) | Рекомендуемый в | ылет (мм) | |
| P | Углеродистая сталь Легированная сталь | 50 (30 ─80) | CT Micro-Mini Twin | (Примечание 1) Рекомендуется использование СОЖ. | |
| M | Нержавеющая сталь | 50 (30 ─80) | (Примечание 2) Обратите особое внимание на | ||
| K | Чугун | 50 (30 ─80) | обработку малых диаметров при большой частоте вращения, так | ||
| N | Цветные Металлы | 80 (50 ─100) | L10+2(мм) | ДЕРЖАВКА | как подача должна строго соответствовать числу оборотов. |
y МЕРЫ ПРЕДОСТОРОЖНОСТИ ПРИ РАБОТЕ С ИНСТРУМЕНТОМ MICRO-MINI TWIN
a При использовании державок обычного назначения / небольшие автоматизированные токарные станки: a Будьте осторожны при установке расточного инструмента в державку, не повредите вторую Рис.1 режущую кромку. Смотрите рис.1. При контакте внутренней поверхности державки со Внутренняя сторона второй режущей кромкой возможно ее повреждение. державки
Режущая кромка Направление пластины
| s При использовании этого типа державки может возникнуть опасность повреждения стержня | Рис.2 | 3-ий зажимной винт | |
| и второй режущей кромки. Убедитесь, что крепежные винты затянуты на установленную |
| величину. Убедитесь, чтобы крепежный винт не попал на вторую режущую кромку, что | 1 | 2 | 3 | ||
| может привести к поломке расточного инструмента. | |||||
| eПри использовании державок Mitsubishi | |||||
| При использовании державок с рекомендованной величиной вылета инструмента следите, чтобы перед | Точка пластины | 2-ая режущая кромка |
обработкой был снят 3-ий зажимной винт. Установленная величина зажима винта составляет 2.0 N•м. a При использовании державки квадратного сечения: a При установке расточного инструмента в державку затяните зажимной винт обеспечив Рис.3 контакт расточной вставки с основной плоскостью державки. Смотрите рис.3.
s Убедитесь, что зажимные винты затянуты на установленную величину. d Не затягивайте зажимные винты без установки расточной вставки, поскольку зажимная
планка может деформироваться. Пластина Опорная плоскость
державки квадратного типа