Каталог Mitsubishi Materials расточной инструмент - страница 24
Навигация
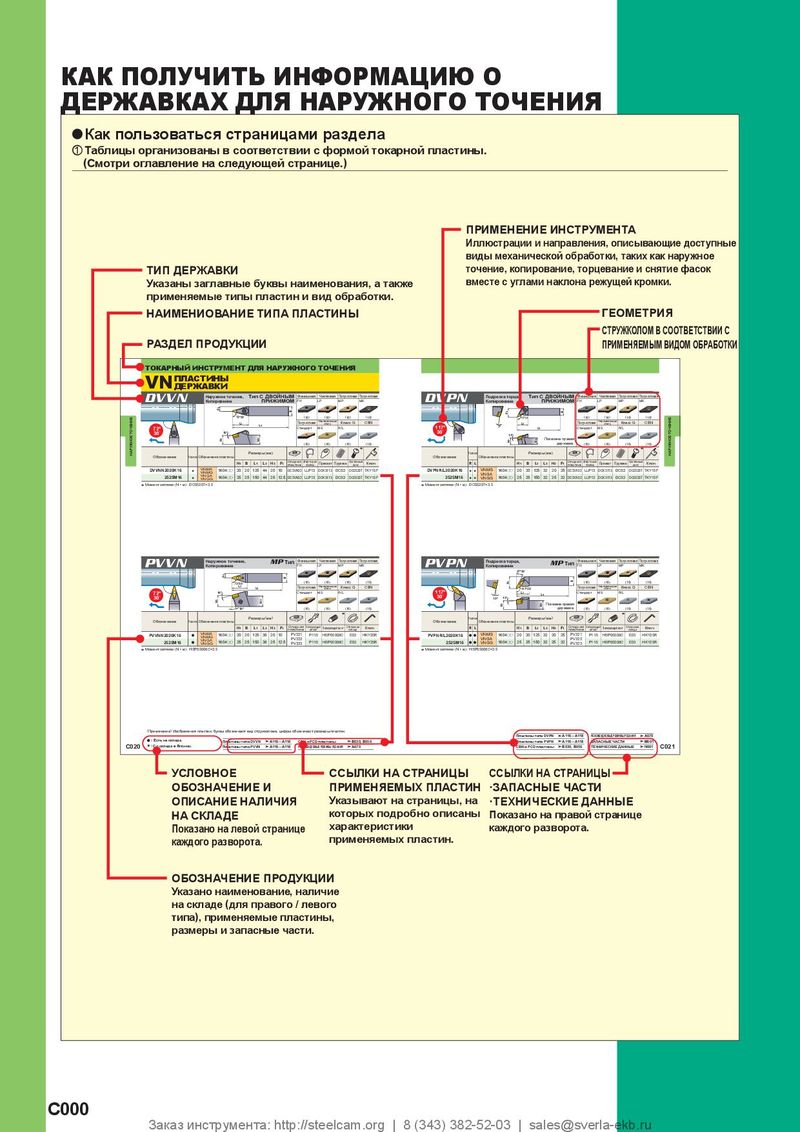 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Общий каталог Mitsubishi 2020 - 2021
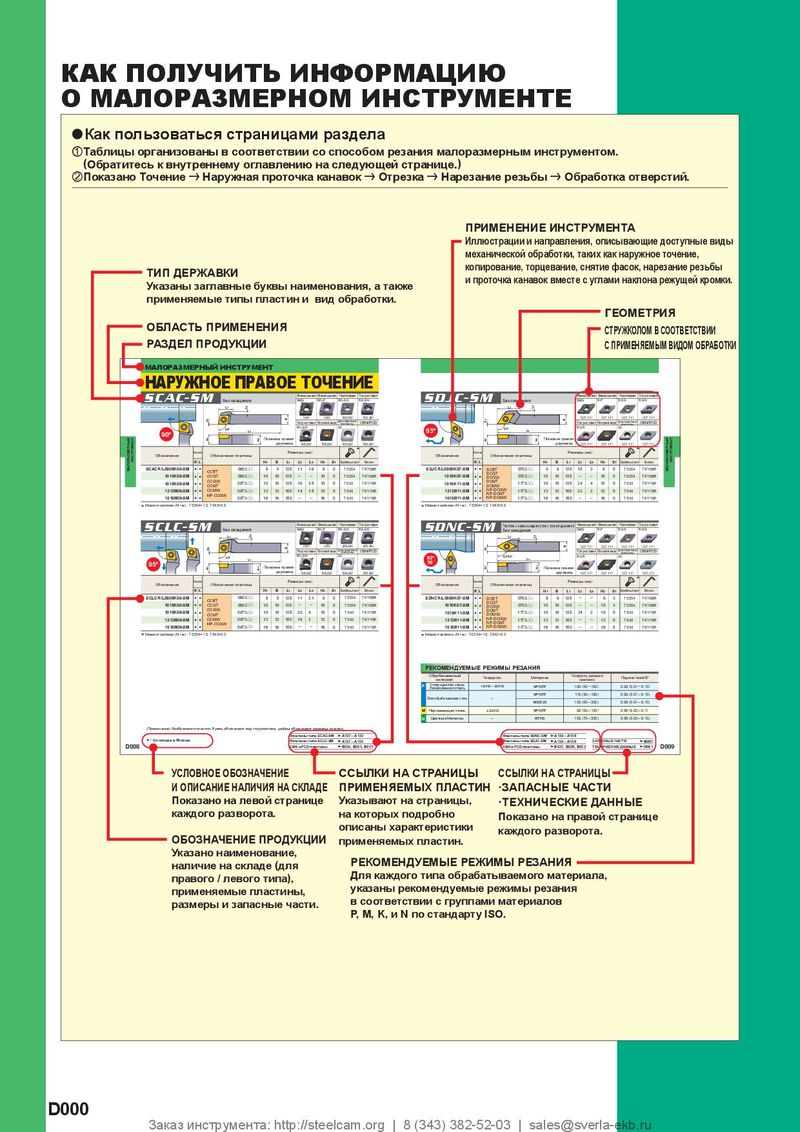 Каталог Mitsubishi Materials малоразмерный инструмент
 Каталог Mitsubishi Materials резьбонарезной инструмент
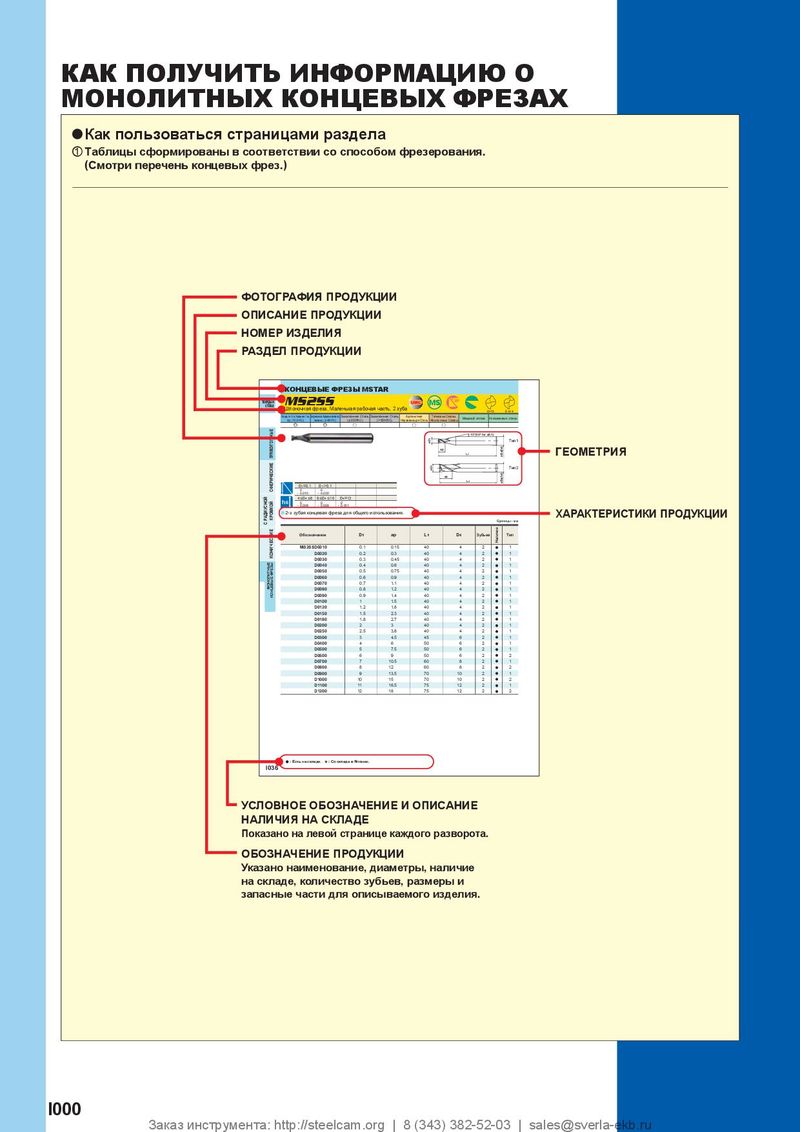 Каталог Mitsubishi Materials концевые монолитные фрезы

РАСТОЧНОЙ ИНСТРУМЕНТ Цельный твердосплавный тип с минимальным диаметром обработки &3.2 мм. MICRO-MINI a Отношение l/d =5. a Режущая кромка может настраиваться в соответствии с назначением. Поэтому может использоваться для широкого спектра обработки (резьбонарезания, протачивания канавок, копирования и т.д.).
СТАНДАРТНЫЙ РАСТОЧНОЙ ИНСТРУМЕНТ MICRO-MINI (ЦЕЛЬНЫЙ ТВЕРДОСПЛАВНЫЙ РАСТОЧНОЙ ИНСТРУМЕНТ)
| Обозначение | Наличие | Р | азме | ры (мм | ) | Мин. диаметр обработки | Макс. глубина канавки | Геоме | трия |
| TF15 | W3 | D4 | L1 | L2 | F2 | ||||
| C03FR-BLS | s | 2.0 | 3 | 80 | 15 | 3.2 | 1.0 | 4° | |
| C04FR-BLS | s | 2.5 | 4 | 80 | 20 | 4.2 | 1.5 | øD4 øD4 Диаметр хвостовика Плоскость | 4 |
| C05HR-BLS | s | 3.0 | 5 | 100 | 25 | 5.2 | 2.0 | W3 2 Плоскость | øD |
| L2 F | L1 Только правая оправка. |
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| О | брабатываемый материал | Скорость резания (м/мин) | Подача (мм/об) | Глубина резания (мм) | l/d | Исполнение р Угловойрадиус или | ежущей кромки С Хонингование |
| P | Сталь | 40 (30─50) | 0.05 (─0.1) | 0.2 (0.1─0.3) | 5 | 0.1─0.5 | 0.01─0.05 |
| M | Нержавеющая сталь | 40 (30─50) | 0.05 (─0.1) | 0.2 (0.1─0.3) | 5 | (Не требуется хонингования) | |
| K | Чугун | 40 (30─50) | 0.05 (─0.05) | 0.2 (0.1─0.3) | 5 | 0.1─0.5 | 0.01─0.05 |
| N | Неметаллические материалы | 80 (60─100) | 0.05 (─0.1) | 0.3 (0.1─0.5) | 5 | 0.1─0.5 | (Не требуется хонингования) |
* Режущая кромка не хонингована. Пожалуйста, перед обработкой хонингуйте в соответствии с заготовкой.
y ЗАТОЧКА РЕЖУЩЕЙ КРОМКИ РАСТОЧНОГО ИНСТРУМЕНТА MICRO-MINI
aИнструмент MICRO-MINI может относиться как к расточному, так и к инструменту для прорезания канавок без каких-либо модификаций. Его можно перетачивать, как показано ниже. aДля профилирования и заточки используйте алмазный круг примерно #250─#400. Заточку производите в соответствии с указанными ниже схемами.
РАСТАЧИВАНИЕ Точение канавок Нарезание резьбы
25° 20° 0.5–0.8 0.3–0.5 Радиус на угле (Перетачивание)
1°–2° Ширина канавки Угол резьбы Перетачивание 25° 20° 35° w
| Перетачивание | 0.5–0.8 | 4° | 4° | Перетачивание | Перетачивание | ||
| 4° | 60° | ||||||
| 6° Двусторонний профиль | 19° | 19° |
6°
| s : Со склада в Японии. | ЗАПАСНЫЕ ЧАСТИ | M001 | |
| ТЕХНИЧЕСКИЕ ДАННЫЕ | N001 | E023 |