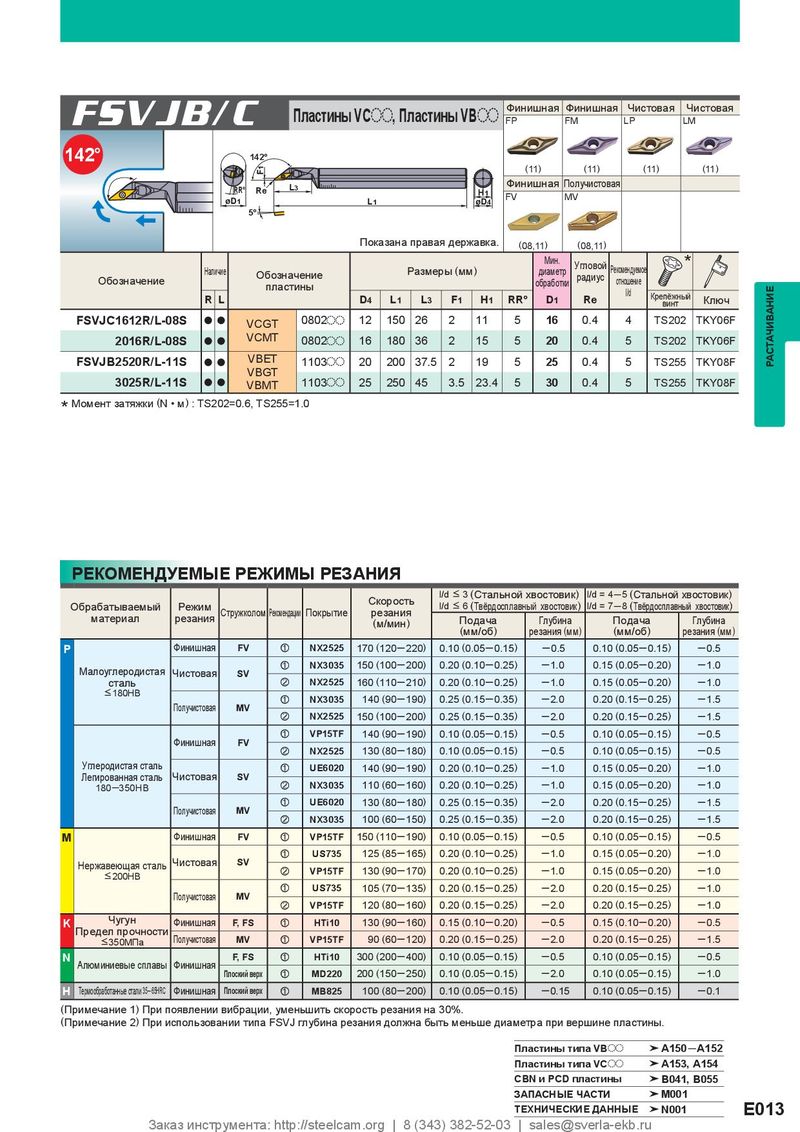
| FSVJB/C | Пластины VC | | , Пластины VB | | Финишная Финишная Чистовая Чистовая |
| | oo | | oo | |
| | (11) | (11) | (11) | (11) |
| L | Финишная Получистовая | | | | |
RR° Re 3 H
1 FV MV
| Показана правая державка. | (08,11) | | (08,11) | |
| | Мин. | | * |
( ) Угловой Рекомендуемое
Наличие Обозначение Размеры мм диаметр радиус
| Обозначение | | обработки | отношение |
| пластины | | l/d |
| | R L | | | | D4 | L3 L1 F1 | H1 | RR° | D1 | Re | | Ключ Крепёжный |
| | | | | | | | | | | | | винт |
| FSVJC1612R/L-08S | | a a | VCGT | 0802oo | | 12 150 26 | 2 | 11 | 5 | 16 | 0.4 | 4 | TS202 TKY06F |
| 2016R/L-08S | | VCMT | 0802 | | 16 180 36 | 2 | 15 | 5 | 20 | 0.4 | 5 | TS202 TKY06F |
| | a a | | | oo | | | | | | | | |
| FSVJB2520R/L-11S | | | VBET | 1103 | | 20 200 37.5 2 | | 19 | 5 | 25 | 0.4 | 5 | TS255 TKY08F |
| | a a | | | oo | | | | | | | | |
| | | VBGT | | | | | | | | | | |
| 3025R/L-11S | a a | VBMT | 1103oo | | 25 250 45 | 3.5 23.4 | | 5 | 30 | 0.4 | 5 | TS255 TKY08F |
* Момент затяжки (N • м) : TS202=0.6, TS255=1.0
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| Обрабатываемый | Режим | Стружколом Р | екомендаци | и Покрытие | Скорость резания | l/d l/d | хвостовик) ый хвостовик) | l/d = 4─5(Стально l/d = 7─8(Твёрдоспла | й хвостовик) вный хвостовик) |
| материал | резания | | | | (м/мин) | Подача (мм/об) | Глубина резания(мм) | Подача (мм/об) | Глубина резания(мм) |
| P | Финишная | FV | z | NX2525 | 170 (120─220) | 0.10 (0.05─0.15) | ─0.5 | 0.10 (0.05─0.15) | ─0.5 |
| Малоуглеродистая | Чистовая | SV | z | NX3035 | 150 (100─200) | 0.20 (0.10─0.25) | ─1.0 | 0.15 (0.05─0.20) | ─1.0 |
| сталь | | | x | NX2525 | 160 (110─210) | 0.20 (0.10─0.25) | ─1.0 | 0.15 (0.05─0.20) | ─1.0 |
| П | MV | z | NX3035 | 140 (90─190) | 0.25 (0.15─0.35) | ─2.0 | 0.20 (0.15─0.25) | ─1.5 |
| олучистовая | | x | NX2525 | 150 (100─200) | 0.25 (0.15─0.35) | ─2.0 | 0.20 (0.15─0.25) | ─1.5 |
| Финишная | FV | z | VP15TF | 140 (90─190) | 0.10 (0.05─0.15) | ─0.5 | 0.10 (0.05─0.15) | ─0.5 |
| | | x | NX2525 | 130 (80─180) | 0.10 (0.05─0.15) | ─0.5 | 0.10 (0.05─0.15) | ─0.5 |
| Углеродистая сталь Л | Ч | SV | z | UE6020 | 140 (90─190) | 0.20 (0.10─0.25) | ─1.0 | 0.15 (0.05─0.20) | ─1.0 |
| егированная сталь 180─350HB | истовая | | x | NX3035 | 110 (60─160) | 0.20 (0.10─0.25) | ─1.0 | 0.15 (0.05─0.20) | ─1.0 |
| П | MV | z | UE6020 | 130 (80─180) | 0.25 (0.15─0.35) | ─2.0 | 0.20 (0.15─0.25) | ─1.5 |
| олучистовая | | x | NX3035 | 100 (60─150) | 0.25 (0.15─0.35) | ─2.0 | 0.20 (0.15─0.25) | ─1.5 |
| M | Финишная | FV | z | VP15TF | 150 (110─190) | 0.10 (0.05─0.15) | ─0.5 | 0.10 (0.05─0.15) | ─0.5 |
| Ч | SV | z | US735 | 125 (85─165) | 0.20 (0.10─0.25) | ─1.0 | 0.15 (0.05─0.20) | ─1.0 |
| Нержавеющая сталь | истовая | | x | VP15TF | 130 (90─170) | 0.20 (0.10─0.25) | ─1.0 | 0.15 (0.05─0.20) | ─1.0 |
| П | MV | z | US735 | 105 (70─135) | 0.20 (0.15─0.25) | ─2.0 | 0.20 (0.15─0.25) | ─1.0 |
| олучистовая | | x | VP15TF | 120 (80─160) | 0.20 (0.15─0.25) | ─2.0 | 0.20 (0.15─0.25) | ─1.0 |
| K Чугун | Финишная | F, FS | z | HTi10 | 130 (90─160) | 0.15 (0.10─0.20) | ─0.5 | 0.15 (0.10─0.20) | ─0.5 |
| Предел прочности | Получистовая | MV | z | VP15TF | 90 (60─120) | 0.20 (0.15─0.25) | ─2.0 | 0.20 (0.15─0.25) | ─1.5 |
| N А | Ф | F, FS | z | HTi10 | 300 (200─400) | 0.10 (0.05─0.15) | ─0.5 | 0.10 (0.05─0.15) | ─0.5 |
| люминиевые сплавы | инишная | Плоский верх | z | MD220 | 200 (150─250) | 0.10 (0.05─0.15) | ─2.0 | 0.10 (0.05─0.15) | ─1.0 |
| H Термообработанные стали35─65HRC | Финишная | Плоский верх | z | MB825 | 100 (80─200) | 0.10 (0.05─0.15) | ─0.15 | 0.10 (0.05─0.15) | ─0.1 |
(Примечание 1) При появлении вибрации, уменьшить скорость резания на 30%. (Примечание 2) При использовании типа FSVJ глубина резания должна быть меньше диаметра при вершине пластины.
| Пластины типа VBoo | A150─A152 | |
| Пластины типа VCoo | A153, A154 | |
| CBN и PCD пластины | B041, B055 | |
| ЗАПАСНЫЕ ЧАСТИ | M001 | |
| ТЕХНИЧЕСКИЕДАННЫЕ | N001 | E013 |
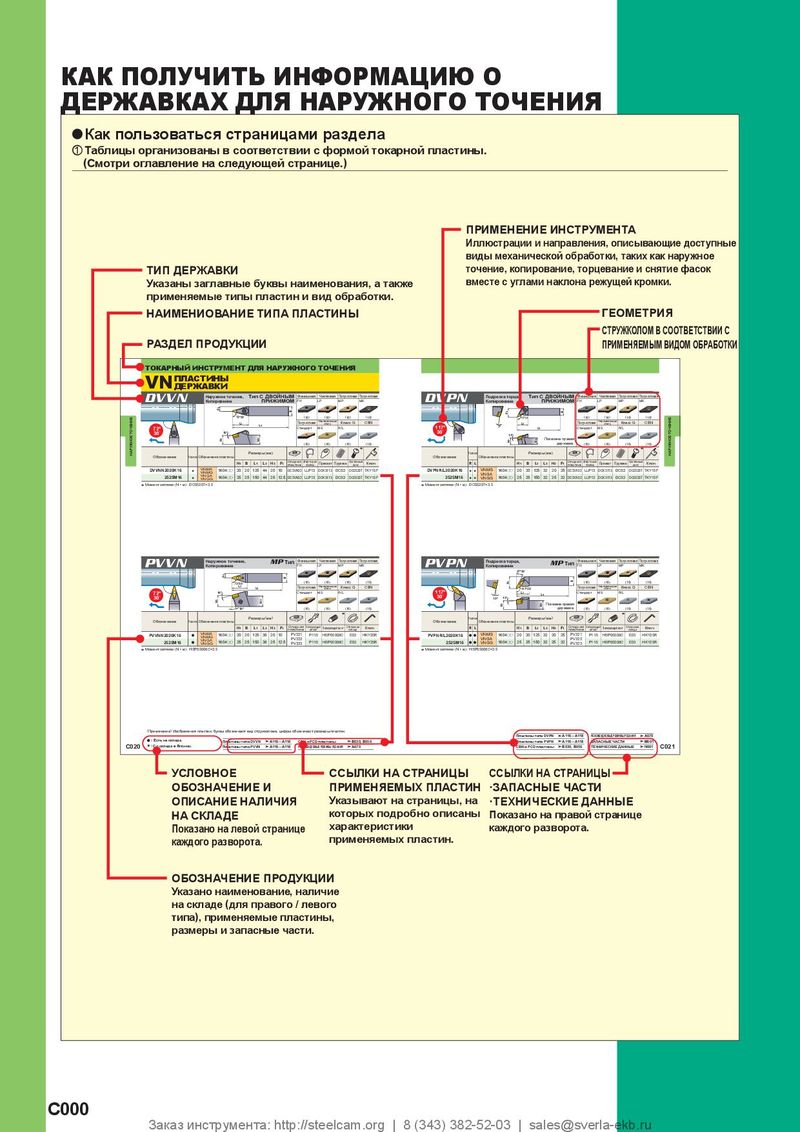 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Общий каталог Mitsubishi 2020 - 2021
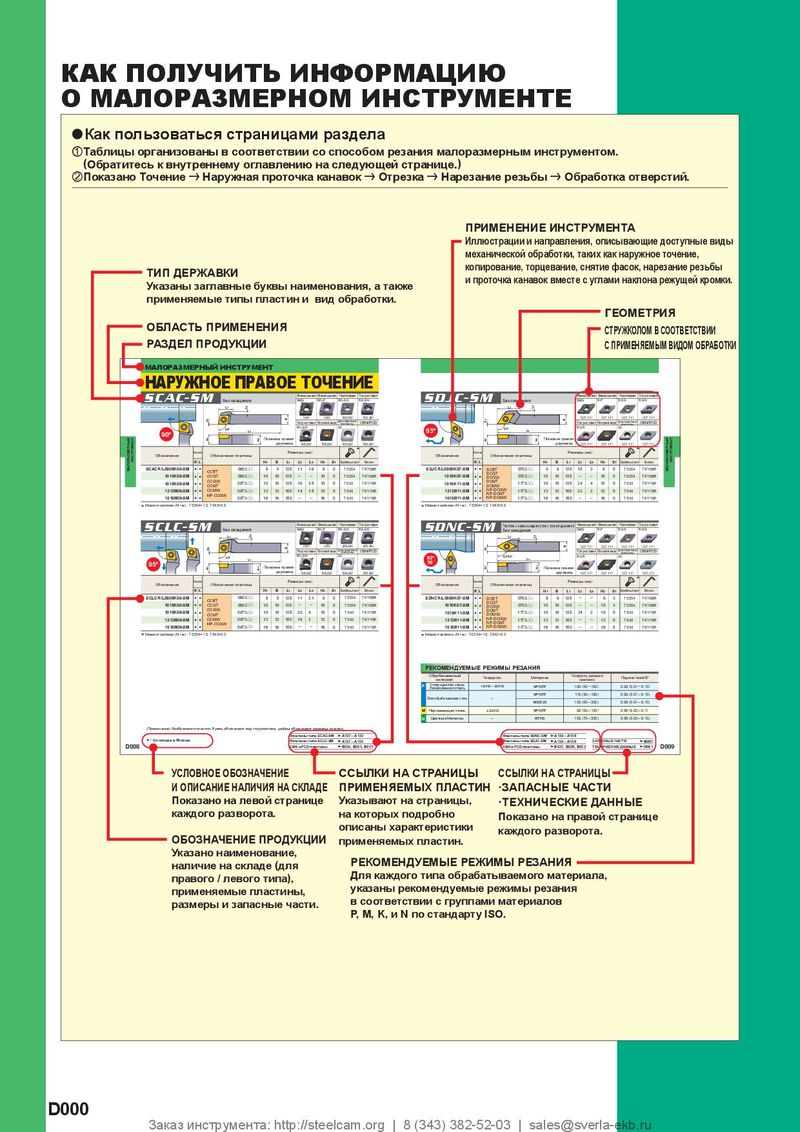 Каталог Mitsubishi Materials малоразмерный инструмент
 Каталог Mitsubishi Materials резьбонарезной инструмент
 Каталог Mitsubishi Materials концевые монолитные фрезы