Каталог Mitsubishi Materials отрезной и канавочный инструмент - страница 133
Навигация
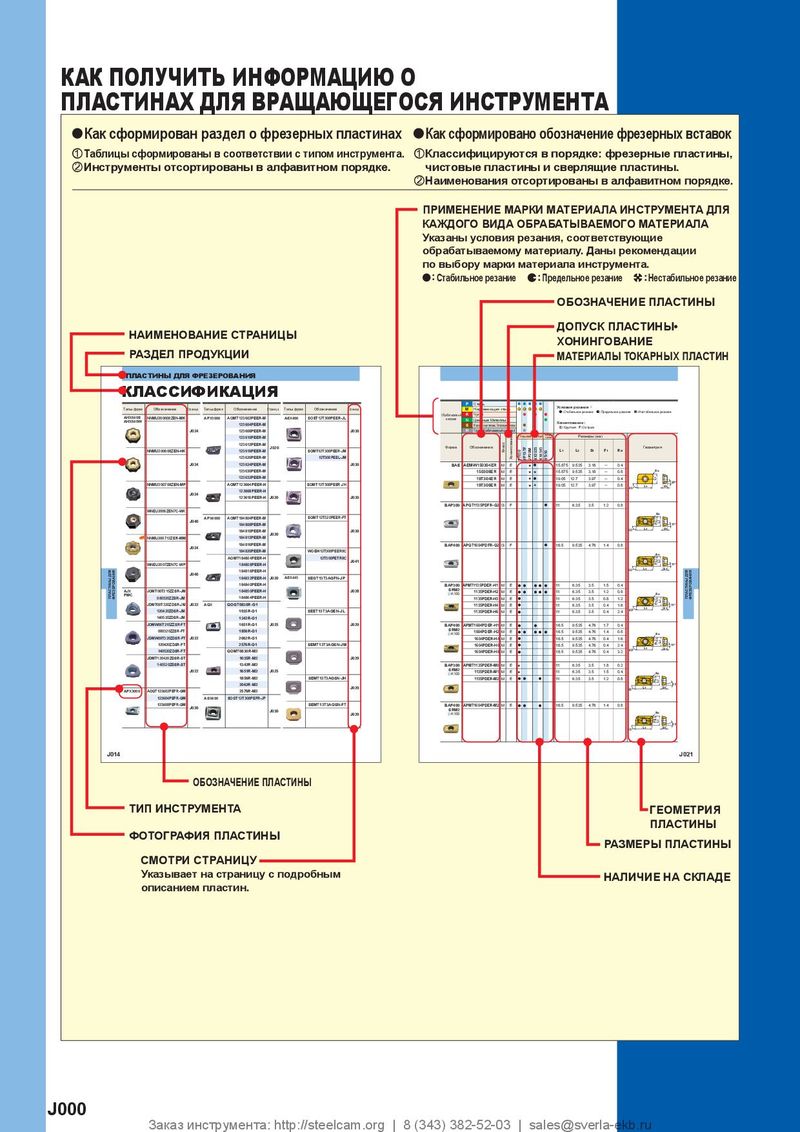 Каталог Mitsubishi Materials пластины для фрезерования
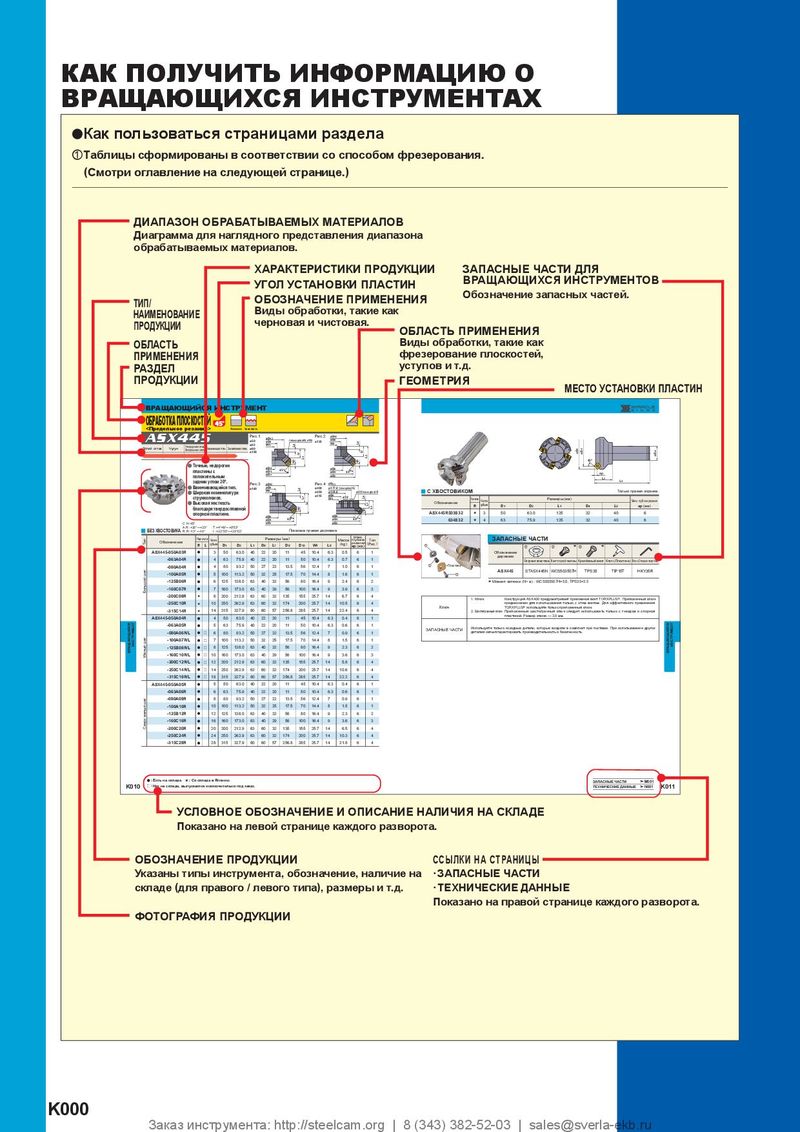 Каталог Mitsubishi Materials вращающийся инструмент
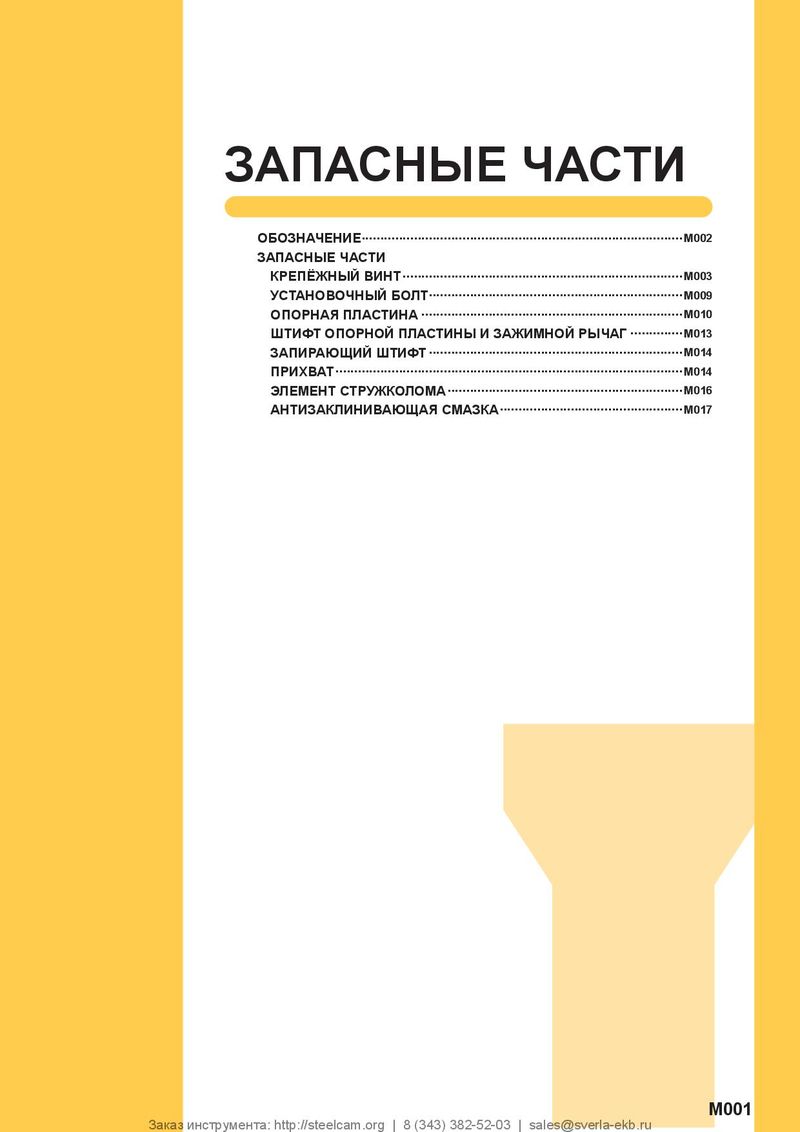 Каталог Mitsubishi Materials запасные части
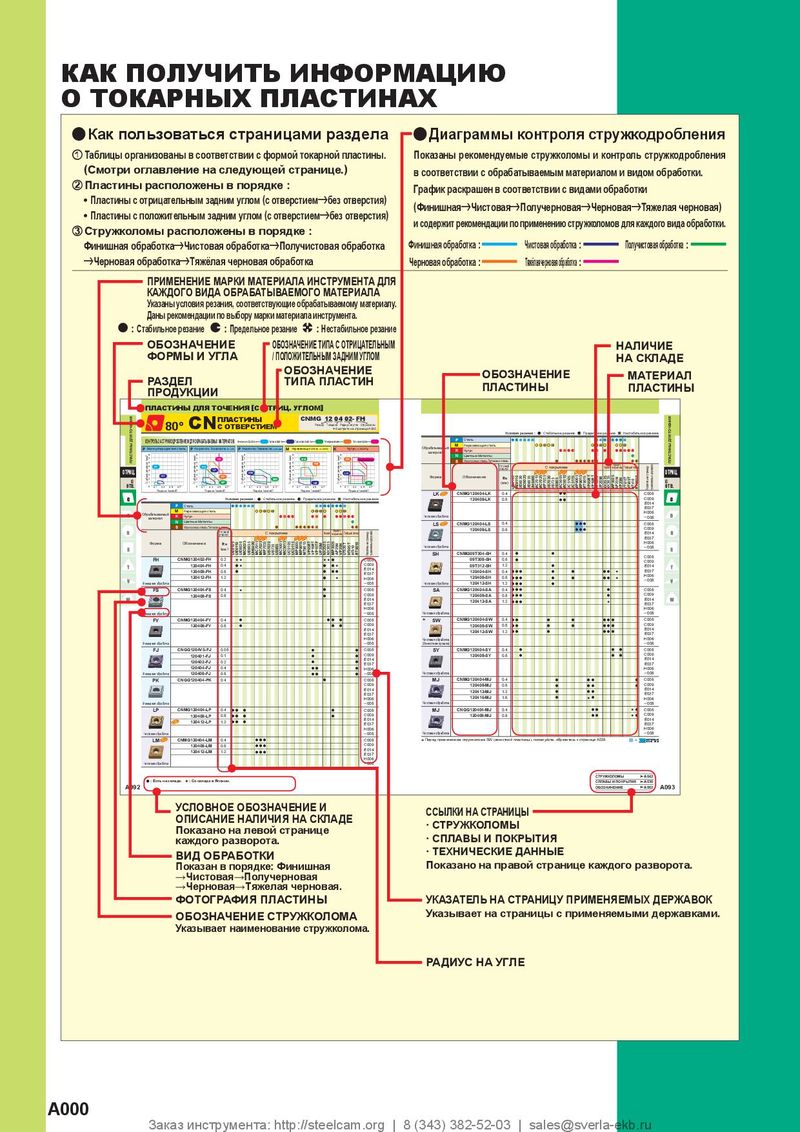 Каталог Mitsubishi Materials пластины для точения
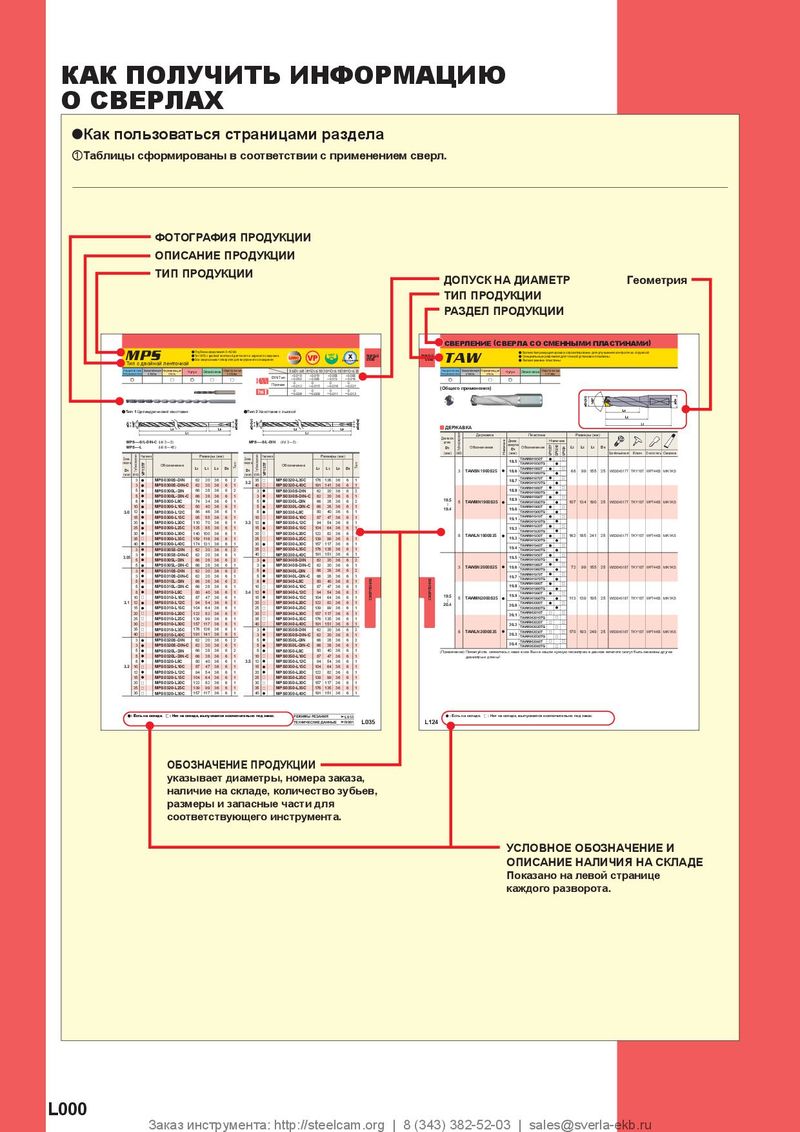 Каталог Mitsubishi Materials сверлильные инструменты
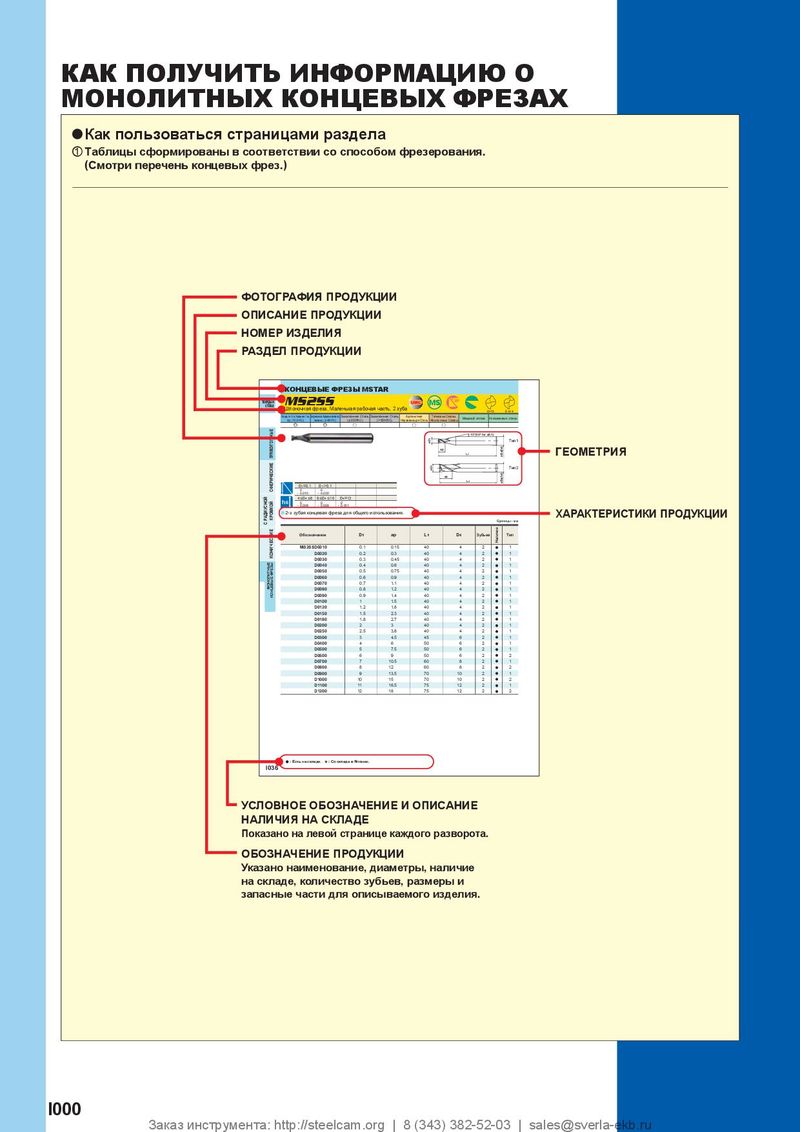 Каталог Mitsubishi Materials концевые монолитные фрезы

MICRO-MINI TWINВНУТРЕННЕЕ ПРОТАЧИВАНИЕ КАНАВОК
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| Оббй | Скорость резания | Пода | ча(мм/об) | Рекомендуемый вылет |
| раатываемы материал | (м/мин) | CG03RS/CG04RS | CG05RS/CG06RS/CG07RS | (мм) |
| P 180─280HB Углеродистая сталь · Легированная сталь | 80 (40─120) | 0.02 (0.01─0.03) | 0.03 (0.01─0.05) | CG Tип Micro-Mini Twin |
| M Нержавеющая сталь | 80 (40─120) | 0.02 (0.01─0.03) | 0.03 (0.01─0.05) | |
| K Чугун | 80 (40─120) | 0.03 (0.01─0.05) | 0.03 (0.01─0.05) | |
| N Цветные Металлы | 120 (80─160) | 0.03 (0.01─0.05) | 0.05 (0.01─0.08) | Державка L10+2 (мм) |
(Примечание) Рекомендуется использование СОЖ.
y МЕРЫ ПРЕДОСТОРОЖНОСТИ ПРИ РАБОТЕ С ИНСТРУМЕНТОМ MICRO-MINI TWIN
aПри использовании державок обычного назначения / небольшие автоматизированные токарные станки: aБудьте осторожны при установке расточного инструмента в державку, не повредите вторую Рис.1 режущую кромку. Смотрите рис.1. При контакте внутренней поверхности державки со второй Внутренняя сторона державки режущей кромкой возможно ее повреждение. Режущая кромка Направление пластины sПри использовании этого типа державки может возникнуть опасность повреждения стержня и Рис.2 3-ий зажимной винт второй режущей кромки. Убедитесь, что крепежные винты затянуты на установленную величину.
| Убедитесь, чтобы крепежный винт не попал на вторую режущую кромку, что может привести к | 1 | 2 | 3 | |
| поломке расточного инструмента. | ||||
| eПри использовании державок Mitsubishi | ||||
| При использовании державок с рекомендованной величиной вылета инструмента следите, чтобы перед | Точка пластины | 2-ая режущая кромка |
обработкой был снят 3-ий зажимной винт. Установленная величина зажима винта составляет 2.0 N•м. aПри использовании державки квадратного сечения: Рис.3 aПри установке расточного инструмента в державку затяните зажимной винт обеспечив
контакт расточной вставки с основной плоскостью державки. Смотрите рис.3 sУбедитесь, что зажимные винты затянуты на установленную величину. dНе затягивайте зажимные винты без установки расточной вставки, поскольку зажимная Пластина Опорная плоскость державки планка может деформироваться. квадратного типа