Каталог Mitsubishi Materials концевые монолитные фрезы - страница 7
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
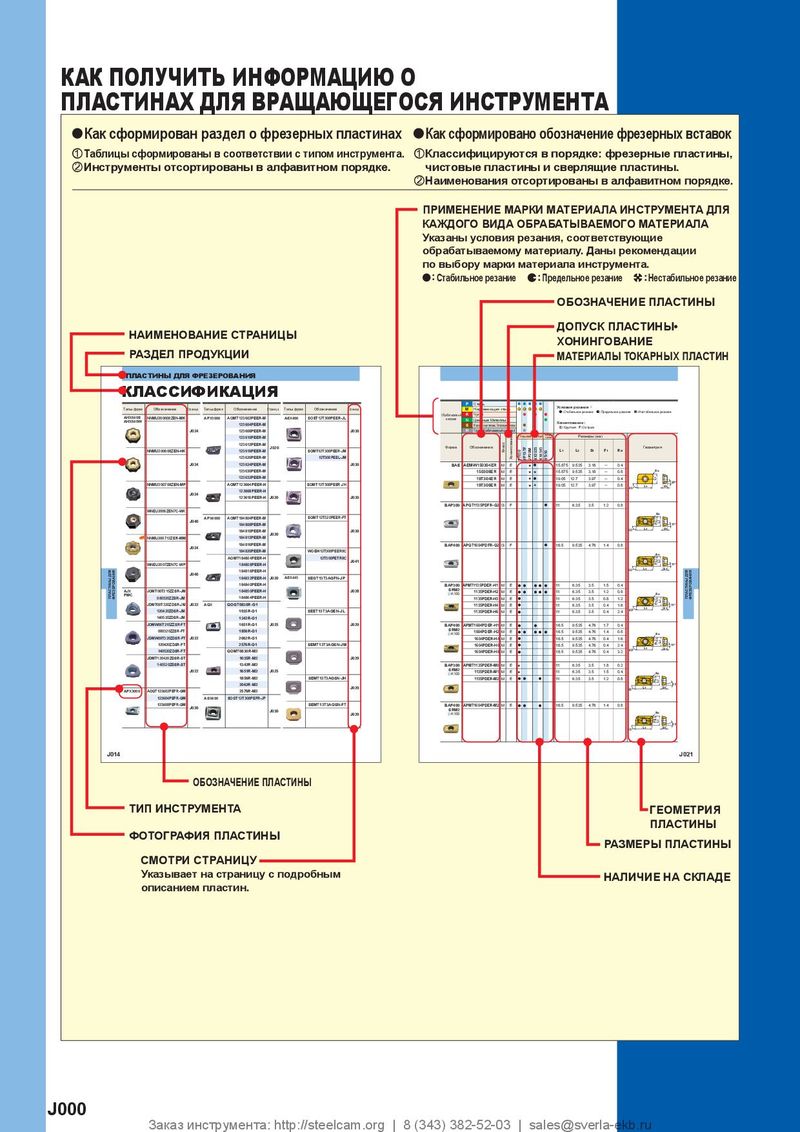 Каталог Mitsubishi Materials пластины для фрезерования
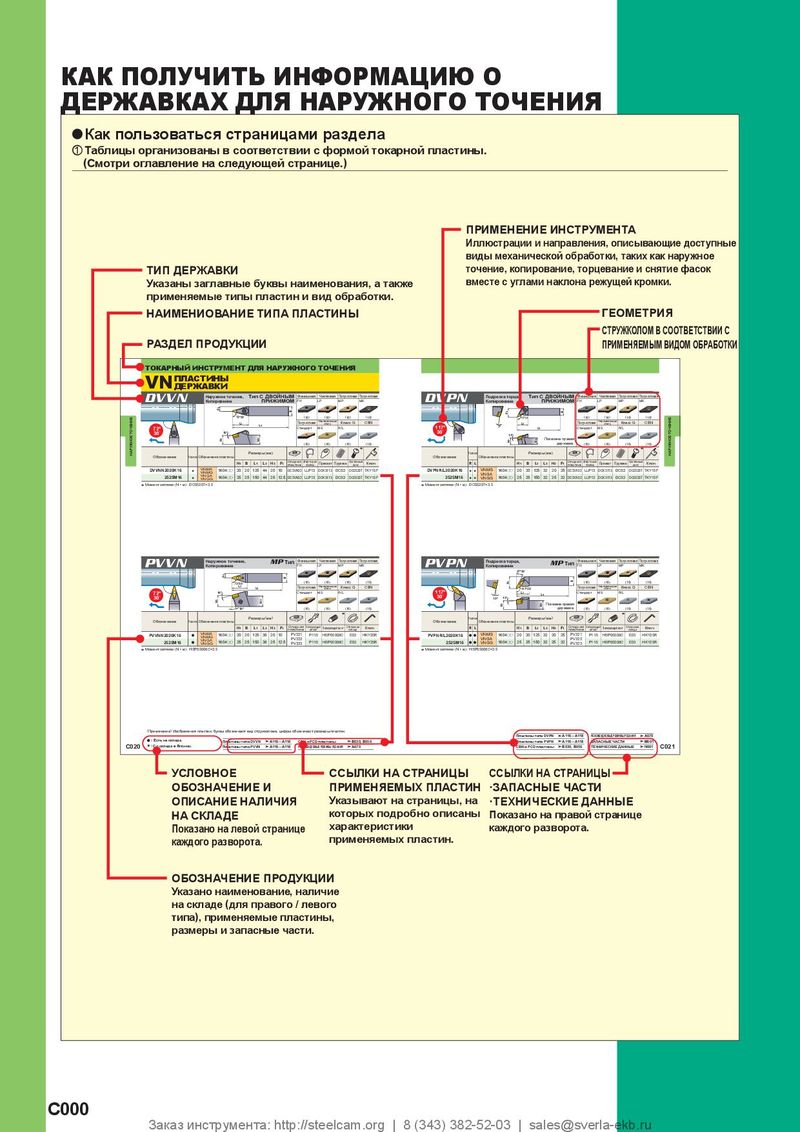 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials малоразмерный инструмент

y КАК ИСПОЛЬЗОВАТЬ TOOL NAVI
3 шага, которые помогут вам найти нужный инструмент и данные об условиях обработки.
ШАГ 1 Выберете обрабатываемый материал, тип концевой фрезы и длину резания
СОДЕРЖАНИЕ
Тип концевой фрезы
P Прямоугольные концевые фрезы
| Обрабатываемый материал | Углеродистая сталь | .................................................... I008 | |
| Легированная сталь | Короткая режущая часть (ap ‒ 1,5xD) |
Чугун Средняя режущая часть (ap ‒ 3xD) ........................................................ I008 Длина зуба (ap)
Длинная режущая часть (ap ‒ 5xD) ........................................................ I010 Короткая режущая часть с шейкой (ap ‒ 30xD) ..................................... I010 Концевые фрезы с угловым радиусом Короткая/средняя режущая часть (ap ‒ 3xD) ....................................... I011
Короткая режущая часть с шейкой (ap ‒ 50xD) .................................... I011
Концевые фрезы со сферическим торцем
Длинная/средняя режущая часть (ap ‒ 3xD) ........................................ I012
Короткая режущая часть с шейкой (ap ‒ 70xD) .................................... I013
Закалённая сталь H Прямоугольные концевые фрезы
Короткая режущая часть (ap ‒ 1,5xD) .................................................... I014
Средняя режущая часть (ap ‒ 3xD) ........................................................ I014
Короткая режущая часть с шейкой (ap ‒ 12xD) .................................... I014
Концевые фрезы с угловым радиусом
Короткая/средняя режущая часть (ap ‒ 3xD) ....................................... I014
Короткая режущая часть с шейкой (ap ‒ 50xD) .................................... I015
ШАГ 2 Выберете концевую фрезу Концевые фрезы со сферическим торцем
Длинная/средняя режущая часть (ap ‒ 3xD) ........................................ I015
Короткая режущая часть с шейкой (ap ‒ 70xD) .................................... I016
Аустенитная нержавеющая сталь M Прямоугольные концевые фрезы
Короткая режущая часть (ap ‒ 1,5xD) .................................................... I017
МОНОЛИТНЫЕ КОНЦЕВЫЕ ФРЕЗЫ Средняя режущая часть (ap ‒ 3xD) ........................................................ I017
Длинная режущая часть (ap ‒ 5xD) ........................................................ I019
Титановые сплавы S Короткая режущая часть с шейкой (ap ‒ 30xD) .................................... I019
Сплав на основе никеля Концевые фрезы с угловым радиусом Короткая/средняя режущая часть (ap ‒ 3xD) ....................................... I020 Короткая режущая часть с шейкой (ap ‒ 50xD) .................................... I020 Концевые фрезы со сферическим торцем
Длинная/средняя режущая часть (ap ‒ 3xD) ........................................ I021
Короткая режущая часть с шейкой (ap ‒ 20xD) .................................... I021
Наименование Концевые фрезы ap Обрабатываемый
| продукции | N | Прямоугольные концевые фрезы | материал | |||
| Медный сплав | .................................................... инишная / Чернов | |||||
| Алюминиевые сплавы | Короткая режущая часть (ap ‒ 1,5xD) | I022 |
Средняя режущая часть (ap ‒ 3xD) ........................................................ I022 Рекомендация P Длинная режущая часть (ap ‒ 5xD) ........................................................ I023 Короткая режущая часть с шейкой (ap ‒ 16xD) .................................... I023 Концевые фрезы с угловым радиусом *1
Прямоугольные концевые фрезы Короткая/средняя режущая часть (ap ‒ 3xD) ....................................... I023
Короткая режущая часть с шейкой (ap ‒ 30xD) .................................... I024
Короткая режущая часть (ap − 1,5xD)
Концевые фрезы со сферическим торцем
Длинная/средняя режущая часть (ap ‒ 3xD) ........................................ I024
Короткая режущая часть с шейкой (ap ‒ 50xD) .................................... I024 *2
| MSSHV-E | MS | D6−20 | 1.5xD | − | 4 | I132 | ||
| 43° | *1 Финишная |
| Первый. Выбор | 45° | G | Прямоугольные концевые фрезы | *2 Черновая | |||||
| Графит | ........................................................ | ||||||||
| FRP | Длинная режущая часть (ap ‒ 5xD) | I025 | |||||||
| Короткая режущая часть с шейкой (ap ‒ 10xD) .................................... I025 | |||||||||
| MSSHV-WE | MS | Концевые фрезы с угловым радиусомD6−201.5xD−4 | I131 |
43° Короткая режущая часть с шейкой (ap ‒ 30xD) .................................... I025 45° Концевые фрезы со сферическим торцем Длинная/средняя режущая часть (ap ‒ 3xD) ........................................ I025 Первая рекомендация
Короткая режущая часть с шейкой (ap ‒ 50xD) .................................... I025
| MS2ES | MS | D3−12 | 0.5−1xD | − | 2 | Вторая рекомендация I068 | |
| 30° | |||||||
| MS2SS | MS | D0.1−12 | 1.5xD | − | 2 | I036 | |
| 30° | |||||||
| D≥3 D<3 | |||||||
| MS3ES | MS | D3−12 | 0.5−1xD | − | 3 | I069 | |
| ШАГ 3 Выберете размер и режим резания30° | |||||||
| MS4EC | MS | D3−14 | 0.5−1xD | − | 4 | I071 |
Размер концевой 30° Режимы резания
фрезы MSSHV MS 43° MSSHV MSMHV
UWC 45° ТВЕРДЫЙ СПЛАВ ТВЕРДЫЙ
Концевая фреза с переменный угол винтовой канавки, короткая рабочая часть, 4-х зубая, заниженная шейка, хвостовик Weldon Концевая фреза с переменный угол винтовой канавки, короткая рабочая часть, 4-х зубая, Хвостовик Weldon / Цилиндрический хвостовик Концевая фреза с переменный угол винтовой канавки, сердняя рабочая часть, 4-х зубая, Хвостовик Weldon / Цилиндрический хвостовик СПЛАВ
| Углеродистая Сталь, Легированная Сталь, MS4SCИнструментальная сталь, Предварительно закалённая сталь, Закалённая СтальMSЗакалённая Сталь | Аустенитная | Титановые Сплавы, | Медный сплав Алюминиевые сплавы D1−12 | 1.5xD | − | 4 | I059 | |||
| Чугун ( <30HRC)e | Закалённая сталь (e<45HRC) | (<55HRC)u | (>55HRC) | Нержавеющая Стальe Жаропрочные Сплавыu | РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ | |||||
| 30° | ||||||||||
| yФрезерование уступов |
| Тип1 | Углеродистая сталь, Чугун, Легированная сталь(─30HRC) | Легированная сталь, Инструментальная сталь, Предварительно закалённая сталь Нержавеющая сталь(─1100N/мм²) |
| Обрабатываемый материал | (─ 45HRC) | |
| Cf53, GG25 |
| D1 <MSSHD12D1>12 | MS | D3−20 | 1.5xD Диам.(мм) −Частота вращения(мин-1)4 | (мм/мин)Подача | Частота вращения(мин-1) | Подача(мм/мин) | Частота вращения(мин-1) I051(мм/мин)Подача | ||||||||||
| 0- 0.020 0- 0.030 | 6 9000 | 2240 | 8000 | 2240 | 5300 | 1060 | |||||||||||
| h | D4=6 8<D4 <10 12 <D4 <16 | 45° | 8 7000 | 1680 | 6000 | 1680 | 4000 | 960 | |||||||||
| 6 | 0- 0.008 0- 0.009 | 0- 0.011 | 10 5000 | 1440 | 4800 | 1440 | 3200 | 770 | |||||||||
| aКонцевые фрезы MSTAR для эффективной обработки. | 12 4000 | 1200 | 4000 | 1200 | 2700 | 760 | |||||||||||
| 16 3000 | 1140 | 3000 | 1140 | 2000 | 560 | ||||||||||||
| Единицы : мм | 20 2400 | 860 | 2400 | 860 | 1600 | 510 | |||||||||||
| <0.2D | <0.1D | ||||||||||||||||
| Обозначение | D1 | ap | L3 D5 | L1 | D4 Зубьев | Тип | Глубина резания | <1.5D | <1.5D | ||||||||
| MSSHV D0600WEMSMHV-E | 6 | 9 | 14 5.85 | 50 | 6 | 4 a | 1 | 2.2 | |||||||||
| D0800WE | 8 | MS12 | 20 7.85 | 60 | 8 | 4 a | 1 D6−20 | − | 4 | I132 D : Диам. | |||||||
| D1000WE | 10 | 15 | 25 9.7 | 70 | 10 | 4 a | 1 | −2.4xD yФрезерование пазов | |||||||||
| D1200WE | 12 | 18 | 3043° 11.7 | 75 | 12 | 4 a | 1 | ||||||||||
| D1600WE | 16 | 24 | 4045° 15.5 | 90 | 16 | 4 a | 1 | Углеродистая сталь, Чугун, Легированная сталь(─30HRC) | Легированная сталь, Инструментальная сталь, Предварительно закалённая сталь Нержавеющая сталь(─1100N/мм²) | ||||||||
| D2000WE | 20 | 30 | 50 19.5 | 110 | 20 | 4 a | 1 | Обрабатываемый материал | (─ 45HRC) | ||||||||
| Cf53, GG25 | |||||||||||||||||
| MSMHV | MS | 43° | Диам.(мм) | Частота вращения(мин-1) | (мм/мин)Подача | Частота вращения(мин-1) | Подача(мм/мин) | Частота вращения(мин-1) | (мм/мин)Подача | ||||||||
| Концевая фреза с переменный угол винтовой канавки, сердняя рабочая часть, | UWC | 45° | 6 6500 | 1280 | 4000 | 740 | 3700 | 440 | |||||||||
| 4-х зубая, хвостовик Weldon | 8 5000 | 1150 | 3000 | 670 | 2800 | 340 | |||||||||||
| Углеродистая Сталь, Легированная Сталь, Чугун (<30HRC) Инструментальная сталь, Предварительно закалённая сталь, Закалённая сталь (45HRC)Закалённая Сталь(55HRC) Закалённая Сталь(>55HRC) Нержавеющая СтальАустенитная Жаропрочные СплавыТитановые Сплавы, | Медный сплав Алюминиевые сплавы | 10 4000 | 910 | 2500 | 530 | 2200 | 350 | ||||||||||
| e | e< < u | e | u | 12 3500 | 900 | 2000 | 530 | 1900 | 300 | ||||||||
| 16 2500 | 670 | 1500 | 390 | 1400 | 280 | ||||||||||||
| Тип1 | 20 2000 | 610 | 1200 | 350 | 1100 | 260 | |||||||||||
| I008 | D | D | |||||||||||||||
| Глубина резания | <1D | <0.5D | |||||||||||||||
| (Макс. 12мм) | |||||||||||||||||
| D : Диам. | |||||||||||||||||
| D1 <12 D1>12 | 1) При малой глубине резания частота вращения и подача могут быть увеличены. | ||||||||||||||||
| 0- 0.020 0- 0.030 | 2) Для хорошего отвода стружки рекомендуется использовать сжатый воздух или масляный туман. | ||||||||||||||||
| h6 | D4=6 8<D4 <10 12 <D4 <16 | 3) Фрезы с переменным углом винтовой канавки лучше обеспечивают контроль вибраций, чем стандартные инструменты. | |||||||||||||||
| 0- 0.008 0- 0.009 | 0- 0.011 | При недостаточной жесткости станка или слабой фиксации заготовки могут возникать вибрации. В этом случае следует | |||||||||||||||
| Концевые фрезы MSTAR для эффективной обработки. | пропорционально уменьшить число оборотов и подачу. | ||||||||||||||||
| Единицы : мм | |||||||||||||||||
| Обозначение | D1 | ap | L1 | D 4 | Зубьев | Тип | |||||||||||
| MSMHV D0600WE | 6 | 13 | 50 | 6 | 4 a | 1 | |||||||||||
| D0800WE | 8 | 19 | 60 | 8 | 4 a | 1 | |||||||||||
| D1000WE | 10 | 22 | 70 | 10 | 4 a | 1 | |||||||||||
| D1200WE | 12 | 26 | 75 | 12 | 4 a | 1 | |||||||||||
| D1600WE | 16 | 35 | 90 | 16 | 4 a | 1 | |||||||||||
| D2000WE | 20 | 45 | 110 | 20 | 4 a | 1 |
I131 I133