Каталог Mitsubishi Materials концевые монолитные фрезы - страница 59
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
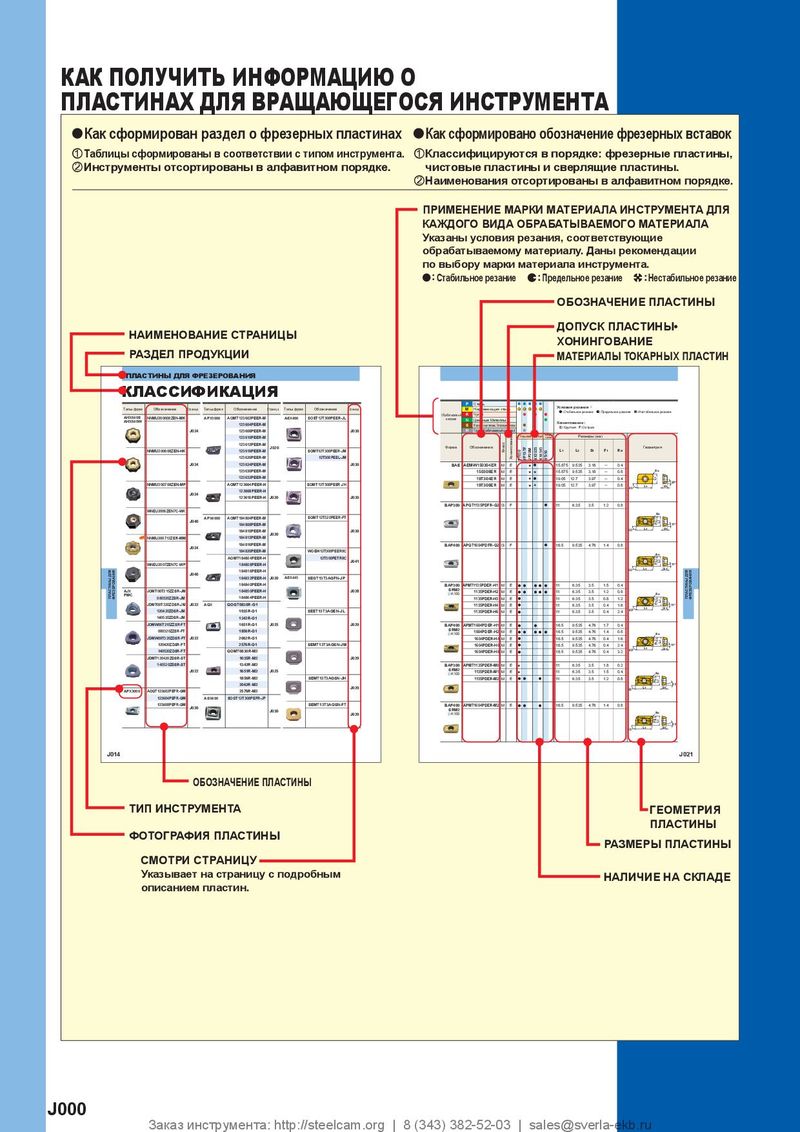 Каталог Mitsubishi Materials пластины для фрезерования
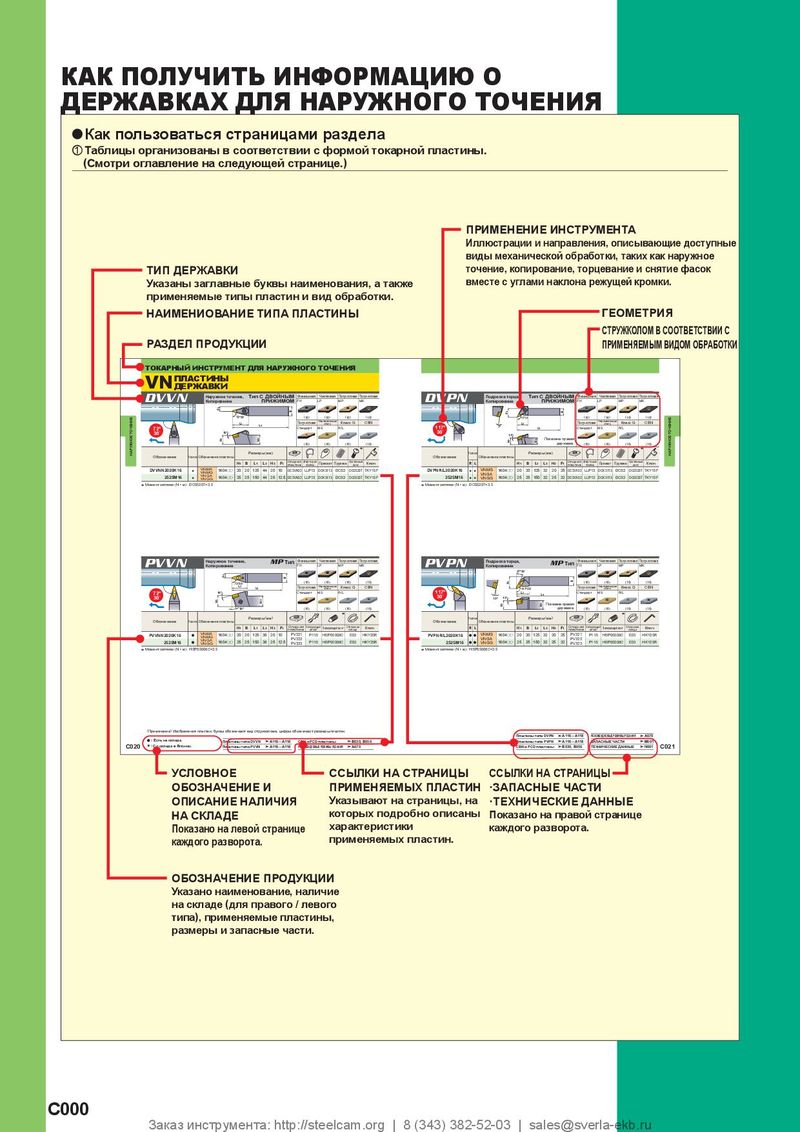 Каталог Mitsubishi Materials токарный инструмент для наружного точения
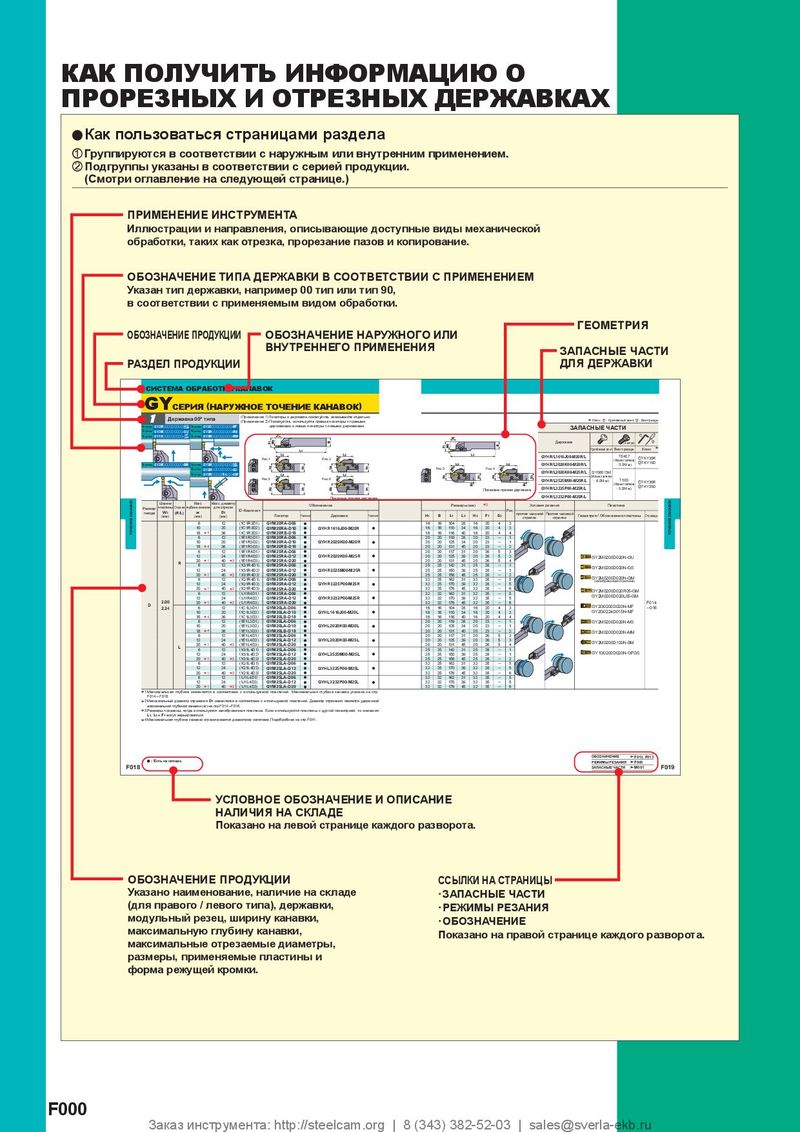 Каталог Mitsubishi Materials отрезной и канавочный инструмент
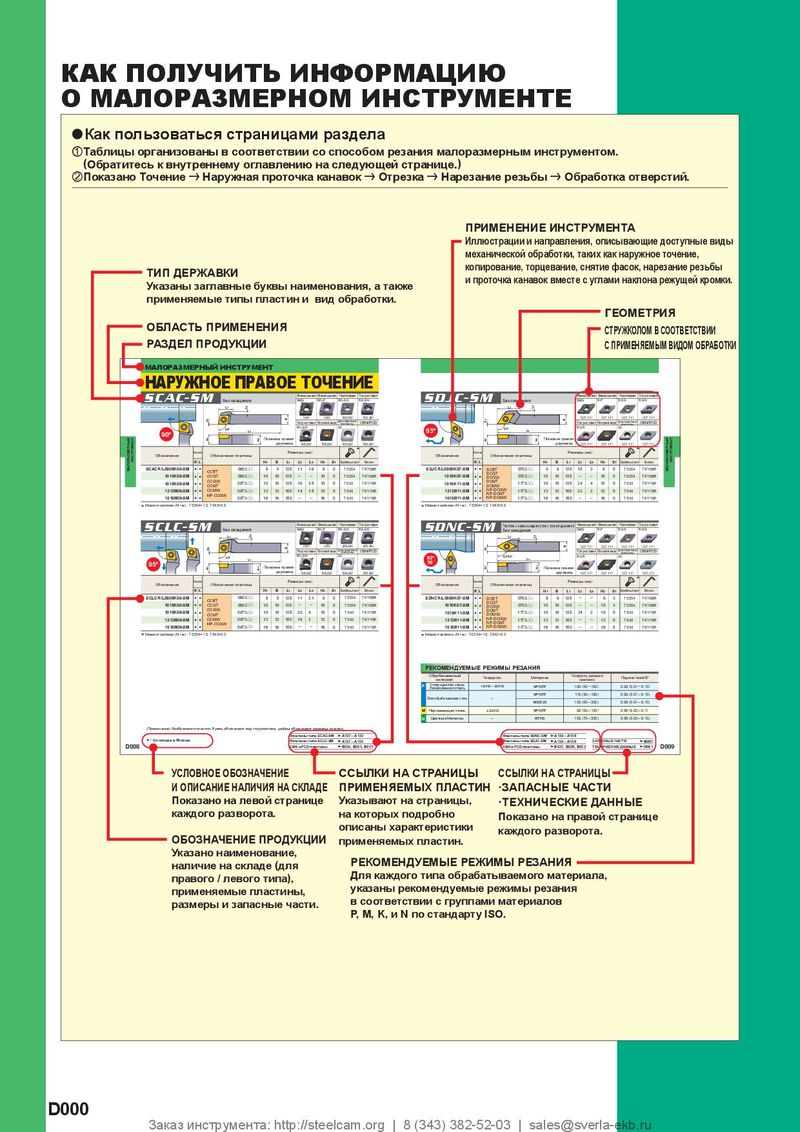 Каталог Mitsubishi Materials малоразмерный инструмент
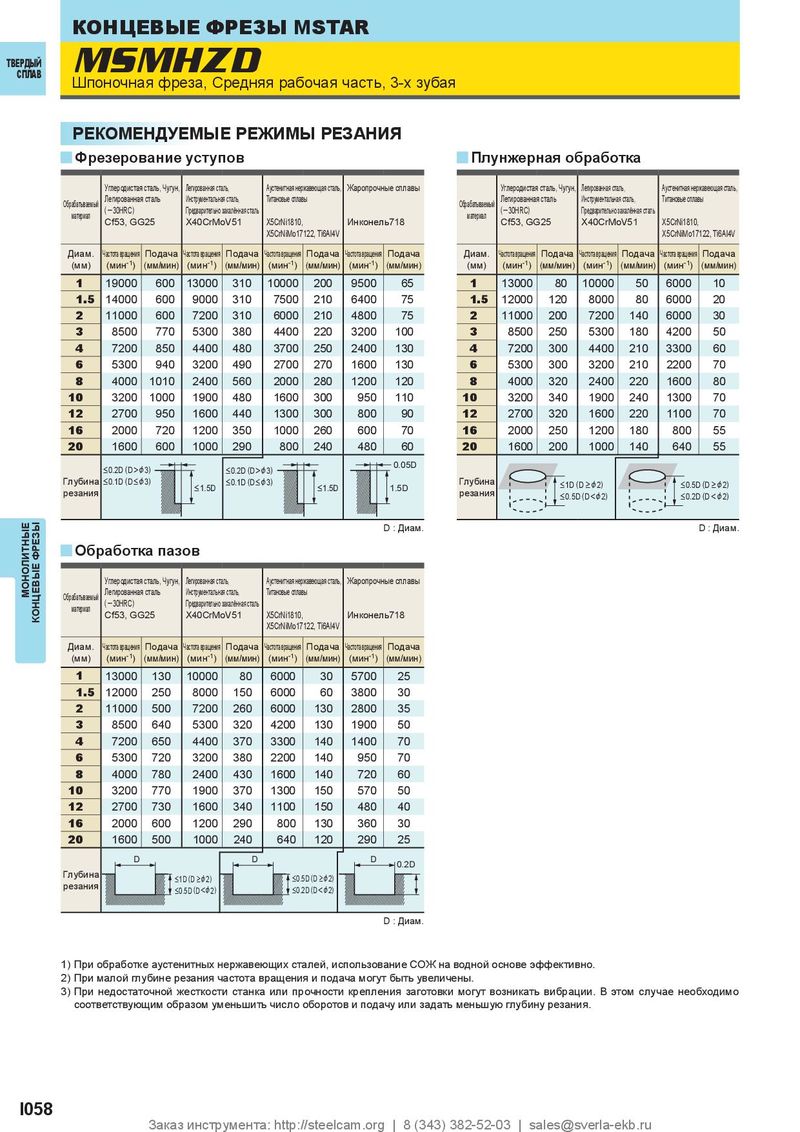
MSMHZD
СПЛАВ Шпоночная фреза, Средняя рабочая часть, 3-х зубая
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
y Фрезерование уступов y Плунжерная обработка
| Обрабатываемый материал | Углеродистая Легированная (─30HRC) Cf53, GG | сталь, Чугун, сталь 25 | Легированная ста Инструментальна Предварительно X40CrM | ль, я сталь, закалённая сталь oV51 | Аустенитная нер Титановые сплав X5CrNi1810, X5CrNiMo17 | жавеющая сталь, ы 122, Ti6Al4V | Жаропроч Инконе | ные сплавы ль718 |
| Диам. (мм) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращени (мин-1) | я Подача (мм/мин) |
| 1 | 19000 | 600 | 13000 | 310 | 10000 | 200 | 9500 | 65 |
| 1.5 | 14000 | 600 | 9000 | 310 | 7500 | 210 | 6400 | 75 |
| 2 | 11000 | 600 | 7200 | 310 | 6000 | 210 | 4800 | 75 |
| 3 | 8500 | 770 | 5300 | 380 | 4400 | 220 | 3200 | 100 |
| 4 | 7200 | 850 | 4400 | 480 | 3700 | 250 | 2400 | 130 |
| 6 | 5300 | 940 | 3200 | 490 | 2700 | 270 | 1600 | 130 |
| 8 | 4000 | 1010 | 2400 | 560 | 2000 | 280 | 1200 | 120 |
| 10 | 3200 | 1000 | 1900 | 480 | 1600 | 300 | 950 | 110 |
| 12 | 2700 | 950 | 1600 | 440 | 1300 | 300 | 800 | 90 |
| 16 | 2000 | 720 | 1200 | 350 | 1000 | 260 | 600 | 70 |
| 20 | 1600 | 600 | 1000 | 290 | 800 | 240 | 480 | 60 |
| & | 3) | &3) | 0.05D | |||||
| Глубина резания | 3) | &3) | 1.5D D : Диам. |
| Обрабатываемый материал | Углеродистая Легированна (─30HRC) Cf53, GG | сталь, Чугун, я сталь 25 | Легированная ста Инструментальна Предварительно X40CrM | ль, я сталь, закалённая сталь oV51 | Аустенитная не Титановые спла X5CrNi1810 X5CrNiMo1 | ржавеющая сталь, вы , 7122, Ti6Al4V |
| Диам. (мм) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) |
| 1 | 13000 | 80 | 10000 | 50 | 6000 | 10 |
| 1.5 | 12000 | 120 | 8000 | 80 | 6000 | 20 |
| 2 | 11000 | 200 | 7200 | 140 | 6000 | 30 |
| 3 | 8500 | 250 | 5300 | 180 | 4200 | 50 |
| 4 | 7200 | 300 | 4400 | 210 | 3300 | 60 |
| 6 | 5300 | 300 | 3200 | 210 | 2200 | 70 |
| 8 | 4000 | 320 | 2400 | 220 | 1600 | 80 |
| 10 | 3200 | 340 | 1900 | 240 | 1300 | 70 |
| 12 | 2700 | 320 | 1600 | 220 | 1100 | 70 |
| 16 | 2000 | 250 | 1200 | 180 | 800 | 55 |
| 20 | 1600 | 200 | 1000 | 140 | 640 | 55 |
| Глубина | D >&2) | D (D >&2) | ||||
| резания | (D | D (D D : Диам. |
y Обработка пазов
| Обрабатываемый материал | Углеродистая Легированная (─30HRC) Cf53, GG | сталь, Чугун, сталь 25 | Легированная ст Инструментальн Предварительно X40CrM | аль, ая сталь, закалённая сталь oV51 | Аустенитная нер Титановые спла X5CrNi1810, X5CrNiMo17 | жавеющая сталь, вы 122, Ti6Al4V | Жаропрочн Инконел | ые сплавы ь718 |
| Диам. (мм) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) |
| 1 | 13000 | 130 | 10000 | 80 | 6000 | 30 | 5700 | 25 |
| 1.5 | 12000 | 250 | 8000 | 150 | 6000 | 60 | 3800 | 30 |
| 2 | 11000 | 500 | 7200 | 260 | 6000 | 130 | 2800 | 35 |
| 3 | 8500 | 640 | 5300 | 320 | 4200 | 130 | 1900 | 50 |
| 4 | 7200 | 650 | 4400 | 370 | 3300 | 140 | 1400 | 70 |
| 6 | 5300 | 720 | 3200 | 380 | 2200 | 140 | 950 | 70 |
| 8 | 4000 | 780 | 2400 | 430 | 1600 | 140 | 720 | 60 |
| 10 | 3200 | 770 | 1900 | 370 | 1300 | 150 | 570 | 50 |
| 12 | 2700 | 730 | 1600 | 340 | 1100 | 150 | 480 | 40 |
| 16 | 2000 | 600 | 1200 | 290 | 800 | 130 | 360 | 30 |
| 20 | 1600 | 500 | 1000 | 240 | 640 | 120 | 290 | 25 |
| D | D | D | 0.2D | |||||
| Глубина резания | D (D >&2) .5D (D | 5D (D >&2) 2D (D |
D : Диам.
1) При обработке аустенитных нержавеющих сталей, использование СОЖ на водной основе эффективно. 2) При малой глубине резания частота вращения и подача могут быть увеличены. 3) При недостаточной жесткости станка или прочности крепления заготовки могут возникать вибрации. В этом случае необходимо соответствующим образом уменьшить число оборотов и подачу или задать меньшую глубину резания.