Каталог Mitsubishi Materials концевые монолитные фрезы - страница 350
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
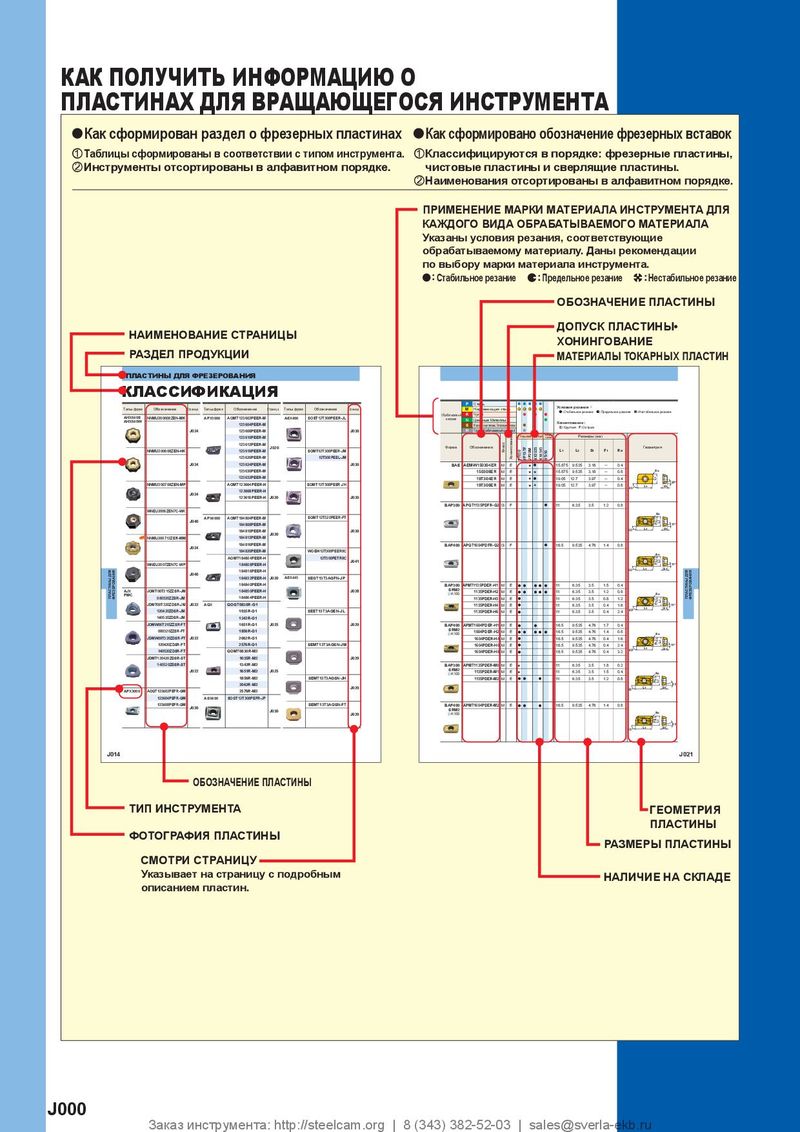 Каталог Mitsubishi Materials пластины для фрезерования
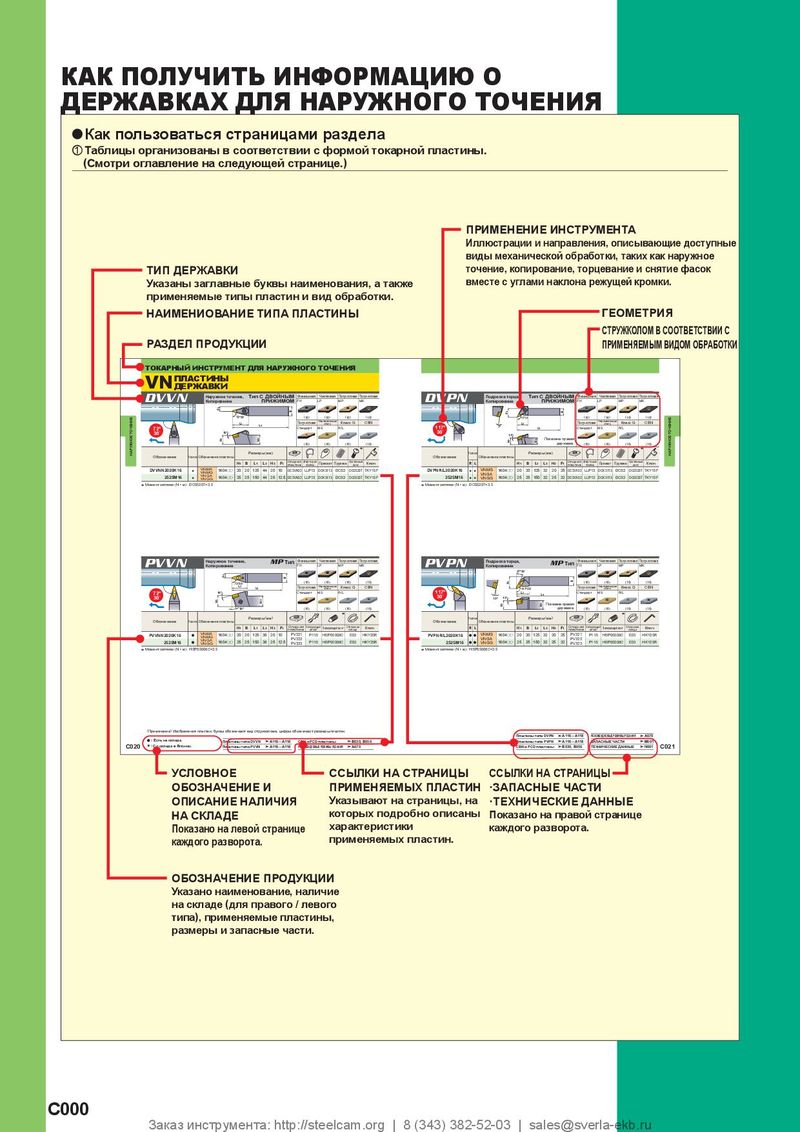 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials малоразмерный инструмент

iMX-B4HV/iMX-B4HV-E
Сферическая головка, 4 зубца, неравномерный угол (с/без отверстия подачи СОЖ)
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
y Фрезерование уступа
| Углеродистая сталь, легированная сталь, малоуглеродистая сталь, | Аустенитная нержавеющая сталь, | |||||
| предварительно закаленная сталь, медь, медные сплавы | Ферритная дисперсионно-твердеющая нержавеющая сталь | |||||
| Обрабатываемый | Хромокобальтовый сплав | |||||
| материал | Титановый сплав | |||||
| Угол | 15° >15° | Глубина ре- Строчечная | 15° >15° | Глубина ре- Строчечная | ||
| наклона | % < % | % < % | ||||
| зания | подача | подача зания |
| Диаметр | R | Скорость | Частота | Подача | Скорость | Скорость | Частота | Подача | Скорость | ap | pf | Скорость | Частота | Подача | Скорость | Скорость | Частота | Подача | Скорость | ap | pf |
| (мм) | (мм) | резания | вращения | (мм/зуб) | подачи | резания | вращения | (мм/зуб) | подачи | (мм) | (мм) | резания | вращения | (мм/зуб) | подачи | резания | вращения | (мм/зуб) | подачи | (мм) | (мм) |
| (м/мин) | (мин-1) | (мм/мин) | (м/мин) | (мин-1) | (мм/мин) | (м/мин) | (мин-1) | (мм/мин) | (м/мин) | (мин-1) | (мм/мин) | ||||||||||
| 10 5 | 300 9600 0.106 4100 | 200 | 6400 0.07 1800 | 1 | 2.5 | 225 | 7200 0.105 3000 | 150 | 4800 0.067 1300 | 1 | 2.5 | ||||||||||
| 12 6 | 300 8000 0.125 4000 | 200 | 5300 0.085 1800 1.2 | 3 | 225 | 6000 0.125 3000 | 150 | 4000 0.08 1300 1.2 | 3 | ||||||||||||
| 16 8 | 300 6000 0.134 3200 | 200 | 4000 0.088 1400 1.6 | 4 | 225 | 4500 0.14 | 2500 150 | 3000 0.09 | 1100 | 1.6 | 4 | ||||||||||
| 20 10 | 300 4800 0.156 3000 | 200 | 3200 0.1 | 1300 | 2 | 5 | 225 | 3600 0.16 2300 | 150 | 2400 0.105 1000 2 | 5 | ||||||||||
| 25 12.5 | 300 3800 0.16 2400 | 200 2500 | 0.1 | 1000 | 2.5 | 6 | 225 2900 | 0.16 | 1900 150 1900 | 0.105 800 2.5 | 6 |
pf Глубина резания ap
Жаропрочные сплавы Обрабатываемый материал Inconel718
| Угол | 15° | >15° | Глубина ре- Строчечная | ||
| наклона | % < | % | |||
| зания | подача |
| Диаметр | R | Скорость | Частота | Подача | Скорость | Скорость | Частота | Подача | Скорость | ap | pf |
| (мм) | (мм) | резания | вращения | (мм/зуб) | подачи | резания | вращения | (мм/зуб) | подачи | (мм) | (мм) |
| (м/мин) | (мин-1) | (мм/мин) | (м/мин) | (мин-1) | (мм/мин) | ||||||
| 10 5 | 60 | 1900 | 0.055 420 | 40 1300 0.035 180 0.5 | 1 | ||||||
| 12 6 | 60 1600 0.055 350 | 40 | 1100 | 0.035 | 150 | 0.6 | 1.2 | ||||
| 16 8 | 60 | 1200 | 0.062 300 | 40 | 800 0.04 130 0.8 | 1.6 | |||||
| 20 10 | 60 | 1000 | 0.062 | 250 | 40 | 640 0.04 | 100 1 | 2 | |||
| 25 12.5 | 60 | 760 0.062 | 190 | 40 | 510 | 0.04 | 80 1.2 | 2.5 |
pf Глубина резания ap
1) При обработке нержавеющей стали, титана и жаропрочных сплавов рекомендуется использовать водорастворимую СОЖ. 2) При малой глубине обработки частоту вращения и скорость подачи можно увеличить. 3) Концевые фрезы с переменным углом спирали лучше обеспечивают контроль вибраций, чем стандартные концевые фрезы.
Однако если жесткость станка или жёсткость закрепления обрабатываемой детали является низкой, то это может привести к
вибрациям или нежелательному шу
В этом случае необходимо соответствующим образом уменьшить число оборотов и подачу или задать меньшую глубину резания. 4) % — угол наклона обработанной поверхности.