Каталог Mitsubishi Materials концевые монолитные фрезы - страница 347
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
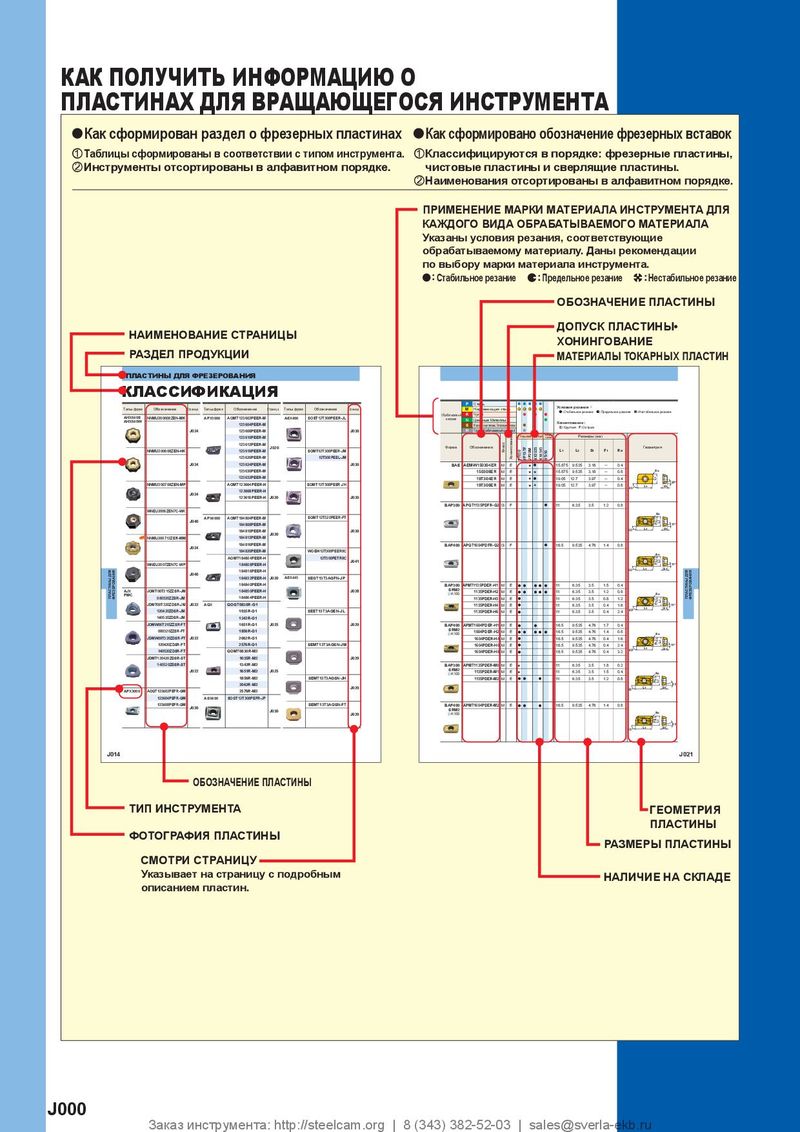 Каталог Mitsubishi Materials пластины для фрезерования
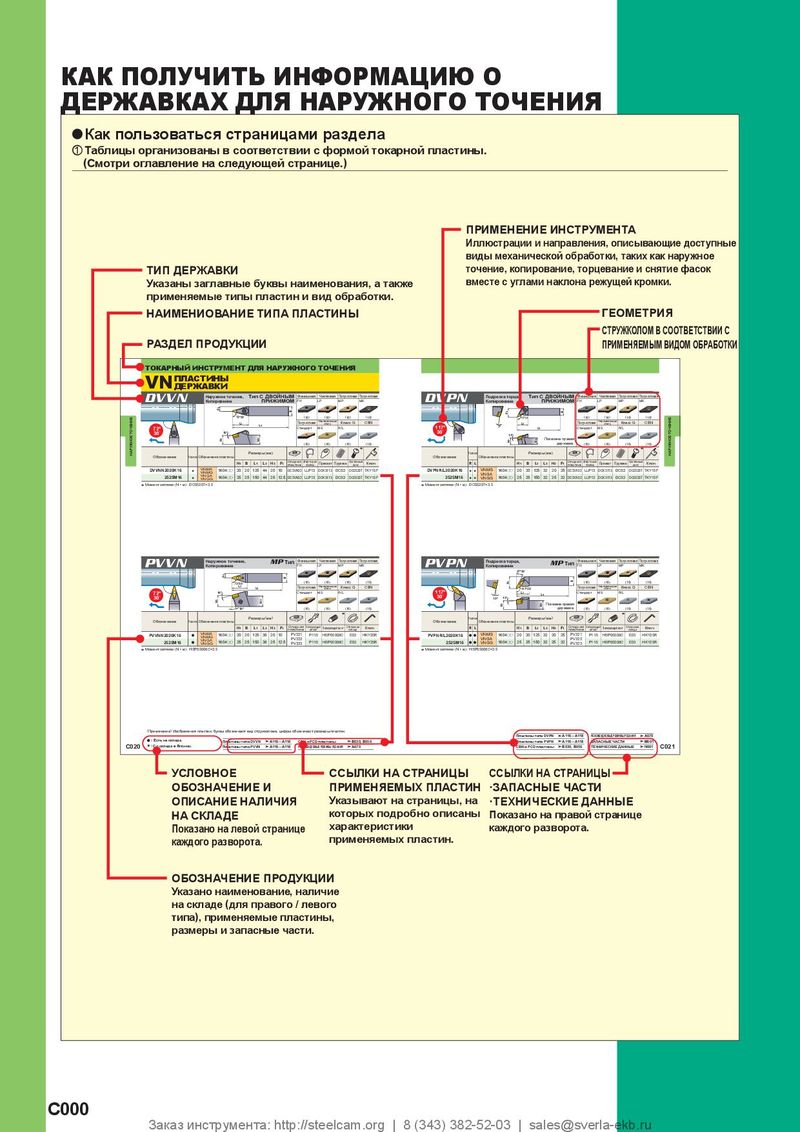 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials малоразмерный инструмент
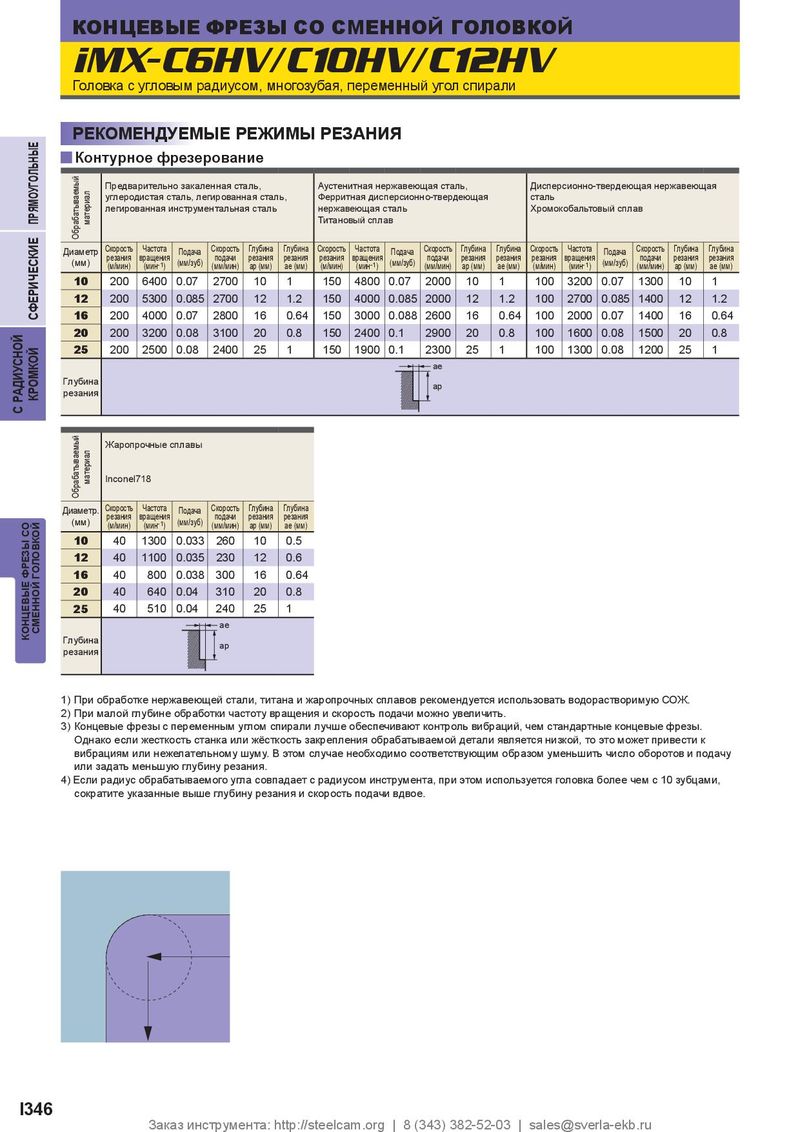
iMX-C6HV/C10HV/C12HV
Головка с угловым радиусом, многозубая, переменный угол спирали
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
y Контурное фрезерование
| Обрабатываемый материал | Предва углерод легиро | рительн истая с ванная и | о закале таль, ле нструме | нная ст гированн нтальна | аль, ая стал я сталь | ь, | Аустен Феррит нержав Титано | итная не ная дис еющая вый спл | ржавею персионн сталь ав | щая стал о-тверд | ь, еющая | Диспер сталь Хромок | сионно-т обальто | вердею вый спл | щая нер ав | жавеющ | ая | |
| Диаметр (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Подача (мм/зуб) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Подача (мм/зуб) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Подача (мм/зуб) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) |
| 10 | 200 | 6400 | 0.07 | 2700 | 10 | 1 | 150 | 4800 | 0.07 | 2000 | 10 | 1 | 100 | 3200 | 0.07 | 1300 | 10 | 1 |
| 12 | 200 | 5300 | 0.085 | 2700 | 12 | 1.2 | 150 | 4000 | 0.085 | 2000 | 12 | 1.2 | 100 | 2700 | 0.085 | 1400 | 12 | 1.2 |
| 16 | 200 | 4000 | 0.07 | 2800 | 16 | 0.64 | 150 | 3000 | 0.088 | 2600 | 16 | 0.64 | 100 | 2000 | 0.07 | 1400 | 16 | 0.64 |
| 20 | 200 | 3200 | 0.08 | 3100 | 20 | 0.8 | 150 | 2400 | 0.1 | 2900 | 20 | 0.8 | 100 | 1600 | 0.08 | 1500 | 20 | 0.8 |
| 25 | 200 | 2500 | 0.08 | 2400 | 25 | 1 | 150 | 1900 | 0.1 | 2300 | 25 | 1 | 100 | 1300 | 0.08 | 1200 | 25 | 1 |
| Глубина резания | ae ap | |||||||||||||||||
| Обрабатываемый материал | Жаропр Inconel | очные с 718 | плавы | |||||||||||||||
| Диаметр. (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Подача (мм/зуб) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | ||||||||||||
| 10 | 40 | 1300 | 0.033 | 260 | 10 | 0.5 | ||||||||||||
| 12 | 40 | 1100 | 0.035 | 230 | 12 | 0.6 | ||||||||||||
| 16 | 40 | 800 | 0.038 | 300 | 16 | 0.64 | ||||||||||||
| 20 | 40 | 640 | 0.04 | 310 | 20 | 0.8 | ||||||||||||
| 25 | 40 | 510 | 0.04 | 240 | 25 | 1 | ||||||||||||
| Глубина резания | ae ap |
1) При обработке нержавеющей стали, титана и жаропрочных сплавов рекомендуется использовать водорастворимую СОЖ. 2) При малой глубине обработки частоту вращения и скорость подачи можно увеличить. 3) Концевые фрезы с переменным углом спирали лучше обеспечивают контроль вибраций, чем стандартные концевые фрезы. Однако если жесткость станка или жёсткость закрепления обрабатываемой детали является низкой, то это может привести к вибрациям или нежелательному шуму. В этом случае необходимо соответствующим образом уменьшить число оборотов и подачу или задать меньшую глубину резания. 4) Если радиус обрабатываемого угла совпадает с радиусом инструмента, при этом используется головка более чем с 10 зубцами, сократите указанные выше глубину резания и скорость подачи вдвое.