Каталог Mitsubishi Materials концевые монолитные фрезы - страница 344
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
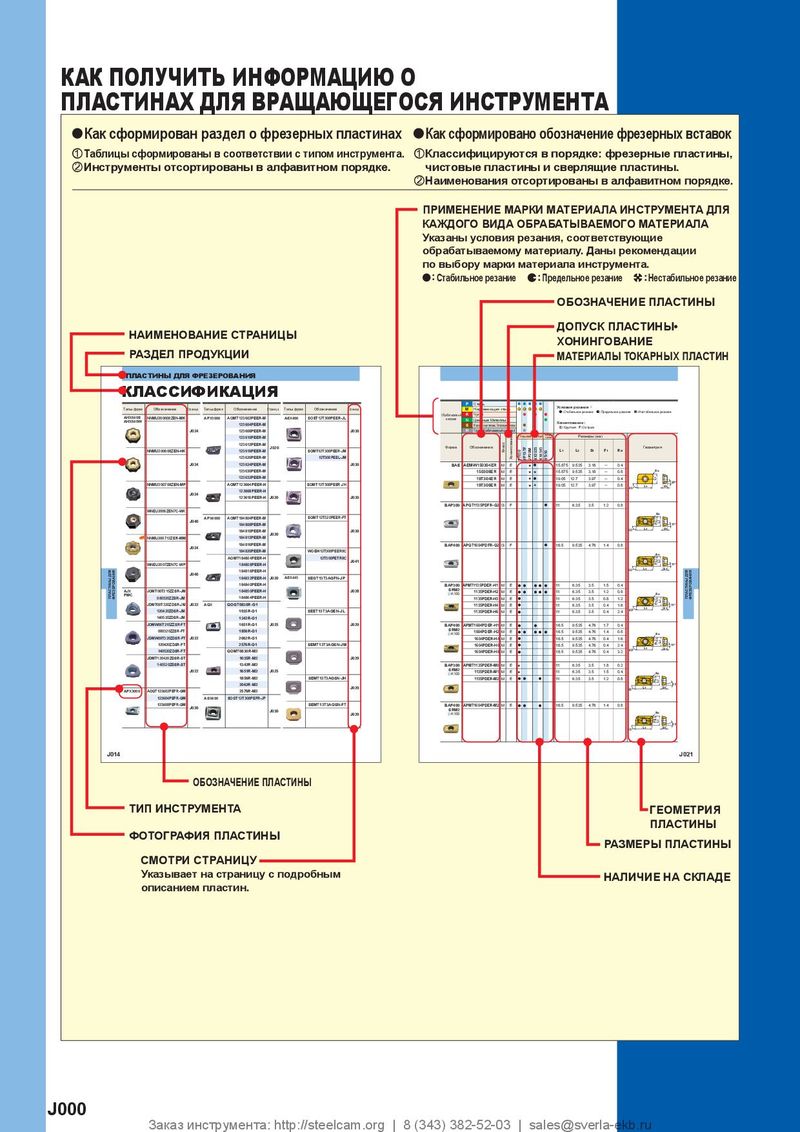 Каталог Mitsubishi Materials пластины для фрезерования
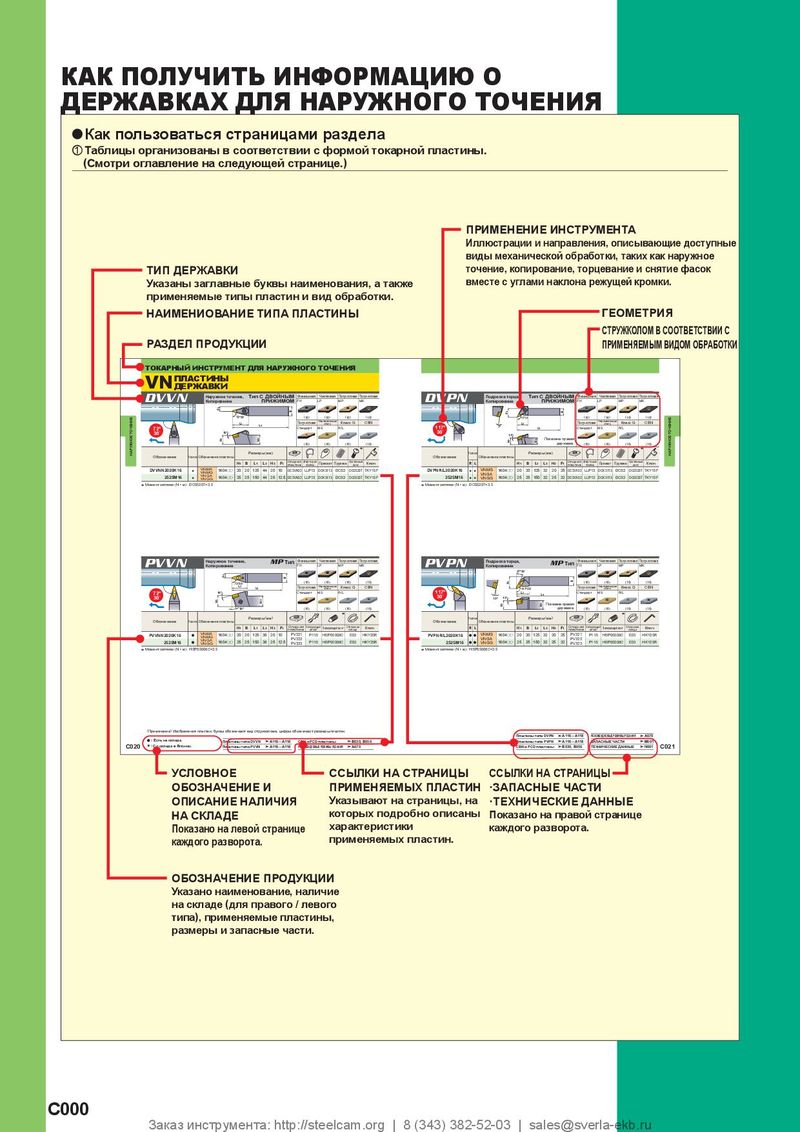 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials малоразмерный инструмент
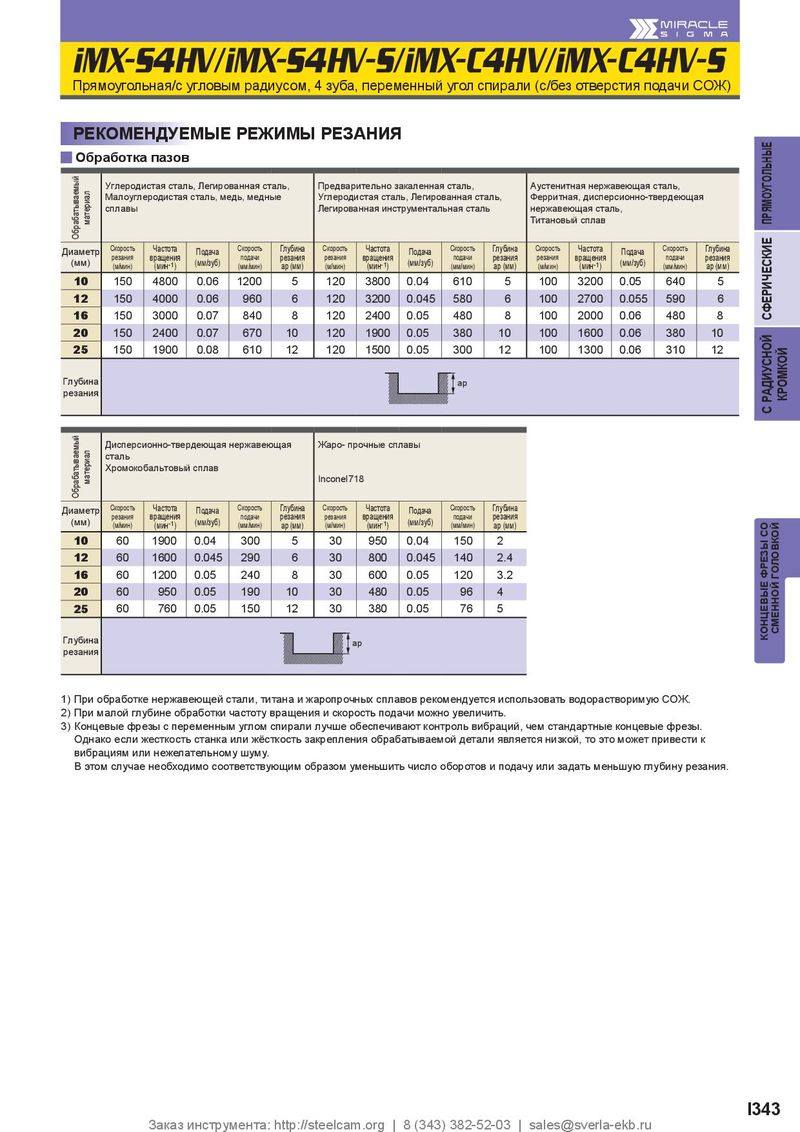
iMX-S4HV/iMX-S4HV-S/iMX-C4HV/iMX-C4HV-S
Прямоугольная/с угловым радиусом, 4 зуба, переменный угол спирали (с/без отверстия подачи СОЖ)
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| y Обр | аботка | пазов | |||||||||||||
| Обрабатываемый материал | Углероди Малоугл сплавы | стая стал еродистая | ь, Легиро сталь, ме | ванная ст дь, медн | аль, ые | Предвар Углерод Легиров | ительно з истая стал анная инст | акаленная ь, Легиро рументал | сталь, ванная ст ьная стал | аль, ь | Аустенит Ферритн нержаве Титанов | ная нерж ая, диспе ющая ста ый сплав | авеющая рсионно-тв ль, | сталь, ердеюща | я |
| Диаметр (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Подача (мм/зуб) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Подача (мм/зуб) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Подача (мм/зуб) | Скорость подачи (мм/мин) | Глубина резания ap (мм) |
| 10 | 150 | 4800 | 0.06 | 1200 | 5 | 120 | 3800 | 0.04 | 610 | 5 | 100 | 3200 | 0.05 | 640 | 5 |
| 12 | 150 | 4000 | 0.06 | 960 | 6 | 120 | 3200 | 0.045 | 580 | 6 | 100 | 2700 | 0.055 | 590 | 6 |
| 16 | 150 | 3000 | 0.07 | 840 | 8 | 120 | 2400 | 0.05 | 480 | 8 | 100 | 2000 | 0.06 | 480 | 8 |
| 20 | 150 | 2400 | 0.07 | 670 | 10 | 120 | 1900 | 0.05 | 380 | 10 | 100 | 1600 | 0.06 | 380 | 10 |
| 25 | 150 | 1900 | 0.08 | 610 | 12 | 120 | 1500 | 0.05 | 300 | 12 | 100 | 1300 | 0.06 | 310 | 12 |
| Глубина резания | ap | ||||||||||||||
| Обрабатываемый материал | Дисперс сталь Хромоко | ионно-тве бальтовый | рдеющая сплав | нержавею | щая | Жаро- п Inconel7 | рочные сп 18 | лавы | |||||||
| Диаметр | Скорость | Частота | Подача | Скорость | Глубина | Скорость | Частота | Подача | Скорость | Глубина | |||||
| (мм) | резания (м/мин) | вращения (мин-1) | (мм/зуб) | подачи (мм/мин) | резания ap (мм) | резания (м/мин) | вращения (мин-1) | (мм/зуб) | подачи (мм/мин) | резания ap (мм) | |||||
| 10 | 60 | 1900 | 0.04 | 300 | 5 | 30 | 950 | 0.04 | 150 | 2 | |||||
| 12 | 60 | 1600 | 0.045 | 290 | 6 | 30 | 800 | 0.045 | 140 | 2.4 | |||||
| 16 | 60 | 1200 | 0.05 | 240 | 8 | 30 | 600 | 0.05 | 120 | 3.2 | |||||
| 20 | 60 | 950 | 0.05 | 190 | 10 | 30 | 480 | 0.05 | 96 | 4 | |||||
| 25 | 60 | 760 | 0.05 | 150 | 12 | 30 | 380 | 0.05 | 76 | 5 | |||||
| Глубина резания | ap |
1) При обработке нержавеющей стали, титана и жаропрочных сплавов рекомендуется использовать водорастворимую СОЖ. 2) При малой глубине обработки частоту вращения и скорость подачи можно увеличить. 3) Концевые фрезы с переменным углом спирали лучше обеспечивают контроль вибраций, чем стандартные концевые фрезы. Однако если жесткость станка или жёсткость закрепления обрабатываемой детали является низкой, то это может привести к вибрациям или нежелательному шуму. В этом случае необходимо соответствующим образом уменьшить число оборотов и подачу или задать меньшую глубину резания.