Каталог Mitsubishi Materials концевые монолитные фрезы - страница 313
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
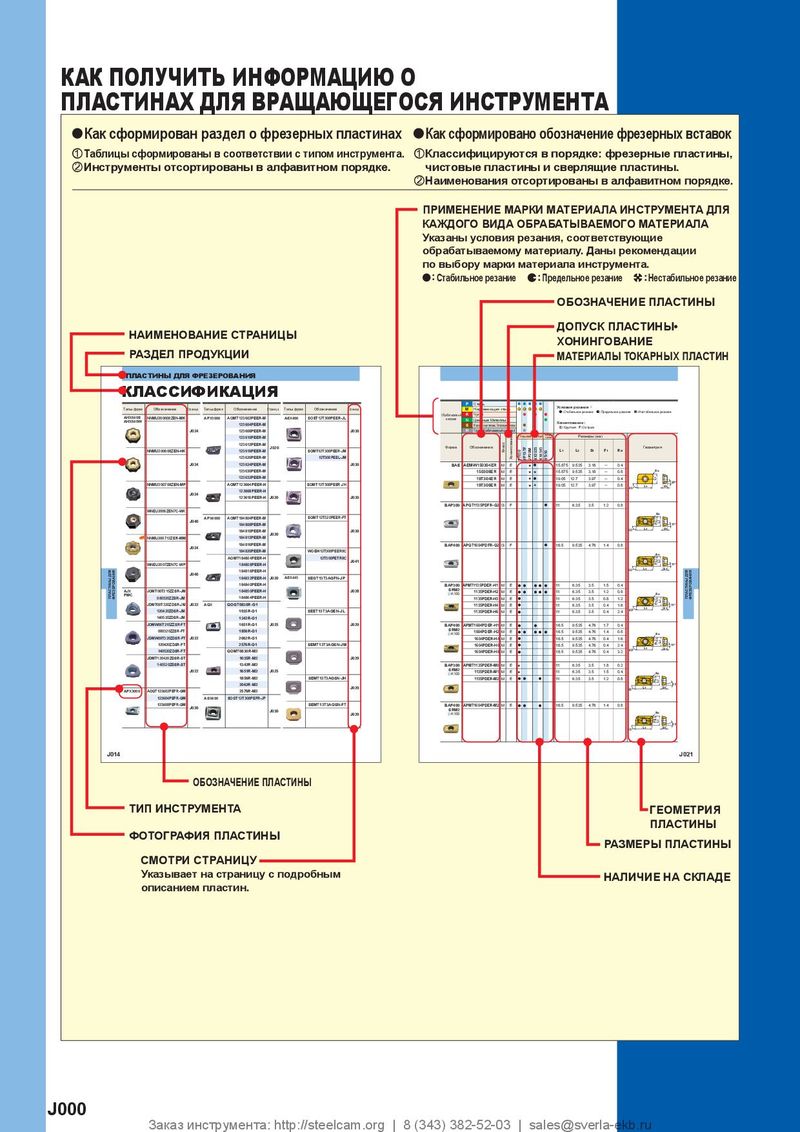 Каталог Mitsubishi Materials пластины для фрезерования
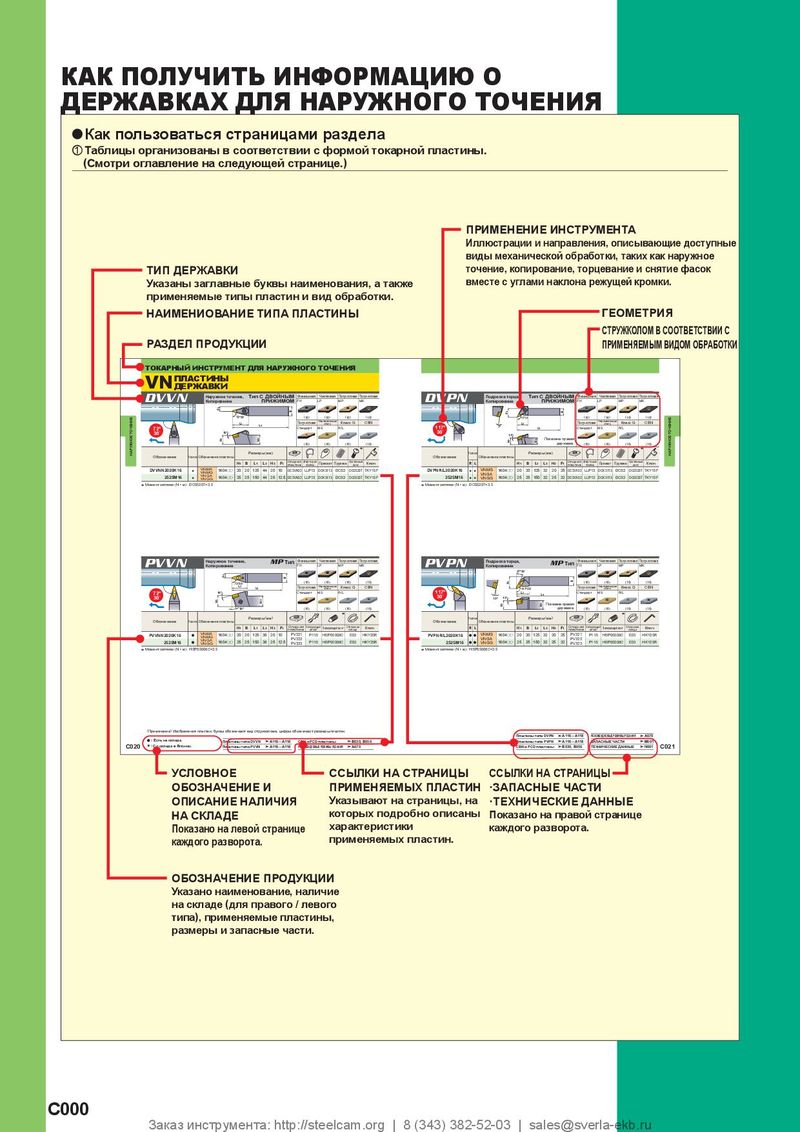 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials малоразмерный инструмент

VASFPR
сталь Черновой зуб, короткая рабочая часть, 4─6 х зубая, С мелким шагом
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
y Фрезерование уступов
| Обрабатываемый материал | Конструкционная ст Углеродистая сталь Ck45, GG25, Cf53 | аль, Чугун, | Углеродистая стал Легированная стал Ck55 | ь, ь(20─30HRC) | Легированная сталь, Инстр Предварительно закалённа X40CrMoV51, X210 | ументальная сталь, я сталь(30─35HRC) Cr12 | Аустенитная нержавеюща Легированная сталь, Инст (35─40HRC) X5CrNi1810, X5CrN | я сталь, рументальная сталь iMo17-12-2 |
| Диам. (мм) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) |
| 5 | 2800 | 140 | 2200 | 120 | 1500 | 80 | 1300 | 70 |
| 6 | 2600 | 180 | 2000 | 140 | 1400 | 90 | 1200 | 80 |
| 8 | 2200 | 230 | 1700 | 180 | 1200 | 130 | 990 | 100 |
| 10 | 1750 | 330 | 1350 | 250 | 950 | 160 | 800 | 130 |
| 12 | 1450 | 330 | 1100 | 260 | 800 | 180 | 660 | 140 |
| 16 | 1100 | 330 | 850 | 260 | 600 | 180 | 500 | 140 |
| 20 | 880 | 340 | 680 | 260 | 480 | 180 | 400 | 140 |
| 25 | 700 | 330 | 540 | 250 | 380 | 170 | 320 | 140 |
| 30 | 580 | 300 | 450 | 230 | 320 | 170 | 270 | 140 |
| 40 | 350 | 210 | 270 | 170 | 190 | 120 | 160 | 100 |
| 50 | 250 | 170 | 190 | 130 | 130 | 90 | 110 | 75 |
| Глубина резания | D : Диам. |
y Обработка пазов
| Обрабатываемый материал | Конструкционная ст Углеродистая сталь Ck45, GG25, Cf53 | аль, Чугун, | Углеродистая стал Легированная стал Ck55 | ь, ь(20─30HRC) | Легированная сталь, Инстр Предварительно закалённа X40CrMoV51, X210 | ументальная сталь, я сталь(30─35HRC) Cr12 | Аустенитная нержавеюща Легированная сталь, Инст (35─40HRC) X5CrNi1810, X5CrN | я сталь, рументальная сталь iMo17-12-2 |
| Диам. (мм) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) |
| 5 | 2100 | 100 | 1650 | 80 | 1150 | 50 | 960 | 35 |
| 6 | 2000 | 130 | 1550 | 100 | 1050 | 60 | 900 | 45 |
| 8 | 1600 | 160 | 1300 | 130 | 920 | 90 | 760 | 60 |
| 10 | 1300 | 220 | 1000 | 175 | 730 | 110 | 610 | 80 |
| 12 | 1050 | 230 | 850 | 190 | 610 | 130 | 500 | 85 |
| 16 | 800 | 230 | 640 | 190 | 460 | 130 | 380 | 85 |
| 20 | 640 | 230 | 510 | 180 | 370 | 130 | 300 | 85 |
| 25 | 510 | 200 | 410 | 160 | 290 | 110 | 240 | 80 |
| 30 | 420 | 190 | 320 | 140 | 210 | 90 | 180 | 75 |
| 40 | 280 | 140 | 210 | 110 | 140 | 70 | 120 | 60 |
| 50 | 190 | 110 | 150 | 90 | 95 | 55 | 85 | 45 |
| D | ||||||||
| Глубина резания | с. 30мм) | D : Диам. |
1) Необходимо следить за непрерывным и достаточным поступлением СОЖ при обработке. При фрезеровании без СОЖ следует уменьшить частоту вращения и подачу на 20─50% пропорционально. 2) При меньшей глубине и ширине резания можно увеличить частоту вращения на 10─20% и подачу на 10─40%. 3) При сверлении, пожалуйста уменьшайте подачу до значения 1/3 от указанного в таблице. 4) При недостаточной жесткости станка или прочности крепления заготовки могут возникать вибрации. В этом случае необходимо соответствующим образом уменьшить число оборотов и подачу или задать меньшую глубину резания.