Каталог Mitsubishi Materials концевые монолитные фрезы - страница 295
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
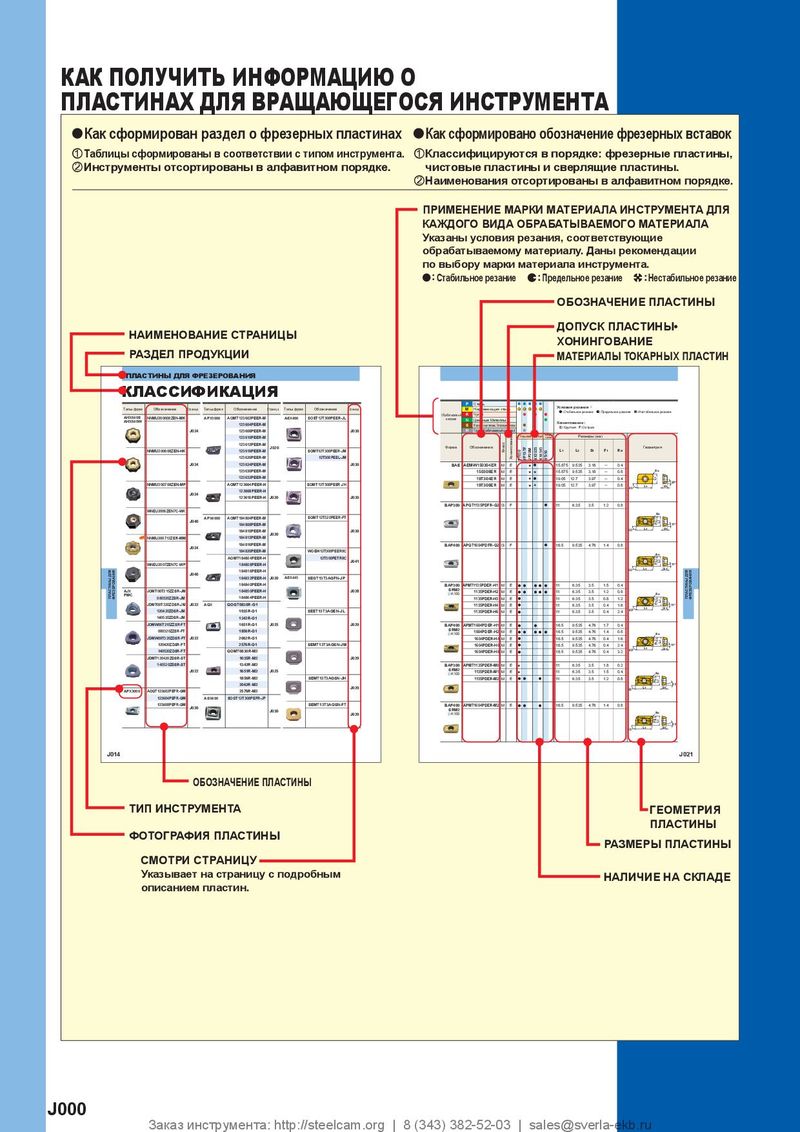 Каталог Mitsubishi Materials пластины для фрезерования
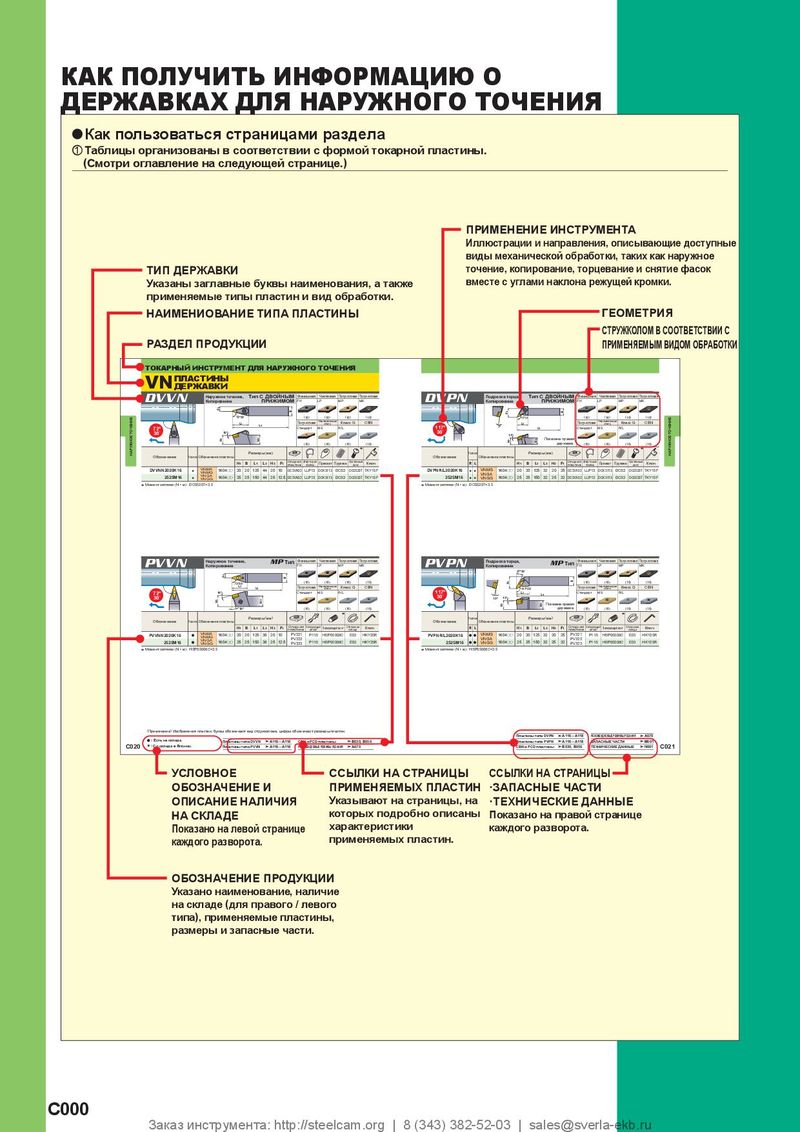 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials малоразмерный инструмент

AM2MB
| ТВЕРДЫЙ | UWC | 30° | 37.5° | |
| СПЛАВ | Сферическая, cредняя рабочая часть, 2 зуба, Заниженная шейка |
Углеродистая Сталь, Легированная Сталь, Инструментальная сталь, Предварительно закалённая сталь, Закалённая Сталь Закалённая Сталь Аустенитная Титановые Сплавы,
Чугун (<30HRC) Закалённая сталь ( 45HRC) ( 55HRC) (>55HRC) Нержавеющая Сталь Жаропрочные Сплавы Медный сплав Алюминиевые сплавы
u e D5 15° Тип1 ap
R L3 L1 D5 Тип2 ap R L 3 L1
| R | R | 6 | R>6 | ||
| ±0.01 | ±0.02 | ||||
| D1 | 3 | 3<D1<6 | 6 | D1 | |
| 0 | 0 | 0 | |||
| - 0.020 | - 0.028 | - 0.038 |
a Сферическая фреза высокой точности для обработки глубоких мест; Для алюминия. a Для обработки с очень жесткими допусками, с чрезвычайно высоким качеством поверхности.
| , | . | Еди е | ницы : мм | |||||||
| Обозначение | R | D1 | ap | L3 | D5 | L1 | D4 | Зубьев | Наличи | Тип |
| AM2MBR0050A040 | 0.5 | 1 | 2.5 | ─ | ─ | 40 | 4 | 2 | a | 1 |
| R0100A060 | 1 | 2 | 6 | ─ | ─ | 60 | 6 | 2 | a | 1 |
| R0150A060 | 1.5 | 3 | 6 | 9 | 2.7 | 60 | 6 | 2 | a | 1 |
| R0200A060 | 2 | 4 | 6 | 12 | 3.7 | 60 | 6 | 2 | a | 1 |
| R0250A060 | 2.5 | 5 | 8 | 15 | 4.7 | 60 | 6 | 2 | a | 1 |
| R0300A060 | 3 | 6 | 10 | 18 | 5.7 | 60 | 6 | 2 | a | 2 |
| R0400A075 | 4 | 8 | 12 | 24 | 7.4 | 75 | 8 | 2 | a | 2 |
| R0500A075 | 5 | 10 | 15 | 30 | 9.4 | 75 | 10 | 2 | a | 2 |
| R0600A075 | 6 | 12 | 18 | 36 | 11.4 | 75 | 12 | 2 | a | 2 |
| R0800A100 | 8 | 16 | 24 | 40 | 15.4 | 100 | 16 | 2 | a | 2 |
| R1000A100 | 10 | 20 | 30 | 45 | 19.0 | 100 | 20 | 2 | a | 2 |
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| Финиш | ная | Черновая об | работка | |
| Обрабатываемый материал | Алюминиевы | е сплавы | Алюминиевые | сплавы |
| R (мм) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) |
| R 1 | 20000 | 2000 | 20000 | 1600 |
| R 2 | 20000 | 4000 | 20000 | 2800 |
| R 3 | 20000 | 6000 | 20000 | 3200 |
| R 4 | 20000 | 7000 | 17000 | 4000 |
| R 5 | 20000 | 8000 | 15000 | 3600 |
| R 6 | 15000 | 7500 | 12000 | 3600 |
| R 8 | 12000 | 7200 | 10000 | 3600 |
| R 10 | 10000 | 7000 | 8000 | 3200 |
| Глубина | 0.1R | |||
| резания | 0.1R | R : Радиус |
* При сверлении уменьшите подачу на 50%.