Каталог Mitsubishi Materials концевые монолитные фрезы - страница 250
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
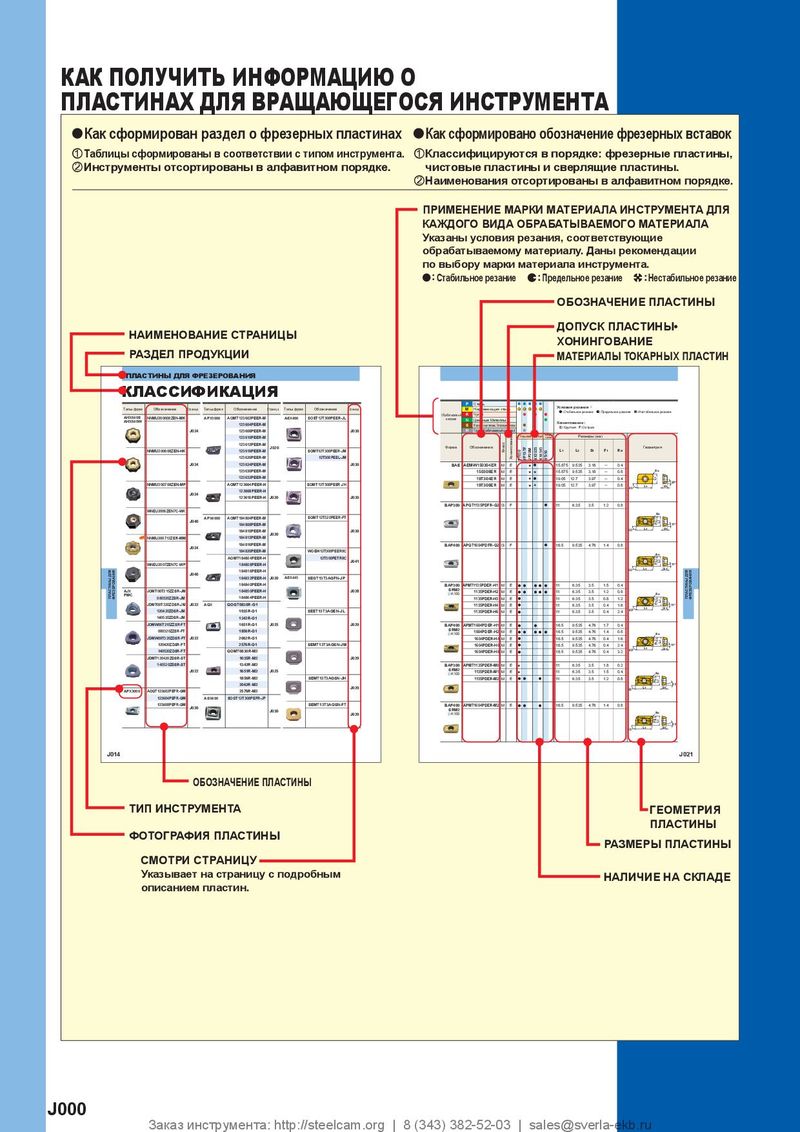 Каталог Mitsubishi Materials пластины для фрезерования
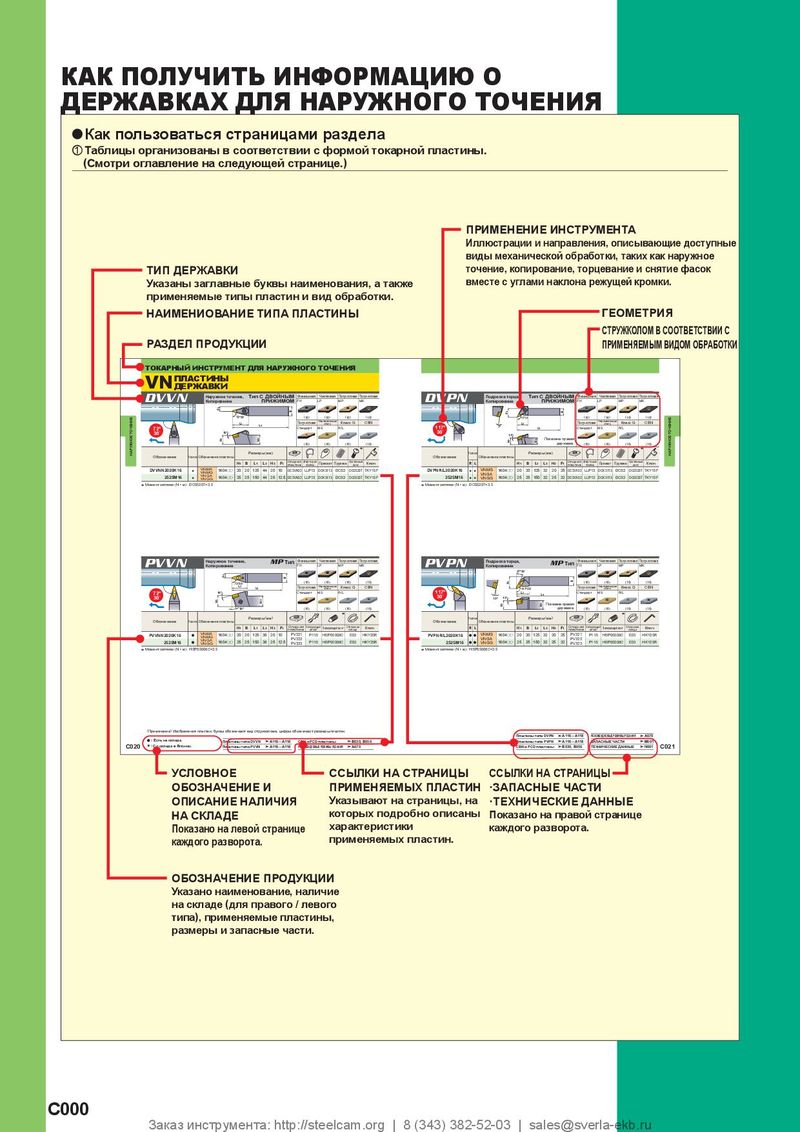 Каталог Mitsubishi Materials токарный инструмент для наружного точения
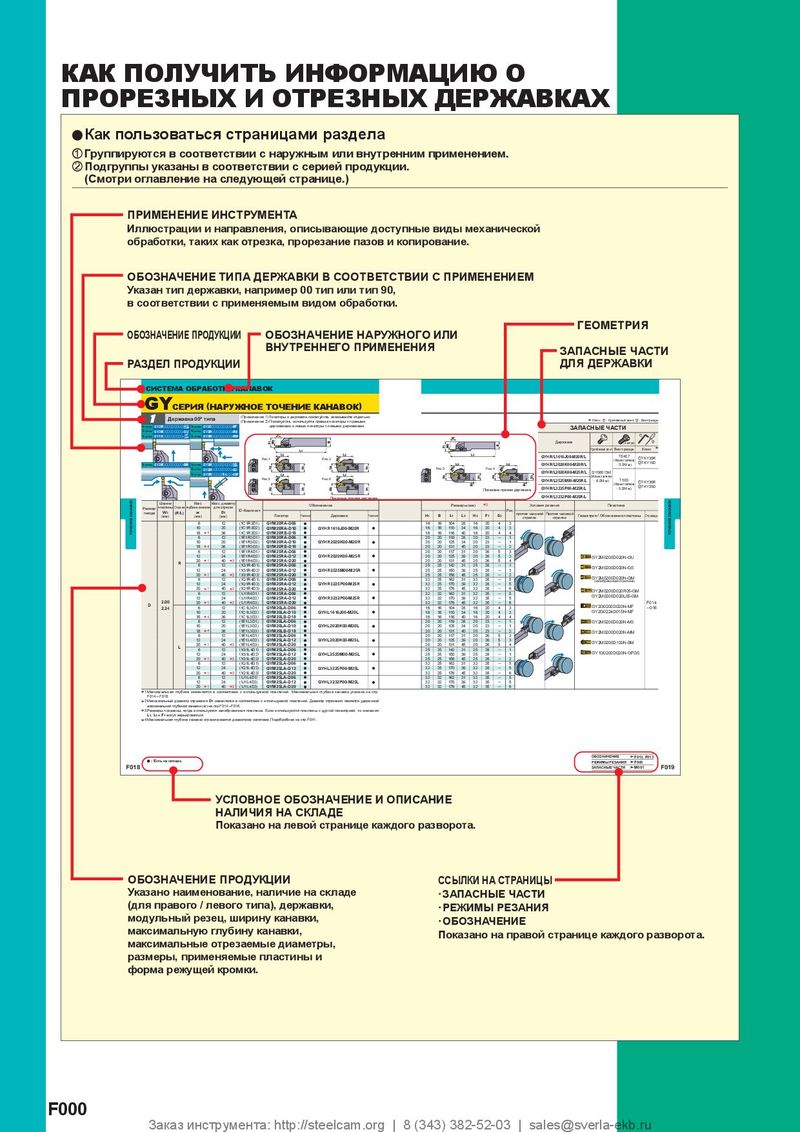 Каталог Mitsubishi Materials отрезной и канавочный инструмент
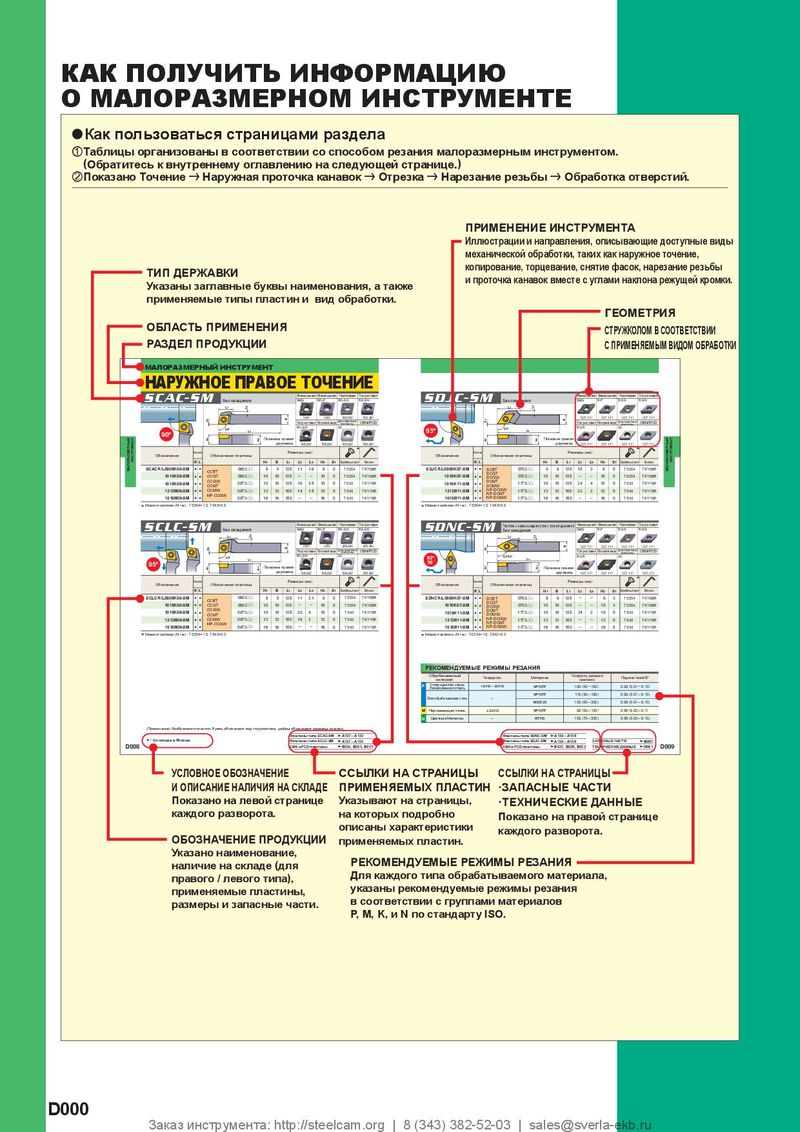 Каталог Mitsubishi Materials малоразмерный инструмент

РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| Обр | абатываемый мат | ериал | Легированная сталь, Ин Предварительно закалё X40CrMoV51 | струментальная сталь, нная сталь | Закалённая сталь X40CrMoV51 | (45─55HRC) | Закалённая стал X210Cr12 | ь (55─62HRC) |
| Диам. (мм) | Угол конуса | Длина шейки (мм) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) |
| 15 | 1°30' | 6 | 36000 | 270─ 810 | 24000 | 180─ 540 | 15000 | 90─ 270 |
| . | 1°30' | 10 | 28000 | 210─ 630 | 19000 | 140─ 420 | 11000 | 70─ 210 |
| 1°30' | 10 | 32000 | 540─1800 | 22000 | 360─1200 | 13000 | 180─ 590 | |
| 2 | 1°30' | 15 | 25000 | 420─1400 | 17000 | 280─ 910 | 10000 | 140─ 460 |
| 25 | 1°30' | 12 | 26000 | 600─1900 | 18000 | 400─1300 | 11000 | 200─ 640 |
| . | 1°30' | 20 | 20000 | 450─ 140 | 13000 | 300─ 960 | 8000 | 150─ 480 |
| 3 | 1°30' | 15 | 27000 | 810─2700 | 18000 | 540─1800 | 11000 | 270─ 900 |
| 1°30' | 20 | 21000 | 630─2100 | 14000 | 420─1400 | 8000 | 210─ 700 | |
| 4 | 1°30' | 20 | 23000 | 1080─3000 | 15000 | 720─3000 | 9000 | 360─3000 |
| 1°30' | 30 | 18000 | 840─1500 | 12000 | 560─1500 | 7000 | 280─1500 | |
| 5 | 1° | 40 | 10000 | 520─1400 | 7000 | 420─ 840 | 5000 | 260─ 600 |
| 1° | 60 | 7000 | 360─ 840 | 5000 | 300─ 500 | 4000 | 210─ 400 | |
| 6 | 1° | 40 | 20000 | 1650─4500 | 13000 | 1100─3000 | 8000 | 550─1500 |
| 8 | 1° | 53 | 15000 | 1950─4500 | 10000 | 1300─3000 | 6000 | 650─1500 |
| 10 | 1° | 55 | 12000 | 1650─4500 | 8000 | 1100─3000 | 5000 | 550─1500 |
| 12 | 1° | 70 | 10000 | 1400─4500 | 6500 | 900─3000 | 4000 | 450─1500 |
| &2) | &2) | |||||||
| Глубина резания | 1мм (D | 5мм (D | ||||||
| 2мм (D | мм (D | |||||||
| 5мм (D>&6) | мм (D>&6) |
D : Диам. 1) Указанные режимы резания для фрез с угловым радиусом. При обработке фрезами без радиуса на торце следует использовать минимальную подачу. 2) При малой глубине резания частота вращения и подача могут быть увеличены. 3) Для профильного фрезерования, например форм, режимы резания могут значительно отличаться друг от друга в зависимости от геометрии заготовки, метода обработки и глубины резания. При обработке угловых изгибов заготовки необходимо уменьшить подачу. 4) При недостаточной жесткости станка или прочности крепления заготовки могут возникать вибрации. В этом случае необходимо соответствующим образом уменьшить число оборотов и подачу или задать меньшую глубину резания.