Каталог Mitsubishi Materials концевые монолитные фрезы - страница 241
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
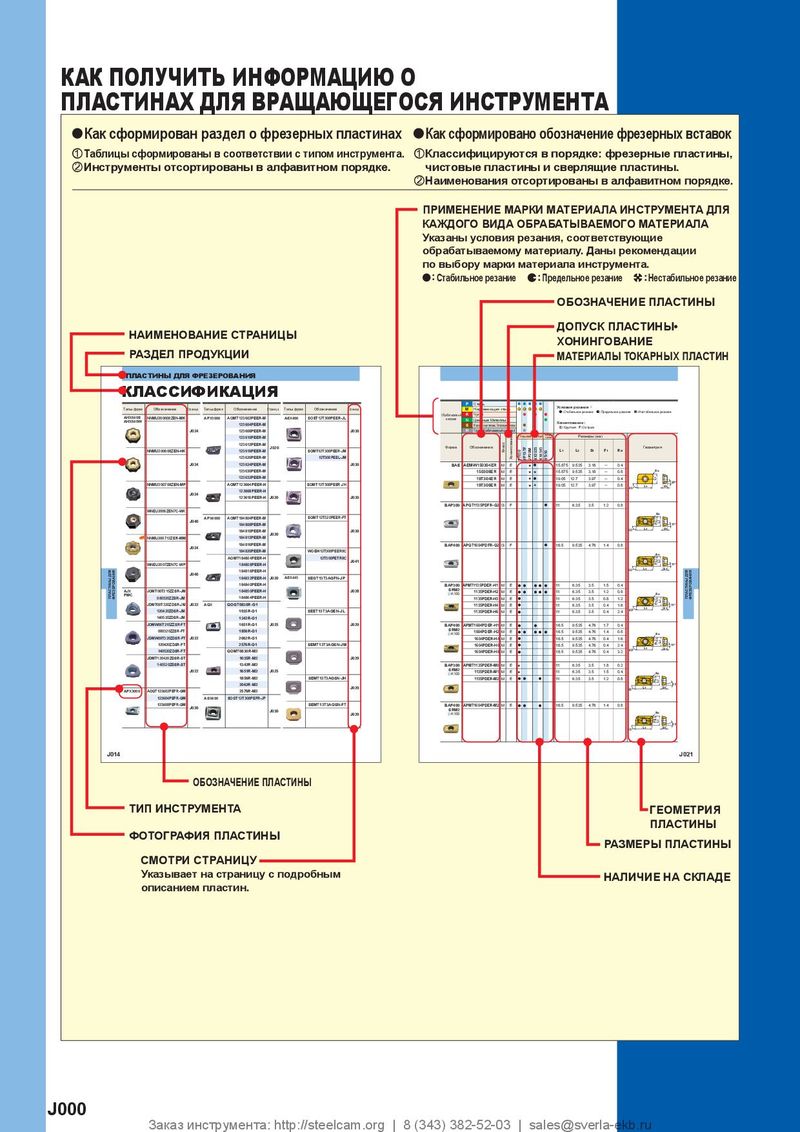 Каталог Mitsubishi Materials пластины для фрезерования
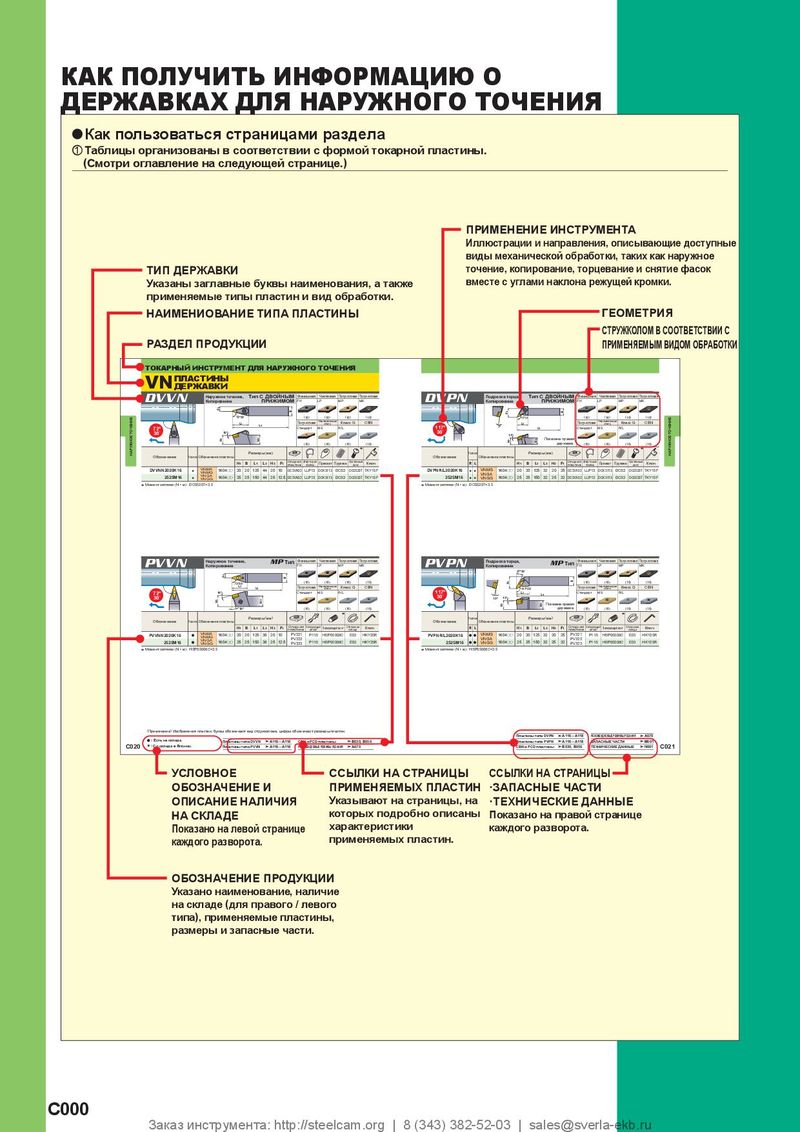 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials малоразмерный инструмент

VQMHVRBF
СПЛАВ Концевая фреза с угловым радиусом, средняя длина режущей части,
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
y Фрезерование уступа
| Обрабатываемый материал | Углер Легир Мало | одиста ованна углерод | я сталь, я сталь, истая с | таль | Предва Углеро сталь, Легиро | рительн дистая с ванная и | о закале таль, Лег нструме | нная с ирова нтальн | таль, нная ая сталь | Закале Хромо | нные н кобальт | ержав овый | еющие сплав | стали, | Медь, медные сплавы | Жар | опроч | ные сп | лавы | ||
| Ck45 Ck10 | , 41Cr | Mo4, S | t44-2, | NAK, X3 | 6CrMo17, | 40CrNiMoA | , X210C | r12, SKT | X5Cr X7Cr | NiCuN NiAl17 | b16-4 -7 | , | Инко | нель7 | 18 | ||||||
| Диаметр (мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) Глубина резания ae(мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) ( | Скорость подачи мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Скорость резания (мм/мин) Частота вращения (мин-1) Скорость подачи (мм/мин) Г р | лубина езания ap(мм) Глубина резания ae(мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap(мм) | Глубина резания ae(мм) |
| 6 | 150 | 8000 | 2600 | 9 0.3 | 120 | 6400 | 1300 | 9 | 0.3 | 75 | 4000 | 800 | 9 | 0.3 | 180 9500 3000 | 9 0.3 | 40 | 2100 | 250 | 9 | 0.1 |
| 8 | 150 | 6000 | 2500 | 12 0.4 | 120 | 4800 | 1300 | 12 | 0.4 | 75 | 3000 | 840 | 12 | 0.4 | 180 7200 3000 | 12 0.4 | 40 | 1600 | 260 | 12 | 0.2 |
| 10 | 150 | 4800 | 2300 | 15 0.5 | 120 | 3800 | 1200 | 15 | 0.5 | 75 | 2400 | 770 | 15 | 0.5 | 180 5700 2700 | 15 0.5 | 41 | 1300 | 290 | 15 | 0.3 |
| 12 | 150 | 4000 | 1900 | 18 0.6 | 120 | 3200 | 1200 | 18 | 0.6 | 75 | 2000 | 720 | 18 | 0.6 | 180 4800 2300 | 18 0.6 | 41 | 1100 | 280 | 18 | 0.3 |
| 16 | 150 | 3000 | 1600 | 24 0.8 | 120 | 2400 | 960 | 24 | 0.8 | 75 | 1500 | 600 | 24 | 0.8 | 180 3600 1900 | 24 0.8 | 40 | 800 | 200 | 24 | 0.4 |
| Глубина резания | ae ap |
y ФРЕЗЕРОВАНИЕ ПЛОСКОСТЕЙ
| Обрабатываемый материал | Углер Легир Мало Ck45 Ck10 | одистая ованна углерод , 41Cr | сталь, я сталь истая с Mo4, | , таль St44-2, | Предва Углеро сталь, Легиро NAK, X3 | рительн дистая с ванная и 6CrMo17, | о закале таль, Ле нструме 40CrNiMo | нная с гирова нтальн A, X210C | таль, нная ая сталь r12, SKT | Закале Хромо X5Cr X7Cr | нные н кобальт NiCuN NiAl17 | ержав овый b16-4 -7 | еющие сплав , | стали, | Медь, медные | сплавы | Жар Инко | опр не | оч ль7 | ные сп 18 | лавы | ||||
| Диаметр (мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Скорость резания (мм/мин) Частота вращения (мин-1) С ( | корость подачи мм/мин) | Глубина резания ap(мм) | Глубина резания ae(мм) | Скорость резания (мм/мин) | Час вращ (ми | тота ения н-1) | Скорость подачи (мм/мин) | Глубина резания ap(мм) | Глубина резания ae(мм) |
| 6 | 110 | 5800 | 1400 | 0.3 | 4.8 | 90 | 4800 | 770 | 0.3 | 4.8 | 55 | 2900 | 460 | 0.3 | 4.8 | 130 6900 | 1700 | 0.3 | 4.8 | 30 | 16 | 00 | 180 | 0.18 | 4.8 |
| 8 | 110 | 4400 | 1200 | 0.4 | 6.4 | 90 | 3600 | 720 | 0.4 | 6.4 | 55 | 2200 | 440 | 0.4 | 6.4 | 130 5200 | 1500 | 0.4 | 6.4 | 30 | 12 | 00 | 190 | 0.24 | 6.4 |
| 10 | 110 | 3500 | 1100 | 0.5 | 8 | 90 | 2900 | 640 | 0.5 | 8 | 55 | 1800 | 400 | 0.5 | 8 | 130 4100 | 1300 | 0.5 | 8 | 30 | 9 | 50 | 210 | 0.3 | 8 |
| 12 | 110 | 2900 | 930 | 0.6 | 9.6 | 90 | 2400 | 580 | 0.6 | 9.6 | 55 | 1500 | 360 | 0.6 | 9.6 | 130 3400 | 1100 | 0.6 | 9.6 | 30 | 8 | 00 | 200 | 0.36 | 9.6 |
| 16 | 110 | 2200 | 790 | 0.8 | 12.8 | 90 | 1800 | 500 | 0.8 | 12.8 | 55 | 1100 | 310 | 0.8 | 12.8 | 130 2600 | 940 | 0.8 | 12.8 | 30 | 6 | 00 | 150 | 0.48 | 12.8 |
| Глубина резания | ae | ap |
1) Покрытие VQ обладает меньшей электрической проводимостью, поэтому электрическое устройство для настройки инструмента
с внешним контактом может не работать с этим покрытием.При измерении длины инструмента используйте неэлектрическое
устройство с внутренним контактом или лазерного типа.
2) Эффективное резание нержавеющей стали, титановых и жаропрочных сплавов и т.д. может быть обеспечено при помощи
эмульсионной СОЖ.
3) Если жесткость инструмента и системы крепления недостаточны, могут появиться вибрации. В этих случаях должны быть
пропорционально уменьшены подача и скорость. 4) При глубине обработки ниже указанной частоту вращения и скорость подачи можно увеличить.