Каталог Mitsubishi Materials концевые монолитные фрезы - страница 237
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
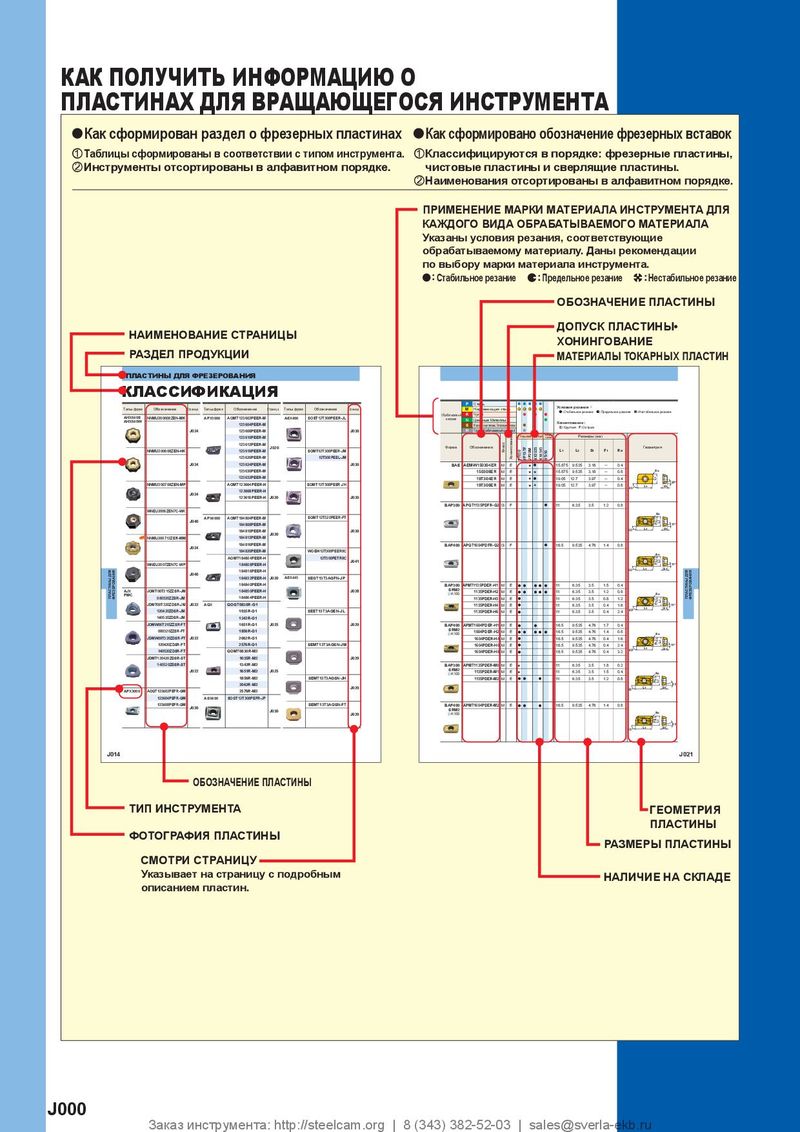 Каталог Mitsubishi Materials пластины для фрезерования
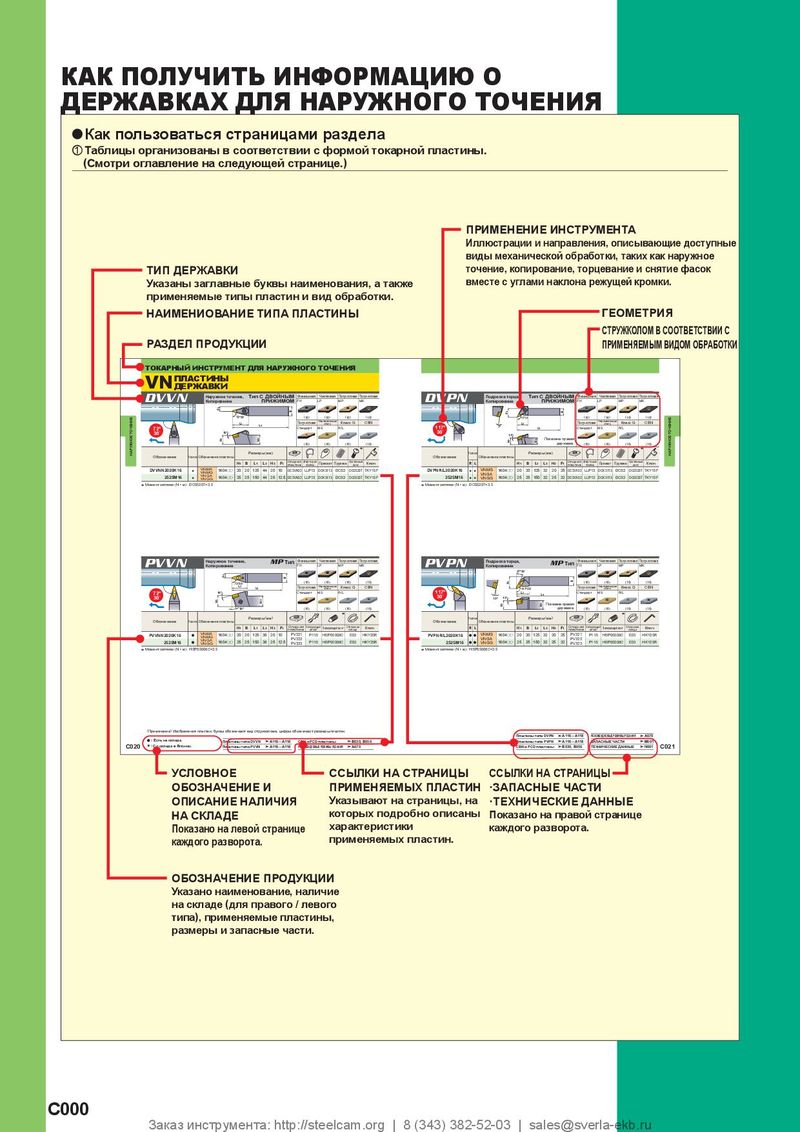 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials малоразмерный инструмент
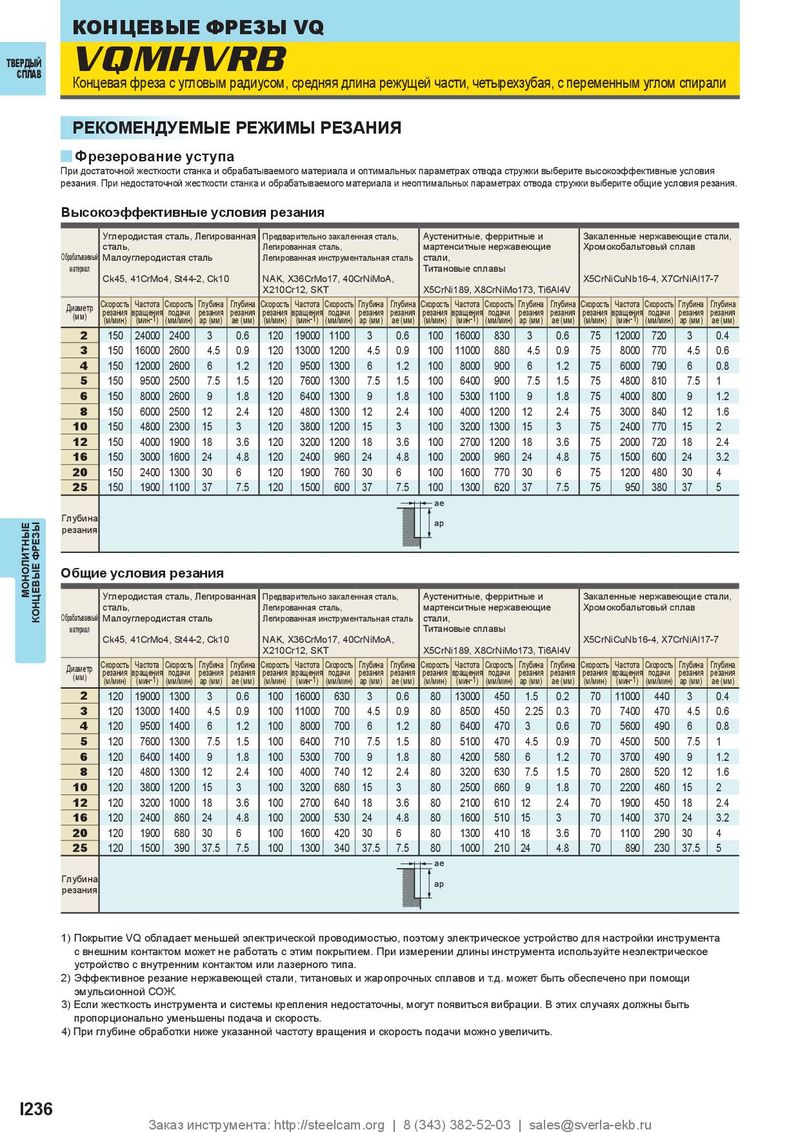
VQMHVRB
СПЛАВ Концевая фреза с угловым радиусом, средняя длина режущей части, четырехзубая, с переменным углом спирали
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
y Фрезерование уступа
При достаточной жесткости станка и обрабатываемого материала и оптимальных параметрах отвода стружки выберите высокоэффективные условия резания. При недостаточной жесткости станка и обрабатываемого материала и неоптимальных параметрах отвода стружки выберите общие условия резания.
Высокоэффективные условия резания
| Обрабатываемый материал | Углеро сталь, Малоу Ck45, | дистая глероди 41CrMo | сталь, стая ст 4, St44- | Легиров аль 2, Ck10 | анная | Предва Легиро Легиро NAK, X X210C | рительн ванная с ванная и 36CrM r12, SK | о закале таль, нструме o17, 40 T | нная ст нтальна CrNiMo | аль, я сталь A, | Аусте марте стали, Титан X5CrN | нитные, нситные овые сп i189, X8 | ферри нержа лавы CrNiM | тные и веющи o173, Ti | е 6Al4V | Закал Хромо X5CrN | енные н кобаль iCuNb1 | ержаве товый с 6-4, X7 | ющие плав CrNiAl1 | стали, 7-7 |
| Диаметр (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae (мм) |
| 2 | 150 | 24000 | 2400 | 3 | 0.6 | 120 | 19000 | 1100 | 3 | 0.6 | 100 | 16000 | 830 | 3 | 0.6 | 75 | 12000 | 720 | 3 | 0.4 |
| 3 | 150 | 16000 | 2600 | 4.5 | 0.9 | 120 | 13000 | 1200 | 4.5 | 0.9 | 100 | 11000 | 880 | 4.5 | 0.9 | 75 | 8000 | 770 | 4.5 | 0.6 |
| 4 | 150 | 12000 | 2600 | 6 | 1.2 | 120 | 9500 | 1300 | 6 | 1.2 | 100 | 8000 | 900 | 6 | 1.2 | 75 | 6000 | 790 | 6 | 0.8 |
| 5 | 150 | 9500 | 2500 | 7.5 | 1.5 | 120 | 7600 | 1300 | 7.5 | 1.5 | 100 | 6400 | 900 | 7.5 | 1.5 | 75 | 4800 | 810 | 7.5 | 1 |
| 6 | 150 | 8000 | 2600 | 9 | 1.8 | 120 | 6400 | 1300 | 9 | 1.8 | 100 | 5300 | 1100 | 9 | 1.8 | 75 | 4000 | 800 | 9 | 1.2 |
| 8 | 150 | 6000 | 2500 | 12 | 2.4 | 120 | 4800 | 1300 | 12 | 2.4 | 100 | 4000 | 1200 | 12 | 2.4 | 75 | 3000 | 840 | 12 | 1.6 |
| 10 | 150 | 4800 | 2300 | 15 | 3 | 120 | 3800 | 1200 | 15 | 3 | 100 | 3200 | 1300 | 15 | 3 | 75 | 2400 | 770 | 15 | 2 |
| 12 | 150 | 4000 | 1900 | 18 | 3.6 | 120 | 3200 | 1200 | 18 | 3.6 | 100 | 2700 | 1200 | 18 | 3.6 | 75 | 2000 | 720 | 18 | 2.4 |
| 16 | 150 | 3000 | 1600 | 24 | 4.8 | 120 | 2400 | 960 | 24 | 4.8 | 100 | 2000 | 960 | 24 | 4.8 | 75 | 1500 | 600 | 24 | 3.2 |
| 20 | 150 | 2400 | 1300 | 30 | 6 | 120 | 1900 | 760 | 30 | 6 | 100 | 1600 | 770 | 30 | 6 | 75 | 1200 | 480 | 30 | 4 |
| 25 | 150 | 1900 | 1100 | 37 | 7.5 | 120 | 1500 | 600 | 37 | 7.5 | 100 | 1300 | 620 | 37 | 7.5 | 75 | 950 | 380 | 37 | 5 |
| Глубина резания | ae ap |
Общие условия резания
| Обрабатываемый материал | Углеро сталь, Малоу Ck45, | дистая глероди 41CrMo | сталь, стая ст 4, St44- | Легиров аль 2, Ck10 | анная | Предва Легиро Легиро NAK, X X210C | рительно ванная ст ванная и 36CrMo r12, SK | закале аль, нструме 17, 40 T | нная ст нтальна CrNiMo | аль, я сталь A, | Аустен марте стали, Титан X5CrN | итные, нситные овые сп i189, X8 | ферри нержа лавы CrNiM | тные и веющи o173, Ti | е 6Al4V | Закал Хромо X5CrN | енные н кобальт iCuNb1 | ержаве овый с 6-4, X7 | ющие плав CrNiAl1 | стали, 7-7 |
| Диаметр (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae (мм) |
| 2 | 120 | 19000 | 1300 | 3 | 0.6 | 100 | 16000 | 630 | 3 | 0.6 | 80 | 13000 | 450 | 1.5 | 0.2 | 70 | 11000 | 440 | 3 | 0.4 |
| 3 | 120 | 13000 | 1400 | 4.5 | 0.9 | 100 | 11000 | 700 | 4.5 | 0.9 | 80 | 8500 | 450 | 2.25 | 0.3 | 70 | 7400 | 470 | 4.5 | 0.6 |
| 4 | 120 | 9500 | 1400 | 6 | 1.2 | 100 | 8000 | 700 | 6 | 1.2 | 80 | 6400 | 470 | 3 | 0.6 | 70 | 5600 | 490 | 6 | 0.8 |
| 5 | 120 | 7600 | 1300 | 7.5 | 1.5 | 100 | 6400 | 710 | 7.5 | 1.5 | 80 | 5100 | 470 | 4.5 | 0.9 | 70 | 4500 | 500 | 7.5 | 1 |
| 6 | 120 | 6400 | 1400 | 9 | 1.8 | 100 | 5300 | 700 | 9 | 1.8 | 80 | 4200 | 580 | 6 | 1.2 | 70 | 3700 | 490 | 9 | 1.2 |
| 8 | 120 | 4800 | 1300 | 12 | 2.4 | 100 | 4000 | 740 | 12 | 2.4 | 80 | 3200 | 630 | 7.5 | 1.5 | 70 | 2800 | 520 | 12 | 1.6 |
| 10 | 120 | 3800 | 1200 | 15 | 3 | 100 | 3200 | 680 | 15 | 3 | 80 | 2500 | 660 | 9 | 1.8 | 70 | 2200 | 460 | 15 | 2 |
| 12 | 120 | 3200 | 1000 | 18 | 3.6 | 100 | 2700 | 640 | 18 | 3.6 | 80 | 2100 | 610 | 12 | 2.4 | 70 | 1900 | 450 | 18 | 2.4 |
| 16 | 120 | 2400 | 860 | 24 | 4.8 | 100 | 2000 | 530 | 24 | 4.8 | 80 | 1600 | 510 | 15 | 3 | 70 | 1400 | 370 | 24 | 3.2 |
| 20 | 120 | 1900 | 680 | 30 | 6 | 100 | 1600 | 420 | 30 | 6 | 80 | 1300 | 410 | 18 | 3.6 | 70 | 1100 | 290 | 30 | 4 |
| 25 | 120 | 1500 | 390 | 37.5 | 7.5 | 100 | 1300 | 340 | 37.5 | 7.5 | 80 | 1000 | 210 | 24 | 4.8 | 70 | 890 | 230 | 37.5 | 5 |
| Глубина резания | ae ap |
1) Покрытие VQ обладает меньшей электрической проводимостью, поэтому электрическое устройство для настройки инструмента с внешним контактом может не работать с этим покрытием. При измерении длины инструмента используйте неэлектрическое устройство с внутренним контактом или лазерного типа. 2) Эффективное резание нержавеющей стали, титановых и жаропрочных сплавов и т.д. может быть обеспечено при помощи эмульсионной СОЖ. 3) Если жесткость инструмента и системы крепления недостаточны, могут появиться вибрации. В этих случаях должны быть пропорционально уменьшены подача и скорость.