Каталог Mitsubishi Materials концевые монолитные фрезы - страница 220
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials пластины для фрезерования
 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials малоразмерный инструмент
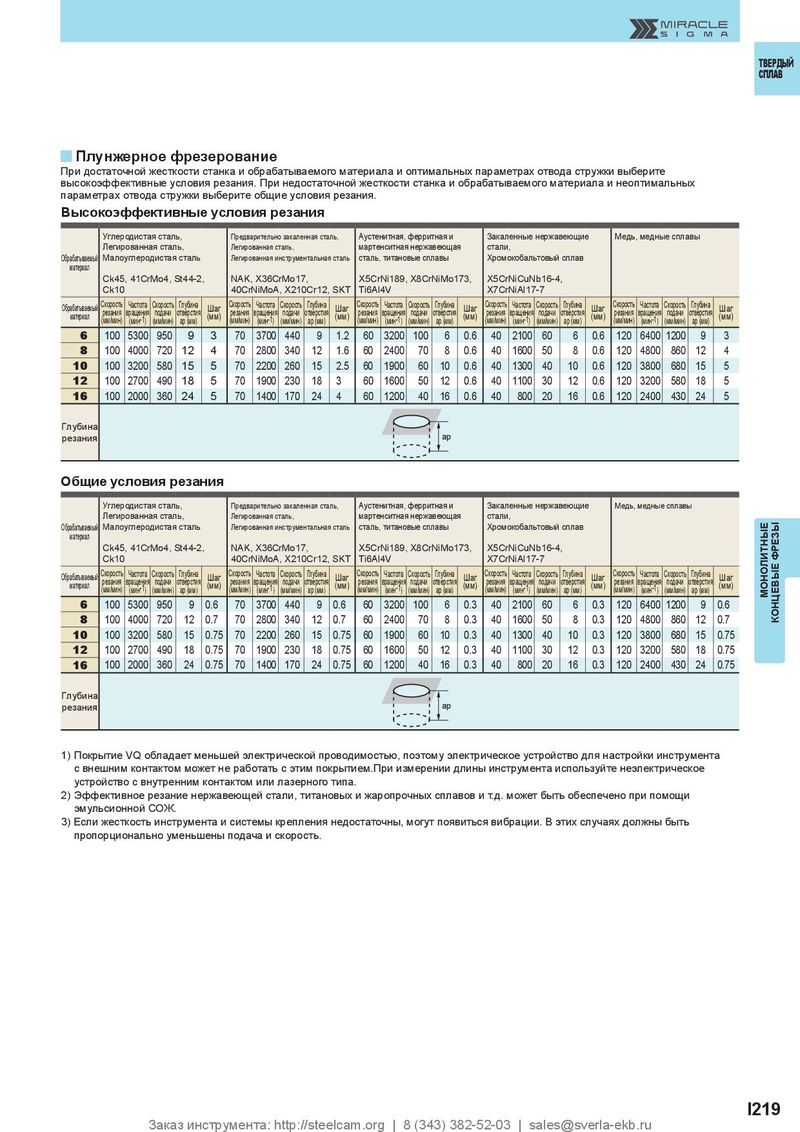
y Плунжерное фрезерование
При достаточной жесткости станка и обрабатываемого материала и оптимальных параметрах отвода стружки выберите
высокоэффективные условия резания. При недостаточной жесткости станка и обрабатываемого материала и неоптимальных
параметрах отвода стружки выберите общие условия резания.
Высокоэффективные условия резания
| Обрабатываемый материал | Углер Легир Мало Ck45 Ck10 | одиста ованн углеро , 41Cr | я стал ая стал дистая Mo4, | ь, ь, сталь St44-2, | Предва Легиро Легиро NAK, 40Cr | рительн ванная с ванная и X36C NiMoA | о закале таль, нструмен rMo17 , X210 | нная стал тальная , Cr12, | ь, сталь SKT | Аусте марте сталь, X5Cr Ti6Al | нитная, нситная титано Ni189, 4V | феррит нержав вые спл X8Cr | ная и еюща авы NiMo | я 173, | Закал стали, Хромо X5Cr X7Cr | енные кобаль NiCuN NiAl17 | нержав товый b16-4, -7 | еющи сплав | е | Медь, | медн | ые спл | авы | ||
| Обрабатываемый материал | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина отверстия ap (мм) | Шаг (мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина отверстия ap (мм) | Шаг (мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) о | Глубина тверсти ap (мм) | я Шаг (мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) о | Глубина тверстия ap (мм) | Шаг (мм) | Скорость резания (мм/мин) в | Частота ращения (мин-1) | Скорость подачи (мм/мин) | Глубина отверстия ap (мм) | Шаг (мм) |
| 6 | 100 | 5300 | 950 | 9 | 3 | 70 | 3700 | 440 | 9 | 1.2 | 60 | 3200 | 100 | 6 | 0.6 | 40 | 2100 | 60 | 6 | 0.6 | 120 | 6400 | 1200 | 9 | 3 |
| 8 | 100 | 4000 | 720 | 12 | 4 | 70 | 2800 | 340 | 12 | 1.6 | 60 | 2400 | 70 | 8 | 0.6 | 40 | 1600 | 50 | 8 | 0.6 | 120 | 4800 | 860 | 12 | 4 |
| 10 | 100 | 3200 | 580 | 15 | 5 | 70 | 2200 | 260 | 15 | 2.5 | 60 | 1900 | 60 | 10 | 0.6 | 40 | 1300 | 40 | 10 | 0.6 | 120 | 3800 | 680 | 15 | 5 |
| 12 | 100 | 2700 | 490 | 18 | 5 | 70 | 1900 | 230 | 18 | 3 | 60 | 1600 | 50 | 12 | 0.6 | 40 | 1100 | 30 | 12 | 0.6 | 120 | 3200 | 580 | 18 | 5 |
| 16 | 100 | 2000 | 360 | 24 | 5 | 70 | 1400 | 170 | 24 | 4 | 60 | 1200 | 40 | 16 | 0.6 | 40 | 800 | 20 | 16 | 0.6 | 120 | 2400 | 430 | 24 | 5 |
| Глубина резания | ap |
Общие условия резания
| Обрабатываемый материал | Углер Легир Мало Ck45 Ck10 | одиста ованн углеро , 41Cr | я стал ая стал дистая Mo4, | ь, ь, ста St4 | л 4- | ь 2, | Предва Легиро Легиро NAK, 40Cr | рительн ванная с ванная и X36C NiMoA | о закален таль, нструмен rMo17 , X210 | ная сталь, тальная сталь , Cr12, SKT | Аустен марте сталь, X5Cr Ti6Al | итная, нситная титано Ni189, 4V | феррит нержав вые спл X8CrN | ная и еюща авы iMo | я 173, | Закал стали, Хромо X5Cr X7Cr | енные кобаль NiCuN NiAl17 | нержав товый b16-4, -7 | еющи сплав | е | Медь, м | едны | е сплав | ы | |
| Обрабатываемый материал | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глуб отвер ap ( | ин сти мм) | а я Шаг (мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина отверстия ap (мм) Шаг (мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) о | Глубина тверсти ap (мм) | я Шаг (мм) | Скорость резания (мм/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) о | Глубина тверстия ap (мм) | Шаг (мм) | Скорость резания (мм/мин) в | Частота ращения (мин-1) | Скорость подачи (мм/мин) | Глубина отверстия ap (мм) | Шаг (мм) |
| 6 | 100 | 5300 | 950 | 9 | 0.6 | 70 | 3700 | 440 | 9 0.6 | 60 | 3200 | 100 | 6 | 0.3 | 40 | 2100 | 60 | 6 | 0.3 | 120 | 6400 | 1200 | 9 | 0.6 | |
| 8 | 100 | 4000 | 720 | 1 | 2 | 0.7 | 70 | 2800 | 340 | 12 0.7 | 60 | 2400 | 70 | 8 | 0.3 | 40 | 1600 | 50 | 8 | 0.3 | 120 | 4800 | 860 | 12 | 0.7 |
| 10 | 100 | 3200 | 580 | 1 | 5 | 0.75 | 70 | 2200 | 260 | 15 0.75 | 60 | 1900 | 60 | 10 | 0.3 | 40 | 1300 | 40 | 10 | 0.3 | 120 | 3800 | 680 | 15 | 0.75 |
| 12 | 100 | 2700 | 490 | 1 | 8 | 0.75 | 70 | 1900 | 230 | 18 0.75 | 60 | 1600 | 50 | 12 | 0.3 | 40 | 1100 | 30 | 12 | 0.3 | 120 | 3200 | 580 | 18 | 0.75 |
| 16 Глубина резания | 100 | 2000 | 360 | 2 | 4 | 0.75 | 70 | 1400 | 170 | 24 0.75 | 60 | 1200 | 40 | 16 ap | 0.3 | 40 | 800 | 20 | 16 | 0.3 | 120 | 2400 | 430 | 24 | 0.75 |
1) Покрытие VQ обладает меньшей электрической проводимостью, поэтому электрическое устройство для настройки инструмента
с внешним контактом может не работать с этим покрытием.При измерении длины инструмента используйте неэлектрическое
устройство с внутренним контактом или лазерного типа.
2) Эффективное резание нержавеющей стали, титановых и жаропрочных сплавов и т.д. может быть обеспечено при помощи
эмульсионной СОЖ.
3) Если жесткость инструмента и системы крепления недостаточны, могут появиться вибрации. В этих случаях должны быть
пропорционально уменьшены подача и скорость.