Каталог Mitsubishi Materials концевые монолитные фрезы - страница 208
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
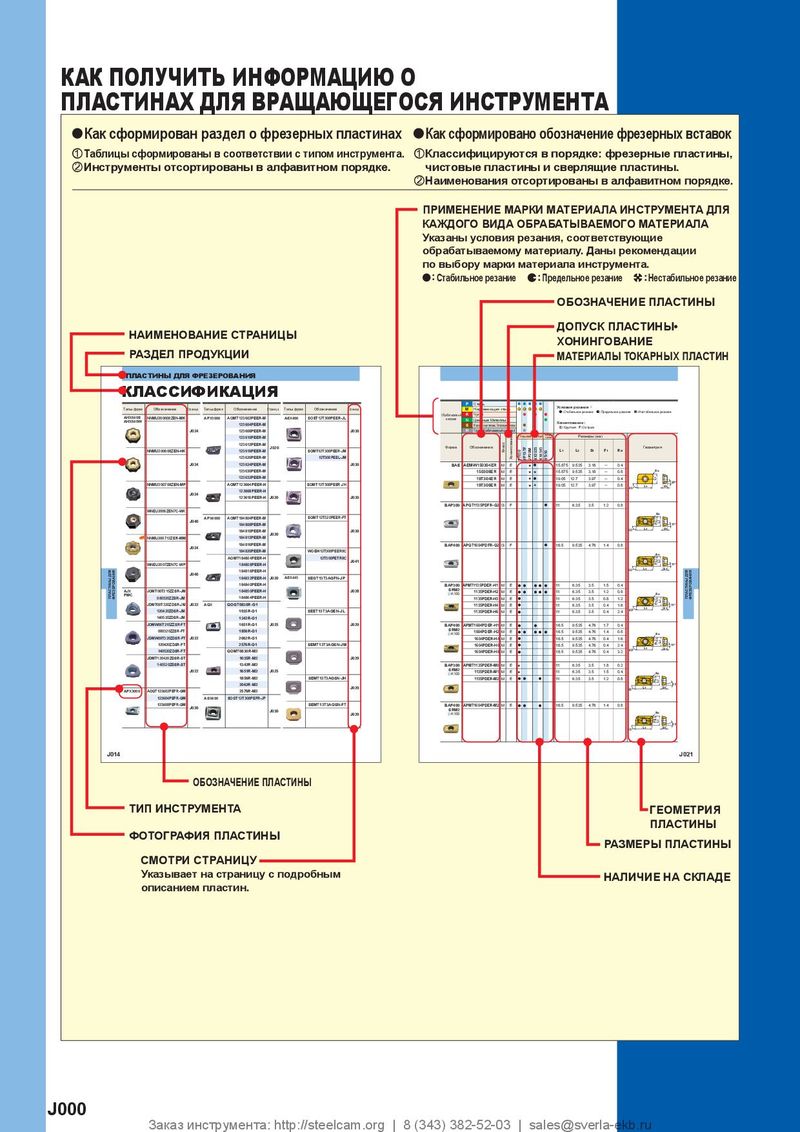 Каталог Mitsubishi Materials пластины для фрезерования
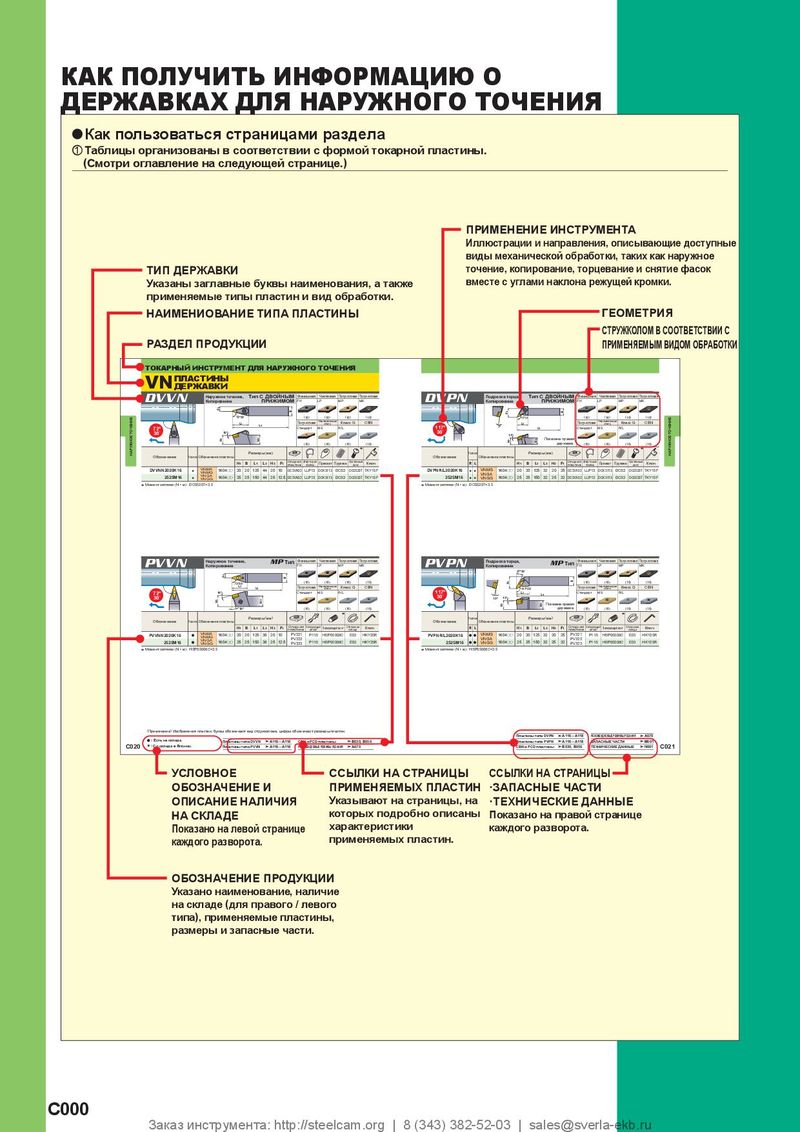 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials малоразмерный инструмент

VF8MHVRBCH VF
Концевая фреза с угловым радиусом, Средняя рабочая часть, 45° СПЛАВ
Углеродистая Сталь, Легированная Сталь, Инструментальная сталь, Предварительно закалённая сталь, Закалённая Сталь Закалённая Сталь Аустенитная Титановые Сплавы,
Чугун (<30HRC) Закалённая сталь ( 45HRC) ( 55HRC) (>55HRC) Нержавеющая Сталь Жаропрочные Сплавы Медный сплав Алюминиевые сплавы
e e CoolStar Тип1 КОНЦЕВЫЕ ФРЕЗЫ
R ap L1
1 <R <3 ±0.015 16 <D1 <20 0 - 0.03
D4=16 D4=20
h6
0 0 - 0.011 - 0.013
a Концевая фреза Impact Miracle с переменным углом спирали и внутренней подачей СОЖ для надежного
фрезерования труднообрабатываемых материалов, а также для работы с большим вылетом инструмента. Единицы : мм
| Обозначение | D1 | R | ap | L1 | D4 | Зубьев | Наличие | Тип |
| VF8MHVRBCHD1600R100 | 16 | 1 | 32 | 90 | 16 | 8 | a | 1 |
| D1600R300 | 16 | 3 | 32 | 90 | 16 | 8 | a | 1 |
| D2000R100 | 20 | 1 | 38 | 100 | 20 | 8 | a | 1 |
| D2000R300 | 20 | 3 | 38 | 100 | 20 | 8 | a | 1 |
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
y Фрезерование уступов y Фрезерование по трохоиде
Аустенитная нержавеющая сталь, Жаропрочные сплавы Аустенитная нержавеющая сталь, Обрабатываемый Титановые сплавы Обрабатываемый Титановые сплавы материал материал
| X5CrNi1810, X5CrNiMo17-12-2, | Инконель718 | X5CrNi1810, X5CrNiMo17-12-2 |
| Ti6Al4V |
| Диам. | Частота вращения | Подача | Частота вращения | Подача | Диам. | Частота вращения | Подача | |||
| (мм) | (мин -1) | (мм/мин) | (мин -1) | (мм/мин) | (мм) | (мин -1) | (мм/мин) | |||
| 16 | 3000 | 2100 | 800 | 240 | 16 | 3000 | 1400 | |||
| 20 | 2400 | 1900 | 640 | 200 | 20 | 2400 | 1200 |
0.08D 0.05D 1.5D<
Глубина <0.08D 0.5D─1.5D 0.5D─1.5D резания Глубина
резания D : Диам. 0.5D─1.5D D : Диам. 1) При малой глубине резания частота вращения и подача могут быть увеличены. 2) Фрезы с переменным углом винтовой канавки лучше обеспечивают контроль вибраций, чем стандартные инструменты. При недостаточной жесткости станка или слабой фиксации заготовки могут возникать вибрации. В этом случае следует