Каталог Mitsubishi Materials концевые монолитные фрезы - страница 195
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
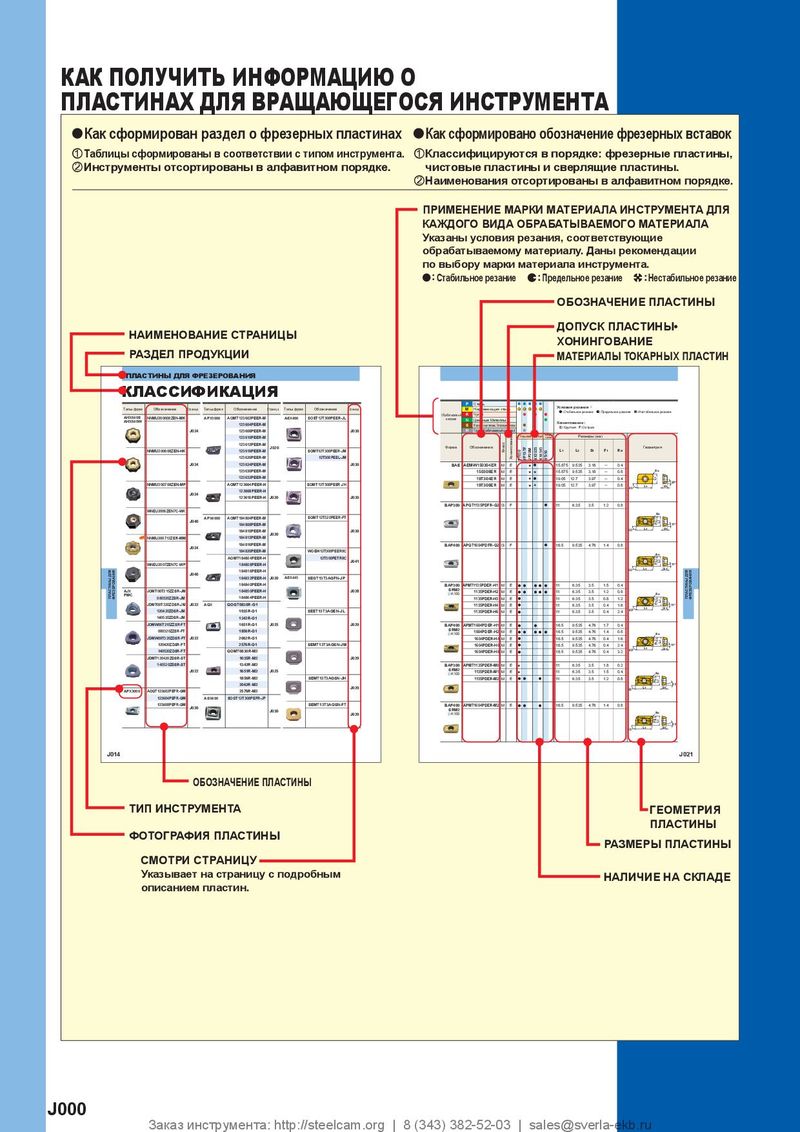 Каталог Mitsubishi Materials пластины для фрезерования
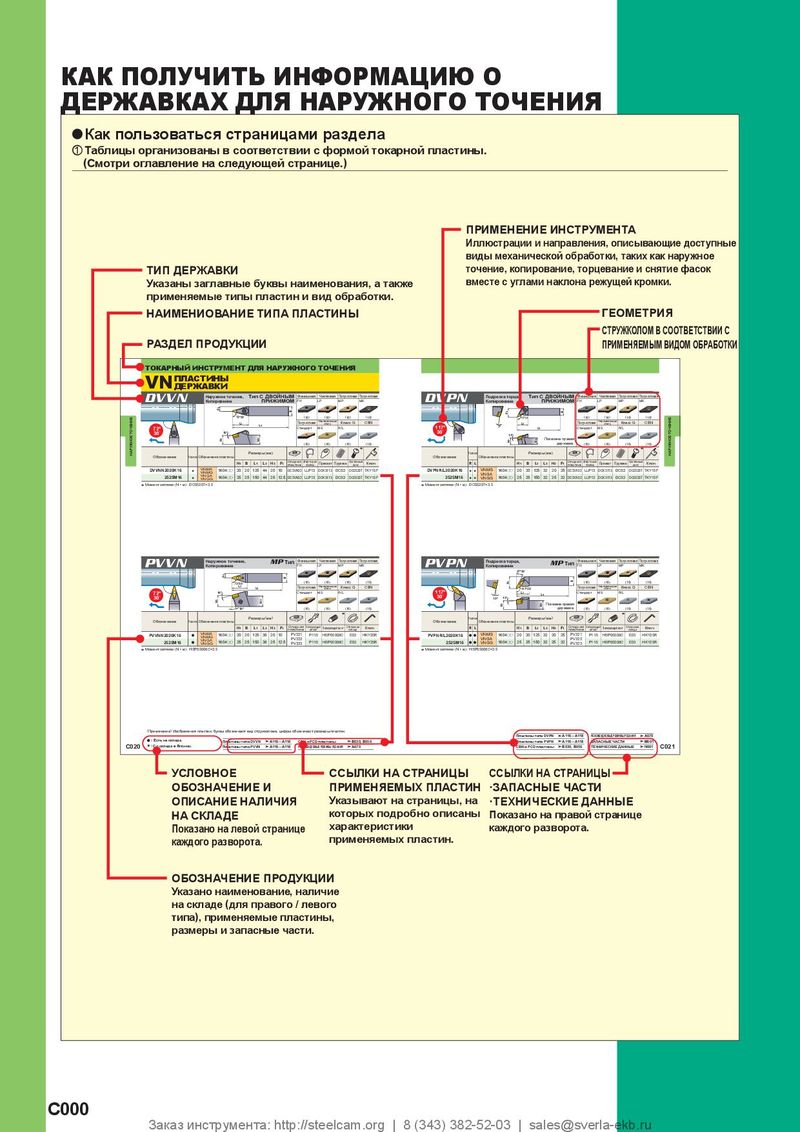 Каталог Mitsubishi Materials токарный инструмент для наружного точения
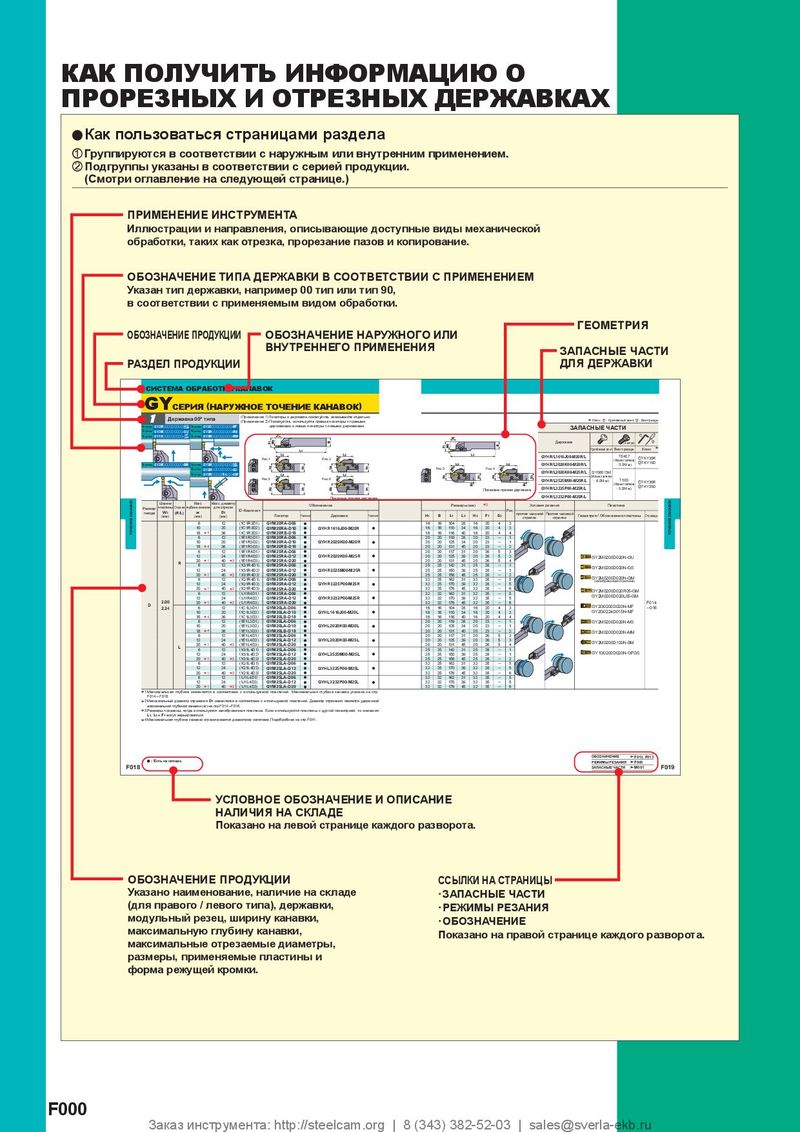 Каталог Mitsubishi Materials отрезной и канавочный инструмент
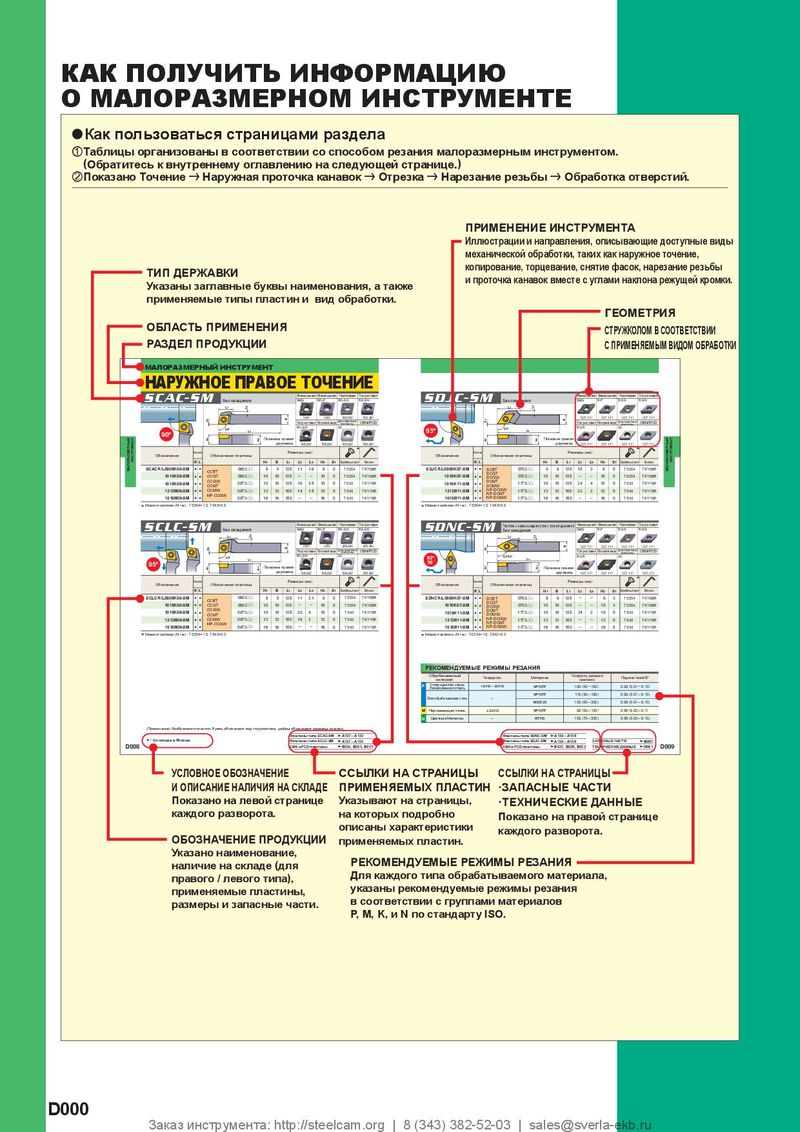 Каталог Mitsubishi Materials малоразмерный инструмент

СПЛАВ Радиусная кромка, 4-х зубая, Маленькая рабочая часть, переменный угол спирали
| Обра м | батыв атери | аемый ал | Углеро Легиро Cf53, G | дистая ст ванная ст G25 | аль, Чуг аль (─3 | ун, 0HRC) | Легирован Предварит X40CrM | ная сталь, И ельно закал oV51 | нструментал ённая сталь | ьная сталь, | Закалё X40CrM | нная ста oV51 | ль (45─ | 55HRC) | Закалё X210Cr | нная ста 12 | ль (55─ | 62HRC) |
| Диам. (мм) | Угловой радиус (мм) | Длина шейки (мм) | Частота вращения (мин-1) | Подача (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Частота вращения (мин-1) | Подача (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Частота вращения (мин-1) | Подача (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Частота вращения (мин-1) | Подача (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) |
| 7 | 1.5 | ― | 6800 | 13000 | 0.5 | 3 | 5600 | 9200 | 0.4 | 3 | 4600 | 7400 | 0.3 | 3 | 3400 | 3300 | 0.15 | 3 |
| 8 | 0.5 | 24 | 3000 | 3900 | 0.18 | 5 | 2500 | 2800 | 0.14 | 5 | 2000 | 2200 | 0.11 | 5 | 1500 | 1000 | 0.05 | 5 |
| 8 | 0.5 | 40 | 3000 | 3900 | 0.16 | 5 | 2500 | 2800 | 0.12 | 5 | 2000 | 2200 | 0.1 | 5 | 1500 | 1000 | 0.05 | 5 |
| 8 | 1 | 24 | 4200 | 6500 | 0.3 | 4.5 | 3500 | 4600 | 0.23 | 4.5 | 2800 | 3700 | 0.18 | 4.5 | 2100 | 1600 | 0.09 | 4.5 |
| 8 | 1 | 40 | 4200 | 6500 | 0.27 | 4.5 | 3500 | 4600 | 0.21 | 4.5 | 2800 | 3700 | 0.16 | 4.5 | 2100 | 1600 | 0.08 | 4.5 |
| 8 | 2 | 24 | 6000 | 13000 | 0.6 | 3 | 5000 | 9200 | 0.46 | 3 | 4000 | 7400 | 0.36 | 3 | 3000 | 3300 | 0.18 | 3 |
| 8 | 2 | 40 | 6000 | 13000 | 0.54 | 3 | 5000 | 9200 | 0.42 | 3 | 4000 | 7400 | 0.32 | 3 | 3000 | 3300 | 0.16 | 3 |
| 8 | 2 | 56 | 5000 | 11000 | 0.48 | 3 | 4200 | 7800 | 0.37 | 3 | 3400 | 6300 | 0.3 | 3 | 2500 | 2800 | 0.14 | 3 |
| 8 | 2 | 72 | 5000 | 11000 | 0.3 | 3 | 4200 | 7800 | 0.23 | 3 | 3400 | 6300 | 0.2 | 3 | 2500 | 2800 | 0.09 | 3 |
| 9 | 2 | ― | 5300 | 13000 | 0.6 | 3.5 | 4400 | 9200 | 0.46 | 3.5 | 3600 | 7400 | 0.36 | 3.5 | 2700 | 3300 | 0.18 | 3.5 |
| 10 | 0.5 | 30 | 2400 | 3900 | 0.18 | 6.5 | 2000 | 2800 | 0.14 | 6.5 | 1600 | 2200 | 0.11 | 6.5 | 1200 | 1000 | 0.05 | 6.5 |
| 10 | 0.5 | 50 | 2400 | 3900 | 0.16 | 6.5 | 2000 | 2800 | 0.12 | 6.5 | 1600 | 2200 | 0.1 | 6.5 | 1200 | 1000 | 0.05 | 6.5 |
| 10 | 1 | 30 | 3300 | 6500 | 0.3 | 6 | 2700 | 4600 | 0.23 | 6 | 2200 | 3700 | 0.18 | 6 | 1700 | 1600 | 0.09 | 6 |
| 10 | 1 | 50 | 3300 | 6500 | 0.27 | 6 | 2700 | 4600 | 0.21 | 6 | 2200 | 3700 | 0.16 | 6 | 1700 | 1600 | 0.08 | 6 |
| 10 | 2 | 30 | 4800 | 13000 | 0.6 | 4.5 | 4000 | 9200 | 0.46 | 4.5 | 3200 | 7400 | 0.36 | 4.5 | 2400 | 3300 | 0.18 | 4.5 |
| 10 | 2 | 50 | 4800 | 13000 | 0.54 | 4.5 | 4000 | 9200 | 0.42 | 4.5 | 3200 | 7400 | 0.32 | 4.5 | 2400 | 3300 | 0.16 | 4.5 |
| 10 | 2 | 70 | 4000 | 11000 | 0.48 | 4.5 | 3300 | 7800 | 0.37 | 4.5 | 2700 | 6300 | 0.3 | 4.5 | 2000 | 2800 | 0.14 | 4.5 |
| 10 | 2 | 90 | 4000 | 11000 | 0.48 | 4.5 | 3300 | 7800 | 0.37 | 4.5 | 2700 | 6300 | 0.3 | 4.5 | 2000 | 2800 | 0.14 | 4.5 |
| 11 | 2 | ― | 4300 | 12000 | 0.6 | 5 | 3600 | 8500 | 0.46 | 5 | 2900 | 6800 | 0.36 | 5 | 2200 | 3000 | 0.18 | 5 |
| 12 | 0.5 | 36 | 2000 | 3600 | 0.27 | 8 | 1700 | 2600 | 0.21 | 8 | 1300 | 2100 | 0.14 | 8 | 1000 | 900 | 0.07 | 8 |
| 12 | 0.5 | 60 | 2000 | 3600 | 0.24 | 8 | 1700 | 2600 | 0.18 | 8 | 1300 | 2100 | 0.12 | 8 | 1000 | 900 | 0.06 | 8 |
| 12 | 1 | 36 | 2400 | 4800 | 0.36 | 7.5 | 2000 | 3400 | 0.28 | 7.5 | 1600 | 2700 | 0.18 | 7.5 | 1200 | 1200 | 0.09 | 7.5 |
| 12 | 1 | 60 | 2400 | 4800 | 0.32 | 7.5 | 2000 | 3400 | 0.25 | 7.5 | 1600 | 2700 | 0.16 | 7.5 | 1200 | 1200 | 0.08 | 7.5 |
| 12 | 2 | 36 | 4000 | 12000 | 0.9 | 6 | 3300 | 8500 | 0.7 | 6 | 2700 | 6800 | 0.45 | 6 | 2000 | 3000 | 0.23 | 6 |
| 12 | 2 | 60 | 4000 | 12000 | 0.8 | 6 | 3300 | 8500 | 0.6 | 6 | 2700 | 6800 | 0.4 | 6 | 2000 | 3000 | 0.2 | 6 |
| 12 | 2 | 84 | 3300 | 9900 | 0.7 | 6 | 2700 | 7000 | 0.55 | 6 | 2200 | 5600 | 0.36 | 6 | 1700 | 2500 | 0.18 | 6 |
| 12 | 2 | 108 | 3300 | 9900 | 0.45 | 6 | 2700 | 7000 | 0.35 | 6 | 2200 | 5600 | 0.23 | 6 | 1700 | 2500 | 0.11 | 6 |
| 12 | 3 | 36 | 4000 | 12000 | 0.9 | 4.5 | 3300 | 8500 | 0.7 | 4.5 | 2700 | 6800 | 0.45 | 4.5 | 2000 | 3000 | 0.23 | 4.5 |
| 12 | 3 | 60 | 4000 | 12000 | 0.8 | 4.5 | 3300 | 8500 | 0.6 | 4.5 | 2700 | 6800 | 0.4 | 4.5 | 2000 | 3000 | 0.2 | 4.5 |
| 13 | 3 | ― | 3700 | 12000 | 0.9 | 5 | 3100 | 8500 | 0.7 | 5 | 2500 | 6800 | 0.45 | 5 | 1900 | 3000 | 0.23 | 5 |
| 16 | 0.5 | 42 | 1500 | 3000 | 0.27 | 11 | 1200 | 2100 | 0.21 | 11 | 1000 | 1700 | 0.12 | 11 | 750 | 750 | 0.05 | 11 |
| 16 | 2 | 42 | 2100 | 5000 | 0.45 | 9 | 1700 | 3600 | 0.35 | 9 | 1400 | 2900 | 0.2 | 9 | 1100 | 1300 | 0.08 | 9 |
| 16 | 3 | 42 | 3000 | 10000 | 0.9 | 7.5 | 2500 | 7100 | 0.7 | 7.5 | 2000 | 5700 | 0.4 | 7.5 | 1500 | 2500 | 0.15 | 7.5 |
| 16 | 3 | 80 | 3000 | 10000 | 0.8 | 7.5 | 2500 | 7100 | 0.6 | 7.5 | 2000 | 5700 | 0.37 | 7.5 | 1500 | 2500 | 0.14 | 7.5 |
| 16 | 3 | 120 | 2500 | 8300 | 0.7 | 7.5 | 2100 | 5900 | 0.55 | 7.5 | 1700 | 4700 | 0.32 | 7.5 | 1300 | 2100 | 0.12 | 7.5 |
| Глуб | ина ре | зания | ae | ap |
1) При малой глубине резания частота вращения и подача могут быть увеличены. 2) Для хорошего отвода стружки рекомендуется использовать сжатый воздух или масляный туман. 3) Для профильного фрезерования, например форм, режимы резания могут значительно отличаться друг от друга в зависимости от геометрии заготовки, метода обработки и глубины резания. При обработке угловых изгибов заготовки необходимо уменьшить подачу. 4) Фрезы с переменным углом винтовой канавки лучше обеспечивают контроль вибраций, чем стандартные инструменты. При недостаточной жесткости станка или слабой фиксации заготовки могут возникать вибрации. В этом случае следует пропорционально уменьшить число оборотов и подачу.