Каталог Mitsubishi Materials концевые монолитные фрезы - страница 138
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
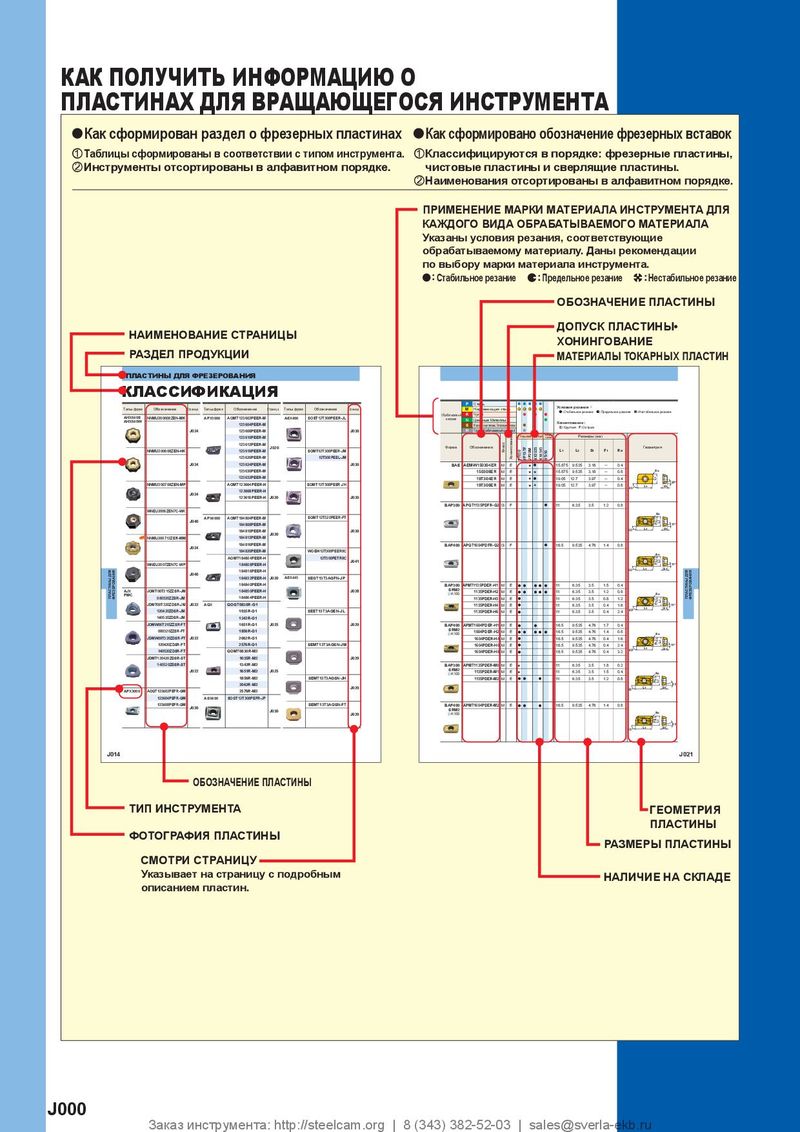 Каталог Mitsubishi Materials пластины для фрезерования
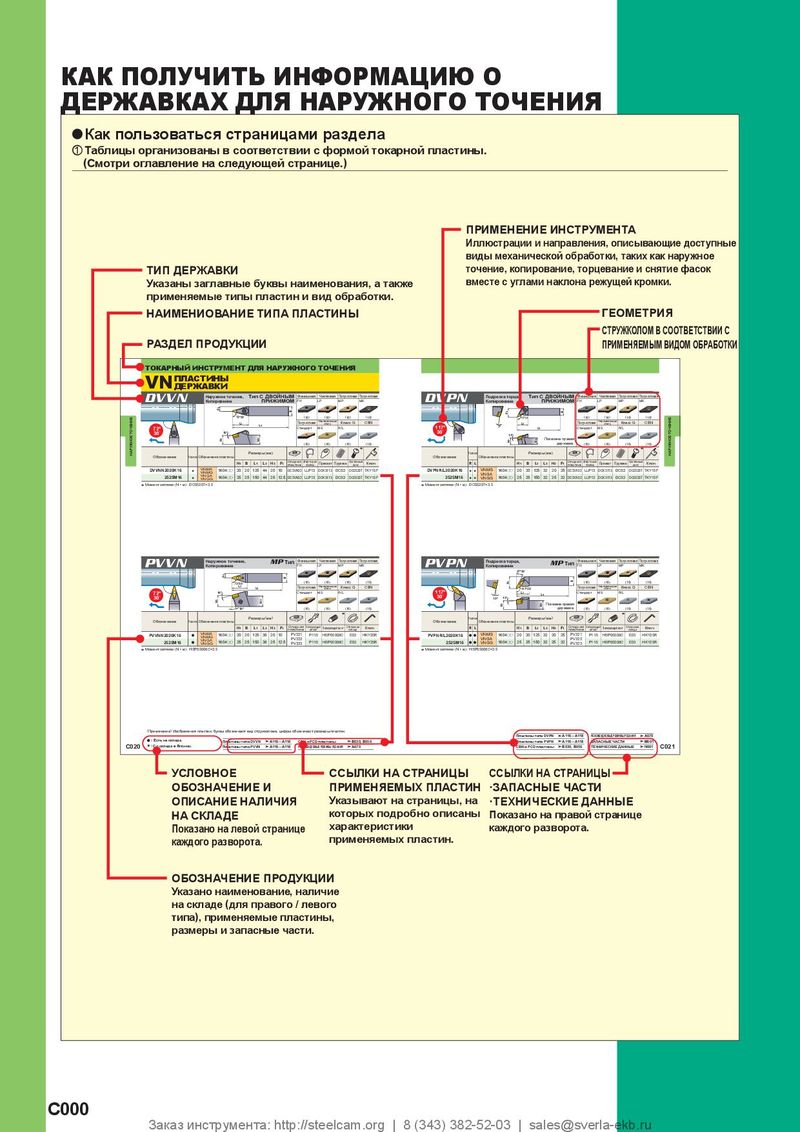 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials малоразмерный инструмент

MP2SSB Сферическая, Маленькая рабочая часть, 2 зуба, Короткий хвостовик
MP2SB Сферическая, Маленькая рабочая часть, MP2MB Сферическая, Средняя рабочая часть, 2 СПЛАВ
2 зуба зуба РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| Обрабатываемый материал | Малоуг Легиро Предва Закалё | лероди ванная ритель нная Ст | стая стал сталь, но закалё аль (─4 | ь, Угле нная с 5HRC) | родиста таль, | я сталь, | Закалё | нная ст | аль (45─ | 55HRC | ) | Медь, | Медный | сплав | ||||
| R | % | 15° | %> | 15° | Глубина резания | Ступенчатая поача | % | 15° | %> | 15° | Глубина резания | Ступенчатая поача | % | 15° | %> | 15° | Глубина резания | Ступенчатая поача |
| (мм) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) | ap (мм) | д pf (мм) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подача (мм/мин) | ap (мм) | д pf (мм) | Частота вращения (мин-1) | Подача (мм/мин) | Частота вращения (мин-1) | Подач (мм/мин | ap (мм) а ) | д pf (мм) |
| R0.1 | 40000 | 300 | 40000 | 250 | 0.003 | 0.02 | 40000 | 300 | 40000 | 250 | 0.003 | 0.02 | 40000 | 300 | 40000 | 250 | 0.003 | 0.02 |
| R0.15 | 40000 | 500 | 40000 | 350 | 0.007 | 0.03 | 40000 | 500 | 40000 | 350 | 0.007 | 0.03 | 40000 | 500 | 40000 | 350 | 0.007 | 0.03 |
| R0.2 | 40000 | 1600 | 40000 | 1200 | 0.02 | 0.04 | 40000 | 1300 | 40000 | 950 | 0.015 | 0.04 | 40000 | 1300 | 40000 | 950 | 0.015 | 0.04 |
| R0.25 | 40000 | 2400 | 40000 | 1400 | 0.025 | 0.05 | 40000 | 1900 | 40000 | 1100 | 0.02 | 0.05 | 40000 | 1900 | 40000 | 1100 | 0.02 | 0.05 |
| R0.3 | 40000 | 3200 | 40000 | 1600 | 0.03 | 0.06 | 40000 | 2500 | 40000 | 1300 | 0.025 | 0.06 | 40000 | 2500 | 40000 | 1300 | 0.025 | 0.06 |
| R0.4 | 40000 | 4800 | 40000 | 2400 | 0.05 | 0.08 | 40000 | 4000 | 40000 | 1900 | 0.04 | 0.08 | 40000 | 4000 | 40000 | 1900 | 0.04 | 0.08 |
| R0.5 | 40000 | 5600 | 40000 | 3200 | 0.06 | 0.1 | 40000 | 5600 | 40000 | 3000 | 0.05 | 0.1 | 40000 | 5600 | 40000 | 3000 | 0.05 | 0.1 |
| R0.75 | 40000 | 6500 | 40000 | 4000 | 0.09 | 0.15 | 40000 | 6500 | 32000 | 3200 | 0.08 | 0.15 | 40000 | 6500 | 32000 | 3200 | 0.08 | 0.15 |
| R1 | 40000 | 6500 | 39000 | 4700 | 0.11 | 0.2 | 40000 | 6500 | 31000 | 3500 | 0.11 | 0.2 | 40000 | 6500 | 31000 | 3500 | 0.11 | 0.2 |
| R1.25 | 40000 | 7000 | 33000 | 4500 | 0.12 | 0.25 | 36000 | 6500 | 26000 | 3500 | 0.12 | 0.25 | 36000 | 6500 | 26000 | 3500 | 0.12 | 0.25 |
| R1.5 | 40000 | 7500 | 27000 | 4300 | 0.13 | 0.3 | 32000 | 6000 | 22000 | 3400 | 0.13 | 0.3 | 32000 | 6000 | 22000 | 3400 | 0.13 | 0.3 |
| R2 | 32000 | 7500 | 20000 | 3600 | 0.15 | 0.4 | 25000 | 6000 | 16000 | 2700 | 0.15 | 0.4 | 25000 | 6000 | 16000 | 2700 | 0.15 | 0.6 |
| R2.5 | 25000 | 6000 | 16000 | 2900 | 0.2 | 0.5 | 20000 | 5400 | 13000 | 2300 | 0.2 | 0.5 | 20000 | 5400 | 13000 | 2300 | 0.2 | 0.75 |
| R3 | 21000 | 5800 | 13000 | 2600 | 0.25 | 0.6 | 17000 | 4700 | 10000 | 2000 | 0.25 | 0.6 | 17000 | 4700 | 10000 | 2000 | 0.25 | 0.9 |
| R4 | 16000 | 4500 | 10000 | 2000 | 0.3 | 0.8 | 13000 | 3600 | 8000 | 1500 | 0.3 | 0.8 | 13000 | 3600 | 8000 | 1500 | 0.3 | 1.6 |
| R5 | 13000 | 3600 | 8000 | 1700 | 0.5 | 1 | 10000 | 2900 | 6400 | 1200 | 0.5 | 1 | 10000 | 2900 | 6400 | 1200 | 0.5 | 2 |
| R6 | 9000 | 2500 | 6000 | 1300 | 0.5 | 1.2 | 7200 | 2000 | 4800 | 1000 | 0.5 | 1.2 | 8500 | 2300 | 5300 | 1100 | 0.5 | 2.4 |
| Глубина резания | p |
1) При радиусе сферического торца меньшем R 0,3, покрытие MS Plus обладает меньшей электрической проводимостью, поэтому электрическое устройство для настройки инструмента с внешним контактом может не работать с этим покрытием. При измерении длины инструмента используйте неэлектрическое устройство с внутренним контактом или устройство лазерного типа. 2) % - угол наклона обрабатываемой поверхности. 3) При малой глубине резания частота вращения и подача могут быть увеличены. 4) При недостаточной жесткости станка или прочности крепления заготовки могут возникать вибрации. В этом случае необходимо соответствующим образом уменьшить число оборотов и подачу или задать меньшую глубину резания. 5) При обработке аустенитной нержавеющей стали и титанового сплава следует использовать стол из стали с высокой твердостью (45–55 HRC), а также ограничить частоту вращения шпинделя на 40 % и скорость подачи — на 55 %. Шпоночная фреза
R ap pf