Каталог Mitsubishi Materials концевые монолитные фрезы - страница 110
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
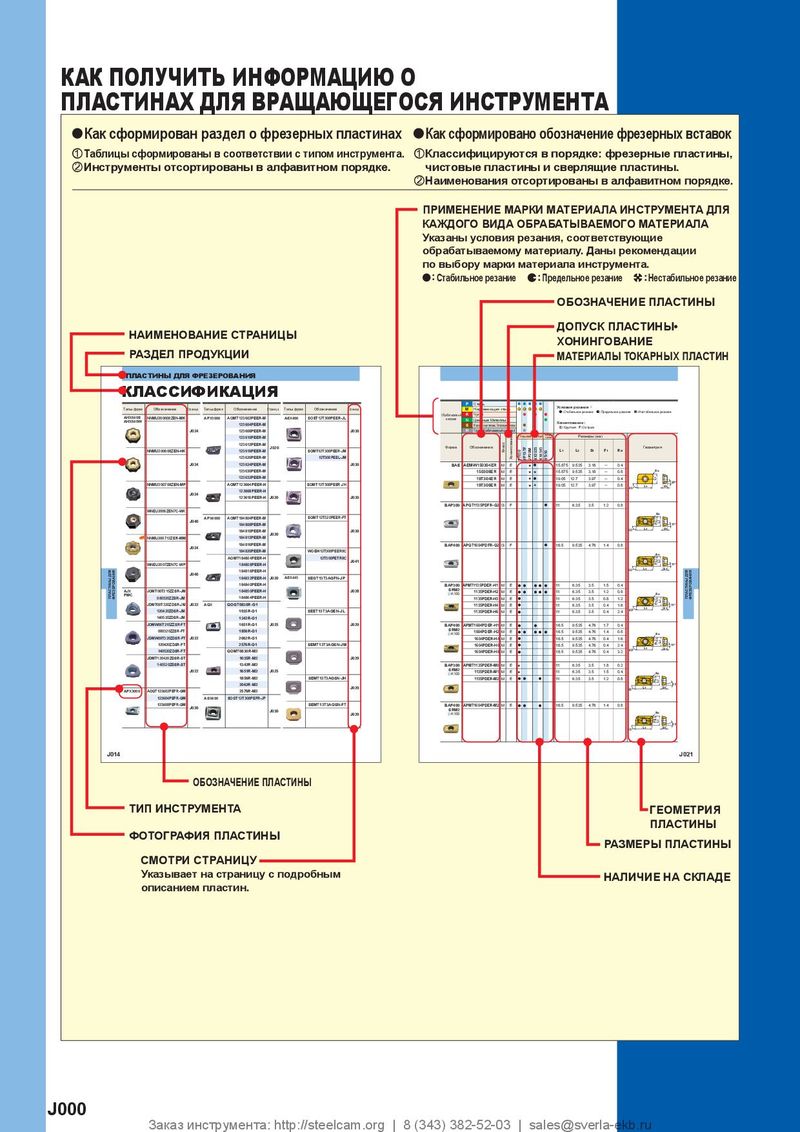 Каталог Mitsubishi Materials пластины для фрезерования
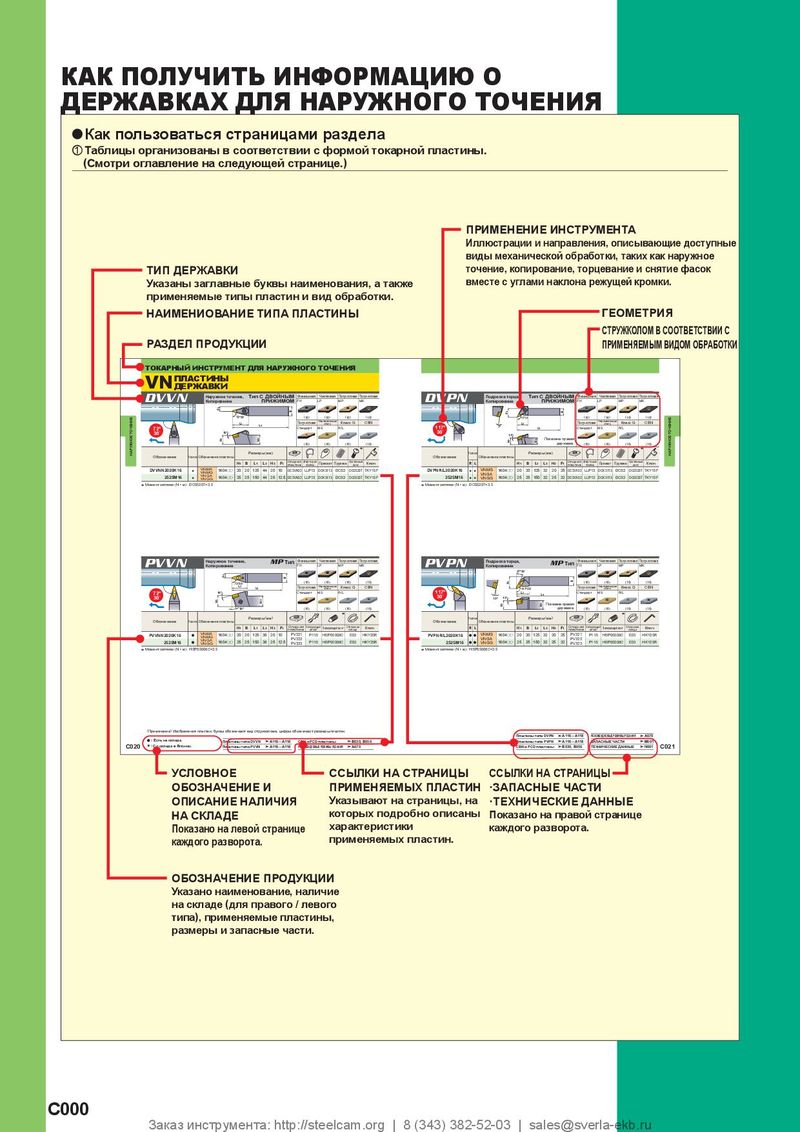 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials малоразмерный инструмент

РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| Обрабат мате | ываемый риал | Углеродистая сталь, Чу Предварительно закалё Cf53, GG25 | гун, Легированная нная сталь | сталь, | Закалённая сталь (45─ X40CrMoV51 | 55HRC) | |
| Меньший диаметр фрезы (мм) | Длина режущей част (мм) | и Частота вращения (мин-1) | Подача (мм/мин) | Глубина резания ap (мм) | Частота вращения (мин-1) | Подача (мм/мин) | Глубина резания ap (мм) |
| 0.2 | 2 | 20000─40000 | 200─500 | 0.001 | 20000─40000 | 150─300 | 0.001 |
| 0.3 | 3 | 20000─40000 | 200─500 | 0.002 | 20000─40000 | 150─300 | 0.001 |
| 0.4 | 4 | 20000─40000 | 200─500 | 0.003 | 20000─36000 | 150─300 | 0.002 |
| 0.5 | 4 6 | 20000─38000 | 200─500 | 0.01 0.005 | 16000─29000 | 200─400 | 0.005 0.003 |
| 0.6 | 4 6 | 18000─32000 | 250─600 | 0.01 0.007 | 13000─24000 | 200─400 | 0.005 0.004 |
| 0.7 | 6 8 | 16000─27000 | 250─600 | 0.015 0.01 | 11000─20000 | 200─400 | 0.008 0.005 |
| 4 | 0.03 | 0.015 | |||||
| 0.8 | 8 | 14000─24000 | 250─600 | 0.02 | 10000─18000 | 200─400 | 0.01 |
| 12 | 0.013 | 0.007 | |||||
| 6 | 0.03 | 0.015 | |||||
| 1.0 | 10 | 11000─19000 | 300─800 | 0.02 | 8000─14000 | 200─500 | 0.01 |
| 16 | 0.015 | 0.008 | |||||
| 6 | 0.04 | 0.02 | |||||
| 10 | 0.03 | 0.015 | |||||
| 1.2 | 16 | 9200─16000 | 300─800 | 0.02 | 6600─12000 | 200─500 | 0.01 |
| 20 | 0.01 | 0.007 | |||||
| 1.3 | 12 | 8500─15000 | 300─800 | 0.03 | 6100─11000 | 200─500 | 0.015 |
| 1.4 | 12 | 8000─14000 | 300─800 | 0.035 | 5700─10000 | 200─500 | 0.018 |
| 6 | 0.06 | 0.03 | |||||
| 1.5 | 10 16 | 7500─13000 | 300─800 | 0.04 0.03 | 5300─9500 | 200─500 | 0.02 0.015 |
| 25 | 0.015 | 0.008 | |||||
| 8 | 0.06 | 0.03 | |||||
| 1.6 | 12 | 7000─12000 | 300─800 | 0.045 | 5000─9000 | 200─500 | 0.025 |
| 16 | 0.035 | 0.02 | |||||
| 20 | 0.025 | 0.015 | |||||
| 8 | 0.08 | 0.04 | |||||
| 1.8 | 16 | 6200─11000 | 300─800 | 0.05 | 4400─8000 | 200─500 | 0.03 |
| 24 | 0.03 | 0.015 | |||||
| 8 | 0.1 | 0.05 | |||||
| 12 | 007 | 004 | |||||
| 2.0 | 20 | 5500─9500 | 300─800 | . 0.04 | 4000─7200 | 200─500 | . 0.02 |
| 30 | 0.02 | 0.01 | |||||
| 10 | 0.1 | 0.05 | |||||
| 2.5 | 20 | 4400─7600 | 300─800 | 0.06 | 3200─5700 | 200─500 | 0.03 |
| 30 | 0.03 | 0.015 | |||||
| 3.0 | 25 40 | 3700─6400 | 300─800 | 0.08 0.04 | 2700─4800 | 200─500 | 0.04 0.02 |
ap:Глубина резания в осевом направлении 1) При малой глубине резания частота вращения и подача могут быть увеличены. 2) При недостаточной жесткости станка или прочности крепления заготовки могут возникать вибрации. В этом случае необходимо соответствующим образом уменьшить число оборотов и подачу или задать меньшую глубину резания.