Каталог Kyocera пластины MFWN двухсторонние с шестью режущими кромками - страница 6
Навигация
 Каталог Kyocera фрезы MFH для высокоскоростной обработки
 Каталог Kyocera фрезы MFK высокоэффективные фрезы для обработки чугуна
 Каталог Kyocera фрезы MEC высокопроизводительные концевые и торцевые фрезы
 Основной каталог Kyocera 2016-2017
 Каталог Kyocera пластины с CVD покрытием для обработки чугуна
 Каталог Kyocera пластины с CVD покрытием для обработки стали
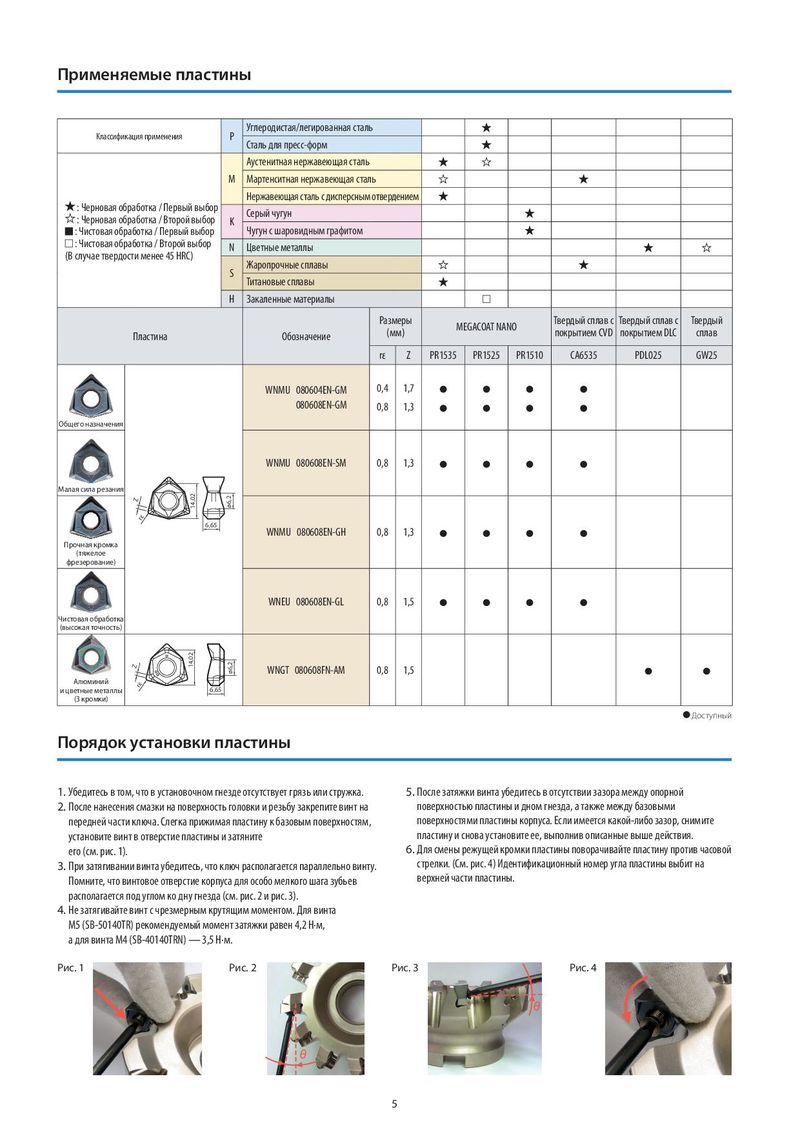
Применяемые пластины
Углеродистая/легированная сталь Классификация применения P Сталь для пресс-форм Аустенитная нержавеющая сталь M Мартенситная нержавеющая сталь Нержавеющая сталь с дисперсным отвердением : Черновая обработка / Первый выбор Серый чугун : Черновая обработка / Второй выбор K : Чистовая обработка / Первый выбор Чугун с шаровидным графитом : Чистовая обработка / Второй выбор N Цветные металлы (В случае твердости менее 45 HRC) Жаропрочные сплавы S Титановые сплавы H Закаленные материалы
| Размеры | Твердый сплав с Твердый сплав с | Твердый | ||||
| (мм) | MEGACOAT NANO | покрытием CVD | покрытием DLC | сплав | ||
| Пластина | Обозначение |
| rε | GW25 PDL025 CA6535 PR1510 PR1525 PR1535 Z | ||
| WNMU 080604EN-GM | 0,4 | 1,7 | |
| 080608EN-GM | 0,8 | 1,3 | |
| Общего назначения | |||
| WNMU 080608EN-SM | 0,8 | 1,3 | |
| Малая сила резания | |||
| Z | |||
| rε | |||
| 6,65 WNMU 080608EN-GH | 0,8 | 1,3 | |
| Прочная кромка | |||
| (тяжeлое | |||
| фрезерование) | |||
| WNEU 080608EN-GL | 0,8 | 1,5 | |
| Чистовая обработка | |||
| (высокая точность) | |||
| Z WNGT 080608FN-AM | 0,8 | 1,5 |
Алюминий rε и цветные металлы 6,65 (3 кромки)
Доступный
Порядок установки пластины
| 1. Убедитесь в том, что в установочном гнезде отсутствует грязь или стружка. | 5. После затяжки винта убедитесь в отсутствии зазора между опорной |
| 2. После нанесения смазки на поверхность головки и резьбу закрепите винт на | поверхностью пластины и дном гнезда, а также между базовыми |
| передней части ключа. Слегка прижимая пластину к базовым поверхностям, | поверхностями пластины корпуса. Если имеется какой-либо зазор, снимите |
| установите винт в отверстие пластины и затяните | пластину и снова установите ее, выполнив описанные выше действия. |
| его (см. рис. 1). | 6. Для смены режущей кромки пластины поворачивайте пластину против часовой |
| 3. При затягивании винта убедитесь, что ключ располагается параллельно винту. | стрелки. (Cм. рис. 4) Идентификационный номер угла пластины выбит на |
| Помните, что винтовое отверстие корпуса для особо мелкого шага зубьев | верхней части пластины. |
| располагается под углом ко дну гнезда (см. рис. 2 и рис. 3). | |
| 4. Не затягивайте винт с чрезмерным крутящим моментом. Для винта | |
| M5 (SB-50140TR) рекомендуемый момент затяжки равен 4,2 Н·м, | |
| а для винта M4 (SB-40140TRN) — 3,5 Н·м. | |
| Рис. 1 | Рис. 4 Рис. 3 Рис. 2 |