Каталог Kyocera фрезы MFH для высокоскоростной обработки - страница 10
Навигация
 Каталог Kyocera пластины MFWN двухсторонние с шестью режущими кромками
 Каталог Kyocera высокопроизводительные модульные сверла DRA
 Основной каталог Kyocera 2016-2017
 Каталог Kyocera фрезы MRX с позитивными круглыми пластинами
 Каталог Kyocera пластины с CVD покрытием для обработки чугуна
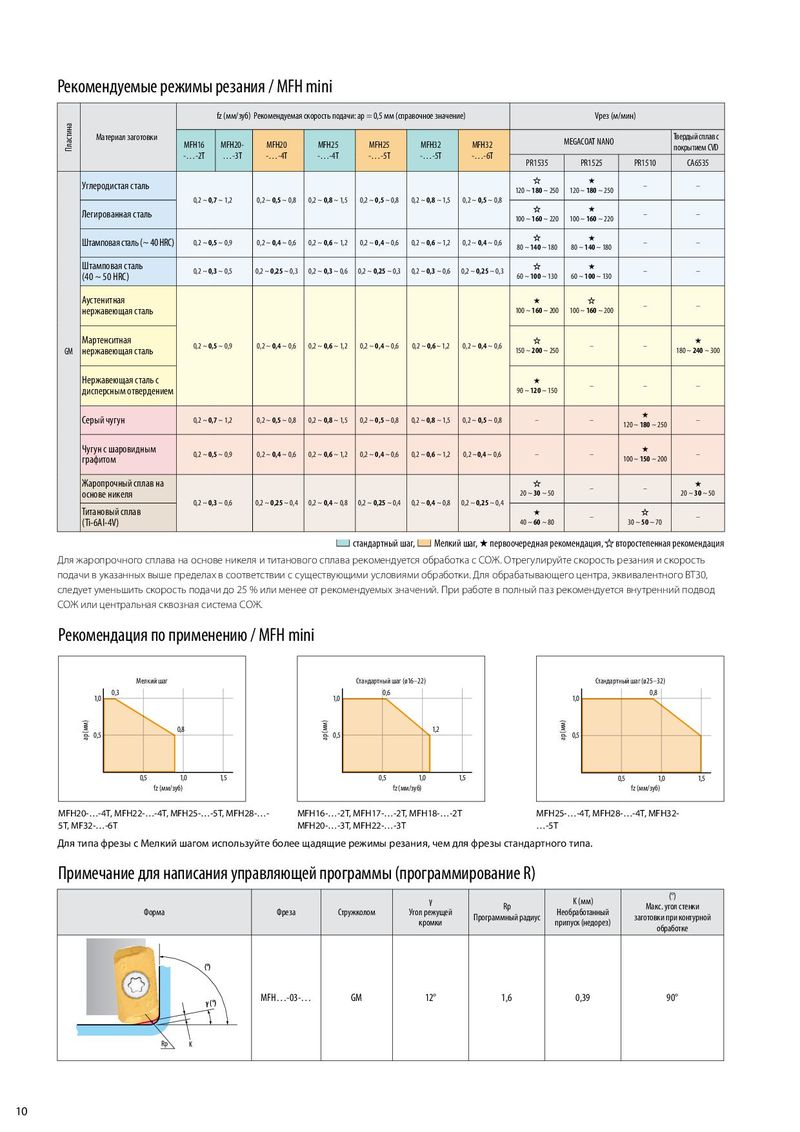
Рекомендуемые режимы резания / MFH mini
| стина | Материал заготовки | fz (мм/зуб) | Рекомендуемая | скорость подачи | : ap = 0,5 мм (сп | равочное значен | ие) | Vрез (м | /мин) | Твердый сплав с | |
| Пла | MFH16 MFH20- | MFH20 | MFH25 | MFH25 | MFH32 | MFH32 | EGACOAT NANO | покрытием CVD | |||
| -…-2T …-3T | -…-4T | -…-4T | -…-5T | -…-5T | -…-6T | PR1535 | PR1525 | PR1510 | CA6535 | ||
| У | глеродистая сталь | 02 ~07~ 12 | 02 ~05~ 08 | 02 ~08~ 15 | 02 ~05~ 08 | 02 ~08~ 15 | 02 ~05~ 08 | 120 ~180~ 250 | ★ 120 ~180~ 250 | – | – |
| Л | егированная сталь | ,,, | ,,, | ,,, | ,,, | ,,, | ,,, | 100 ~160~ 220 | ★ 100 ~160~ 220 | – | – |
| Штамповая сталь (~ 40 HRC) | 0,2 ~0,5~ 0,9 | 0,2 ~0,4~ 0,6 | 0,2 ~0,6~ 1,2 | 0,2 ~0,4~ 0,6 | 0,2 ~0,6~ 1,2 | 0,2 ~0,4~ 0,6 | 80 ~140~ 180 | ★ 80 ~140~ 180 | – | – | |
| ( | Штамповая сталь 40 ~ 50 HRC) | 0,2 ~0,3~ 0,5 | 0,2 ~0,25~ 0,3 | 0,2 ~0,3~ 0,6 | 0,2 ~0,25~ 0,3 | 0,2 ~0,3~ 0,6 | 0,2 ~0,25~ 0,3 | 60 ~100~ 130 | ★ 60 ~100~ 130 | – | – |
| А н | устенитная ержавеющая сталь | ★ 100 ~160~ 200 | 100 ~160~ 200 | – | – | ||||||
| GM н | Мартенситная ержавеющая сталь | 0,2 ~0,5~ 0,9 | 0,2 ~0,4~ 0,6 | 0,2 ~0,6~ 1,2 | 0,2 ~0,4~ 0,6 | 0,2 ~0,6~ 1,2 | 0,2 ~0,4~ 0,6 | 150 ~200~ 250 | – | – | ★ 180 ~240~ 300 |
| Н д | ержавеющая сталь с исперсным отвердением | ★ 90 ~120~ 150 | – | – | – | ||||||
| С | ерый чугун | 0,2 ~0,7~ 1,2 | 0,2 ~0,5~ 0,8 | 0,2 ~0,8~ 1,5 | 0,2 ~0,5~ 0,8 | 0,2 ~0,8~ 1,5 | 0,2 ~0,5~ 0,8 | – | – | ★ 120 ~180~ 250 | – |
| Ч г | угун с шаровидным рафитом | 0,2 ~0,5~ 0,9 | 0,2 ~0,4~ 0,6 | 0,2 ~0,6~ 1,2 | 0,2 ~0,4~ 0,6 | 0,2 ~0,6~ 1,2 | 0,2 ~0,4~ 0,6 | – | – | ★ 100 ~150~ 200 | – |
| о | Жаропрочный сплав на снове никеля | 02 ~03~ 06 | 02 ~025~ 04 | 02 ~04~ 08 | 02 ~025~ 04 | 02 ~04~ 08 | 02 ~025~ 04 | 20 ~30~ 50 | – | – | ★ 20 ~30~ 50 |
| Т ( | итановый сплав Ti-6Al-4V) | ,,, | ,,, | ,,, | ,,, | ,,, | ,,, | ★ 40 ~60~ 80 | – | 30 ~50~ 70 | – |
стандартный шаг, Мелкий шаг, ★ первоочередная рекомендация, второстепенная рекомендация
Для жаропрочного сплава на основе никеля и титанового сплава рекомендуется обработка с СОЖ. Отрегулируйте скорость резания и скорость подачи в указанных выше пределах в соответствии с существующими условиями обработки. Для обрабатывающего центра, эквивалентного BT30, следует уменьшить скорость подачи до 25 % или менее от рекомендуемых значений. При работе в полный паз рекомендуется внутренний подвод СОЖ или центральная сквозная система СОЖ.
Рекомендация по применению / MFH mini
Мелкий шаг Стандартный шаг (ø16–22) Стандартный шаг (ø25–32)
0,3 0,6 0,8
1,0 1,0 1,0
0,8 1,2
0,5 0,5 0,5
0,5 1,0 1,5 0,5 1,0 1,5 0,5 1,0 1,5
fz (мм/зуб) fz (мм/зуб) fz (мм/зуб)
| MFH20-…-4T, MFH22-…-4T, MFH25-…-5T, MFH28-…- | MFH16-…-2T, MFH17-…-2T, MFH18-…-2T | MFH25-…-4T, MFH28-…-4T, MFH32- |
| 5T, MF32-…-6T | MFH20-…-3T, MFH22-…-3T | …-5T |
Для типа фрезы с Мелкий шагом используйте более щадящие режимы резания, чем для фрезы стандартного типа. Примечание для написания управляющей программы (программирование R)
| Форма | Фреза | Стружколом | γ Угол режущей кромки | Rp Программный радиус | K (мм) Необработанный припуск (недорез) | (°) Макс. угол стенки заготовки при контурной обработке |
| Rp K γ (°) (°) | MFH…-03-… | GM | 12° | 1,6 | 0,39 | 90° |