Каталог Kyocera фрезы MEC высокопроизводительные концевые и торцевые фрезы - страница 25
Навигация
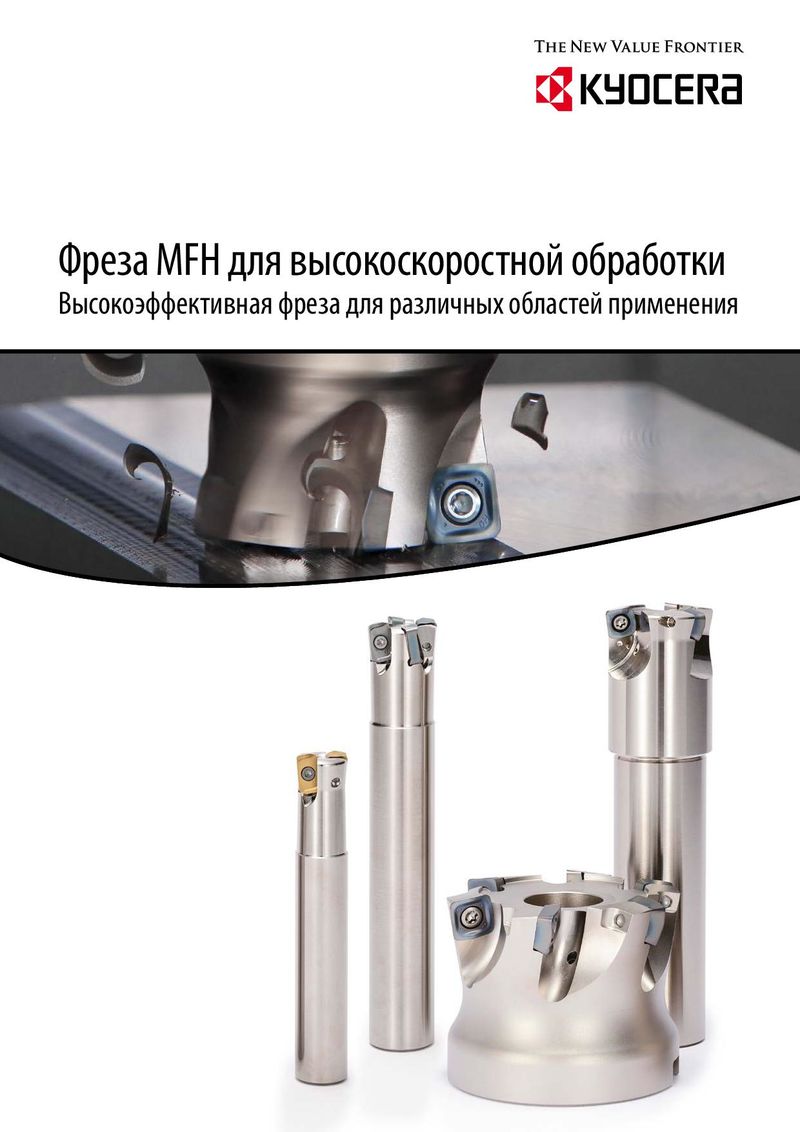 Каталог Kyocera фрезы MFH для высокоскоростной обработки
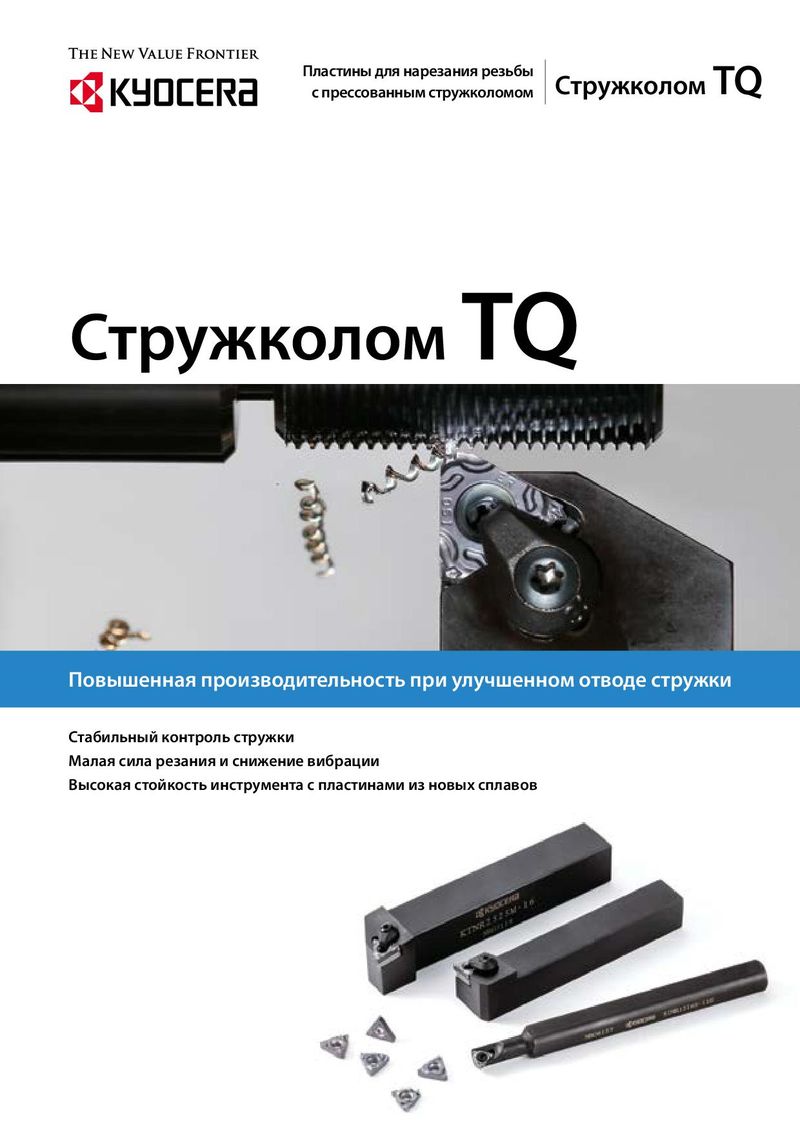 Каталог Kyocera пластины TQ для нарезания резьбы c прессованным стружколомом
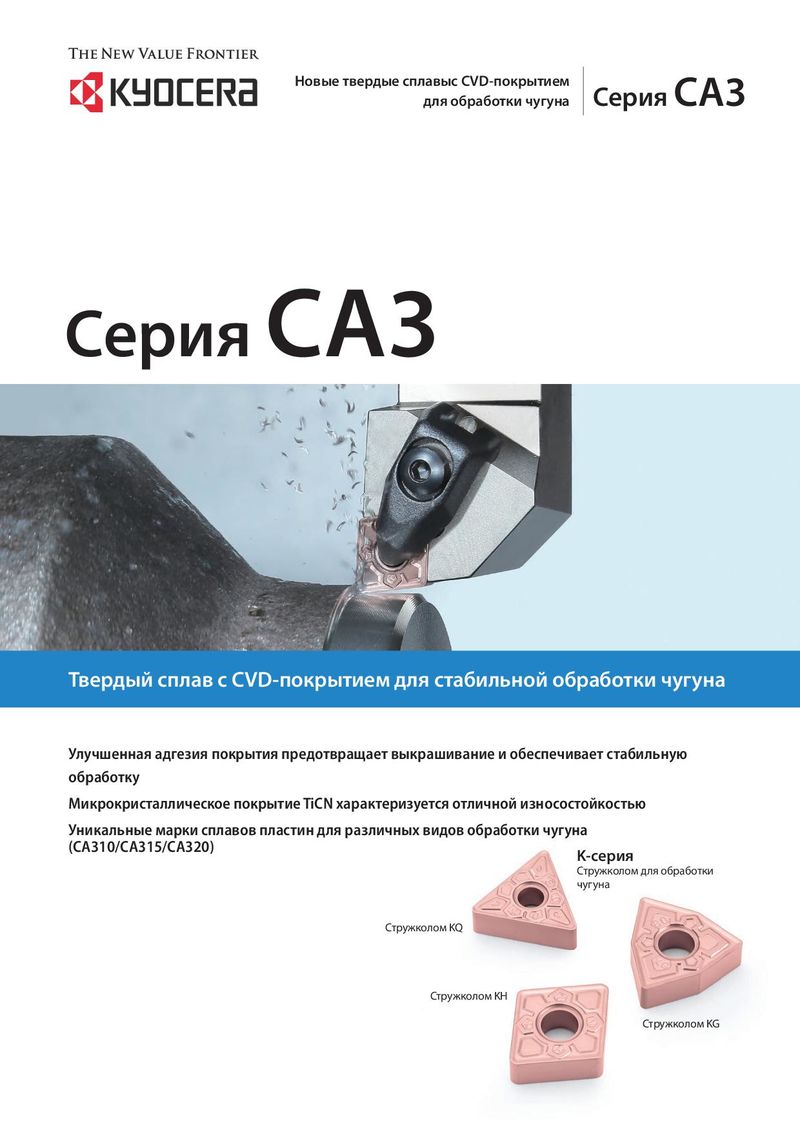 Каталог Kyocera пластины с CVD покрытием для обработки чугуна
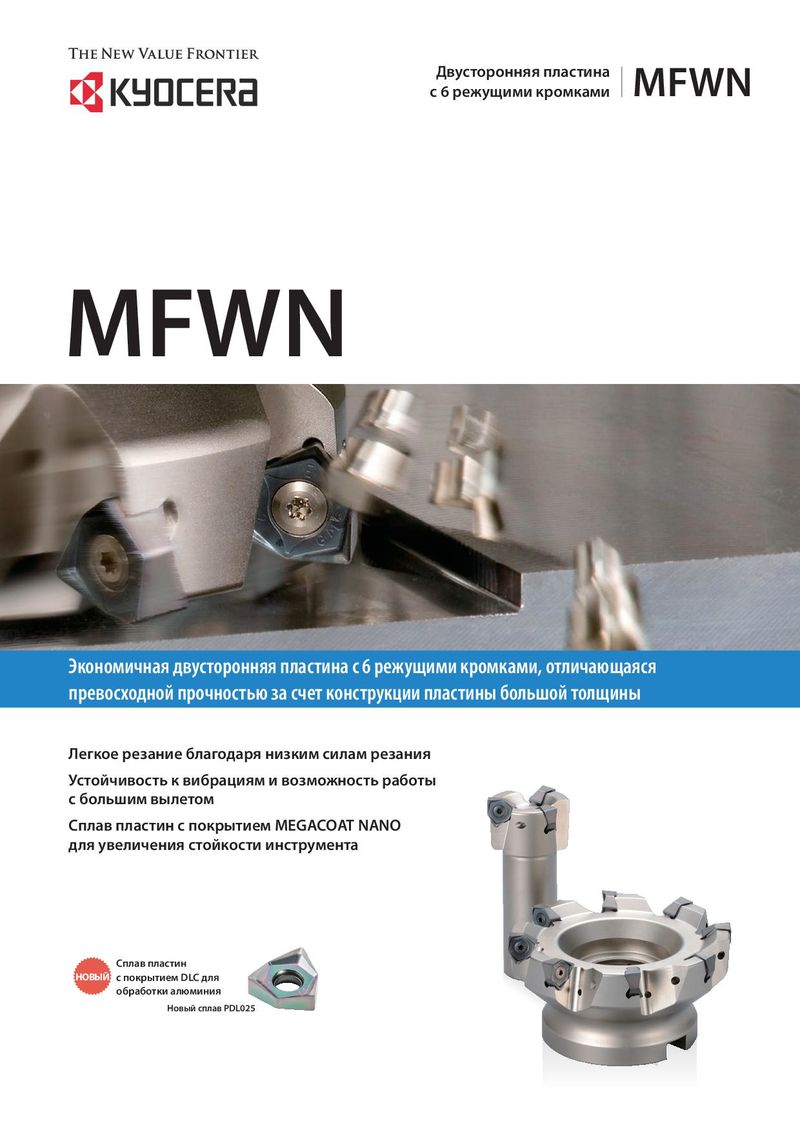 Каталог Kyocera пластины MFWN двухсторонние с шестью режущими кромками
 Каталог микроинструмента Kyocera 2015-2016
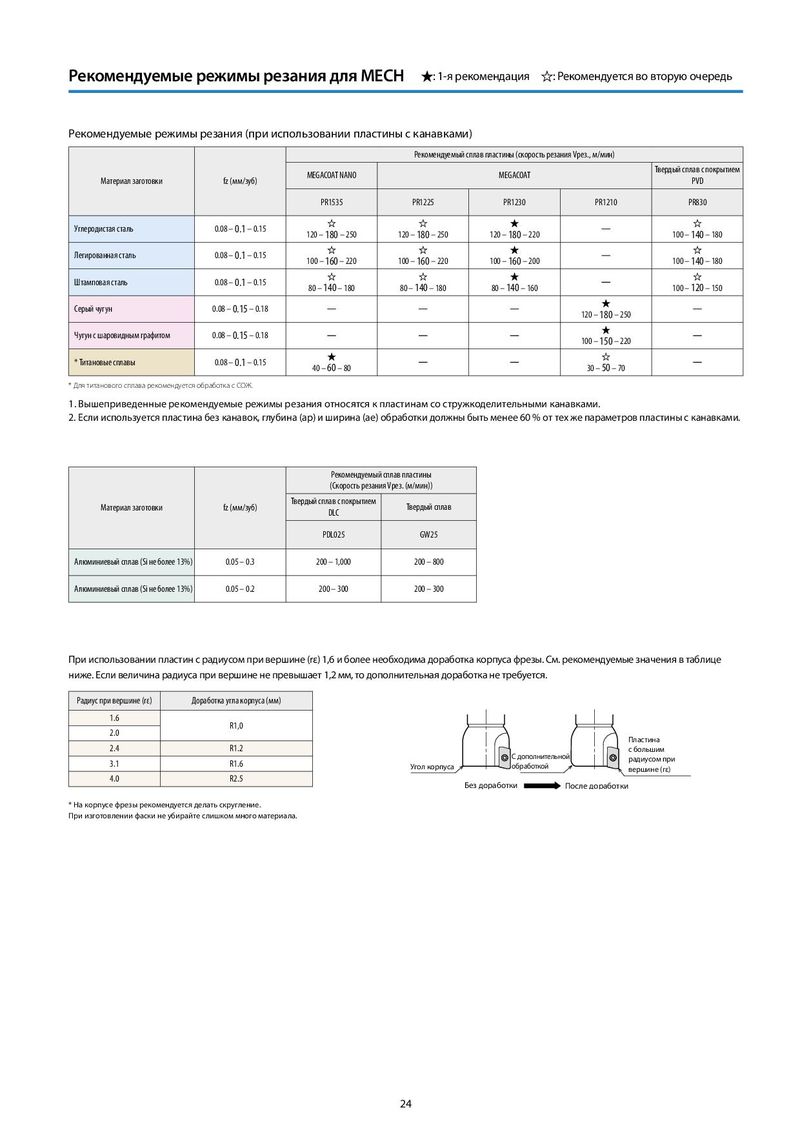
Рекомендуемые режимы резания для MECH : 1-я рекомендация : Рекомендуется во вторую очередь
Рекомендуемые режимы резания (при использовании пластины с канавками)
| Рекомендуемый с | плав пластины (скорость реза | ния Vрез., м/мин) | ||||
| Материал заготовки | fz (мм/зуб) | MEGACOAT NANO | MEGACOAT | Твердый сплав с покрытием PVD | ||
| PR1535 | PR1225 | PR1230 | PR1210 | PR830 | ||
| Углеродистая сталь | 0.08 –0.1– 0.15 | 120 –180– 250 | 120 –180– 250 | 120 –180– 220 | 100 –140– 180 | |
| Легированная сталь | 0.08 –0.1– 0.15 | 100 –160– 220 | 100 –160– 220 | 100 –160– 200 | 100 –140– 180 | |
| Штамповая сталь | 0.08 –0.1– 0.15 | 80 –140– 180 | 80 –140– 180 | 80 –140– 160 | 100 –120– 150 | |
| Серый чугун | 0.08 –0.15– 0.18 | 120 –180– 250 | ||||
| Чугун с шаровидным графитом | 0.08 –0.15– 0.18 | 100 –150– 220 | ||||
| Титановые сплавы | 0.08 –0.1– 0.15 | 40 –60– 80 | 30 –50– 70 |
- Для титанового сплава рекомендуется обработка с СОЖ.
1. Вышеприведенные рекомендуемые режимы резания относятся к пластинам со стружкоделительными канавками. 2. Если используется пластина без канавок, глубина (ap) и ширина (ae) обработки должны быть менее 60 % от тех же параметров пластины с канавками.
| Рекомендуемый спл (Скорость резания V | ав пластины рез. (м/мин)) | ||
| Материал заготовки | fz (мм/зуб) | Твердый сплав с покрытием DLC | Твердый сплав |
| PDL025 | GW25 | ||
| Алюминиевый сплав (Si не более 13%) | 0.05 – 0.3 | 200 – 1,000 | 200 – 800 |
| Алюминиевый сплав (Si не более 13%) | 0.05 – 0.2 | 200 – 300 | 200 – 300 |
При использовании пластин с радиусом при вершине (rε) 1,6 и более необходима доработка корпуса фрезы. См. рекомендуемые значения в таблице ниже. Если величина радиуса при вершине не превышает 1,2 мм, то дополнительная доработка не требуется.
| Радиус при вершине (rε) | Доработка угла корпуса (мм) | ||
| 1.6 | |||
| 2.0 2.4 | R1,0 R1.2 | Пластина с большим | |
| 3.1 | R1.6 | Угол корпуса С дополнительной обработкой | радиусом при вершине (rε) |
| 4.0 | R2.5 | После доработ Без доработки | ки |
- На корпусе фрезы рекомендуется делать скругление.
При изготовлении фаски не убирайте слишком много материала.