Каталог Kyocera фрезы MEC высокопроизводительные концевые и торцевые фрезы - страница 19
Навигация
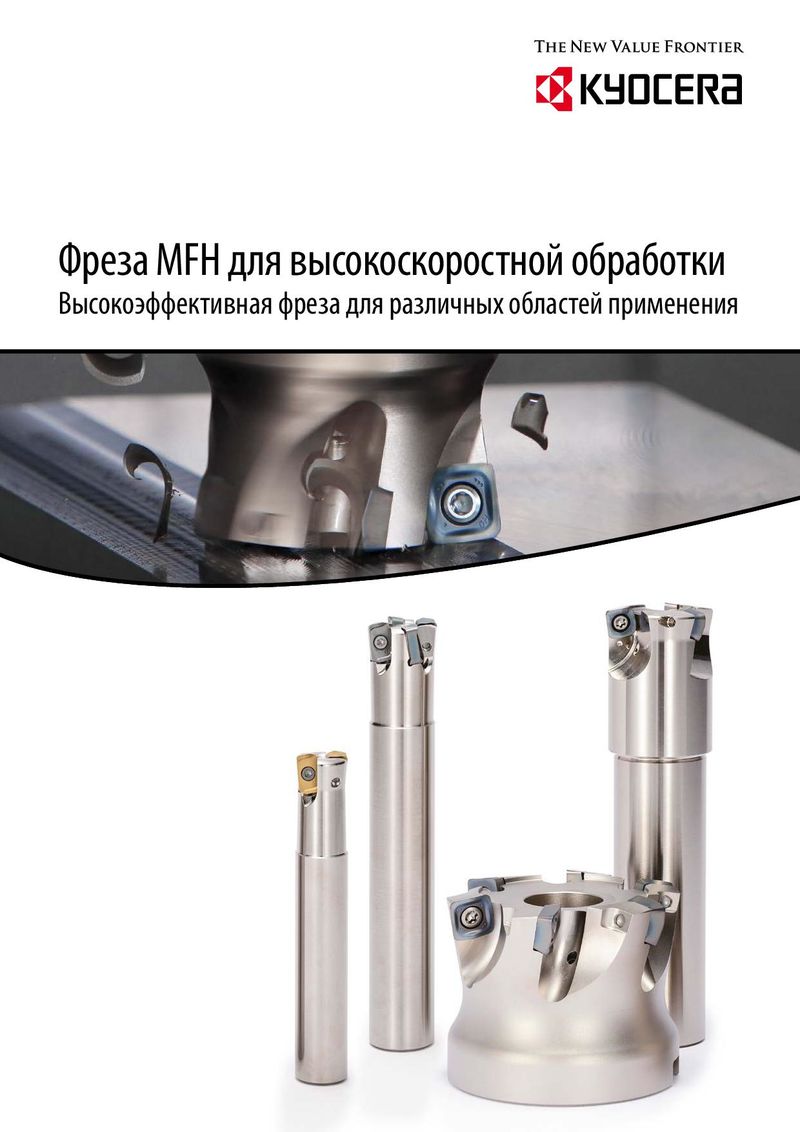 Каталог Kyocera фрезы MFH для высокоскоростной обработки
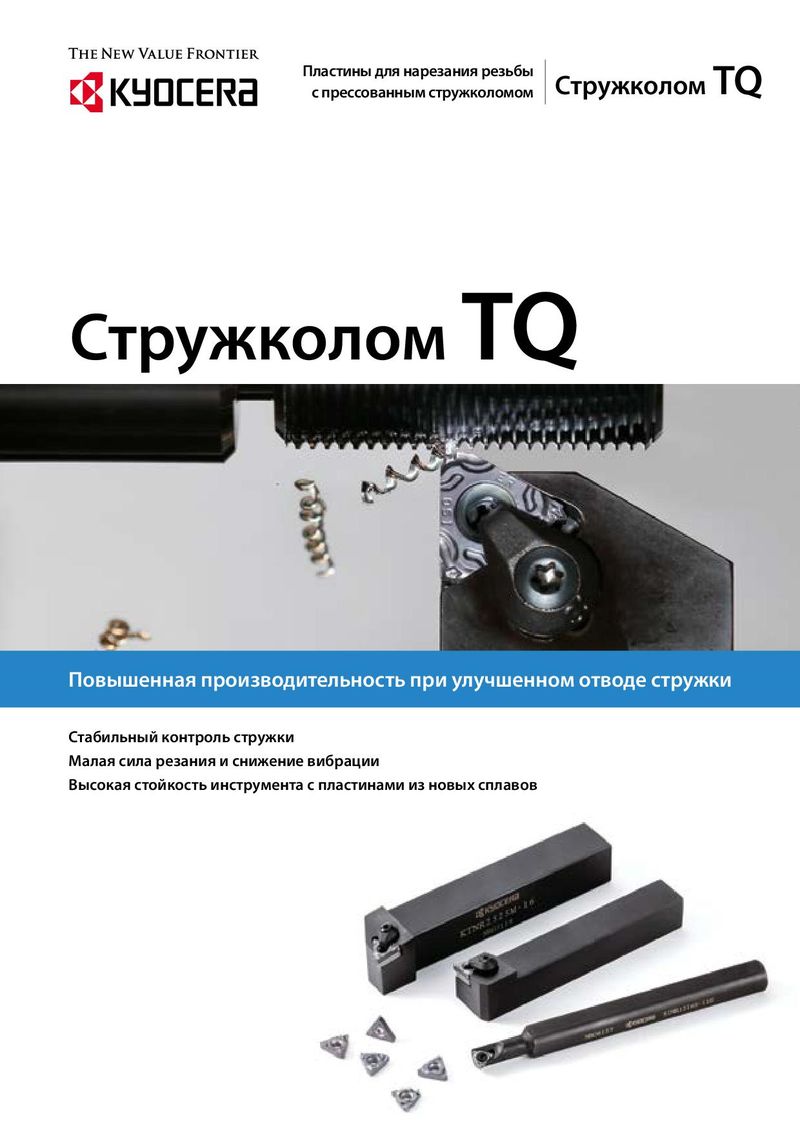 Каталог Kyocera пластины TQ для нарезания резьбы c прессованным стружколомом
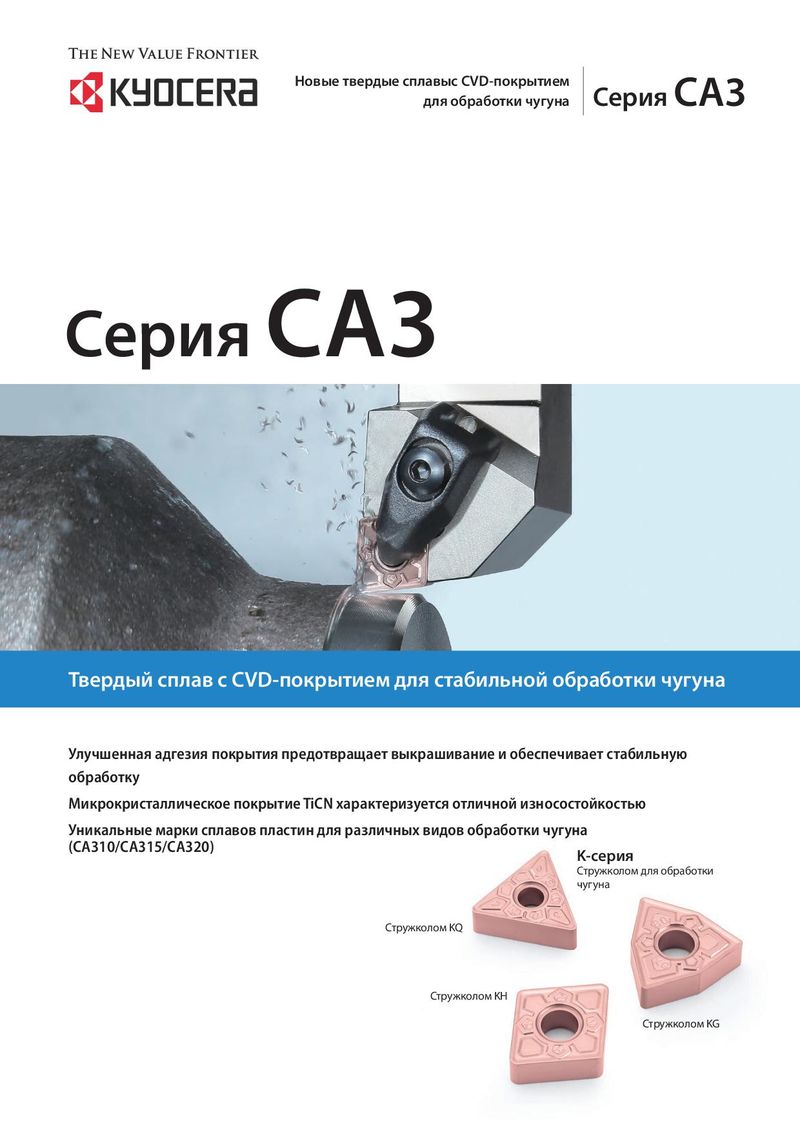 Каталог Kyocera пластины с CVD покрытием для обработки чугуна
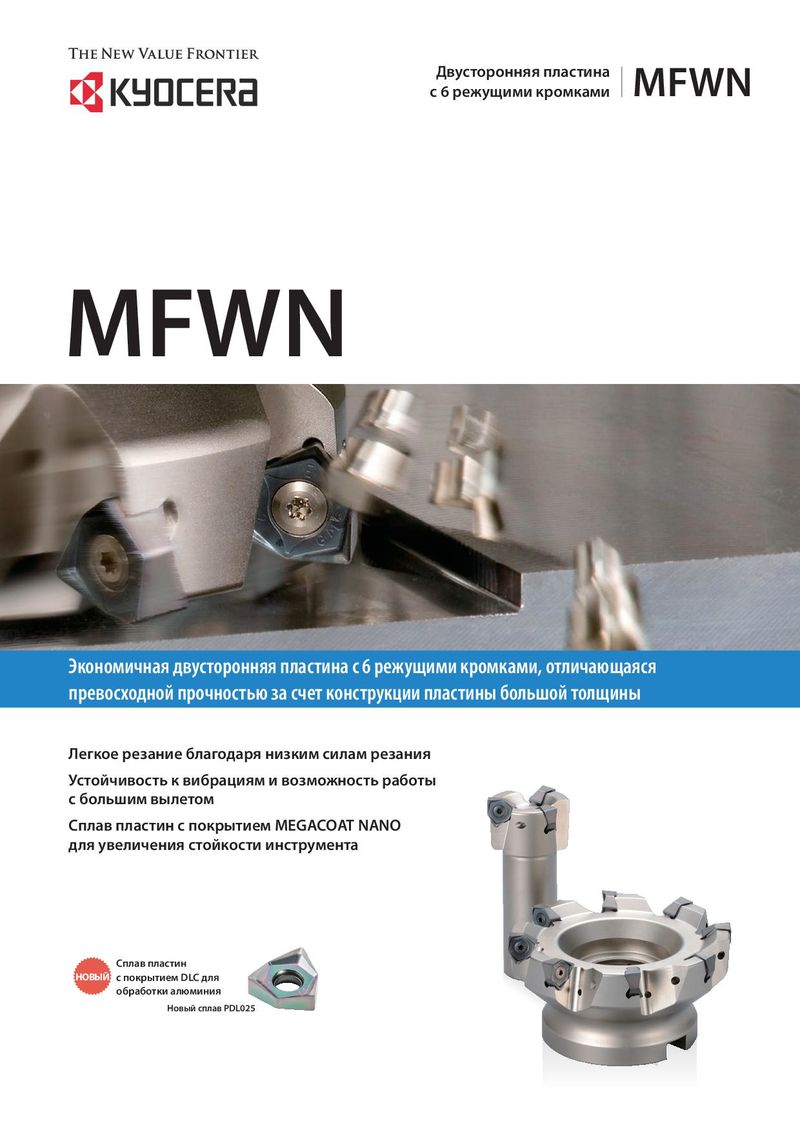 Каталог Kyocera пластины MFWN двухсторонние с шестью режущими кромками
 Каталог микроинструмента Kyocera 2015-2016
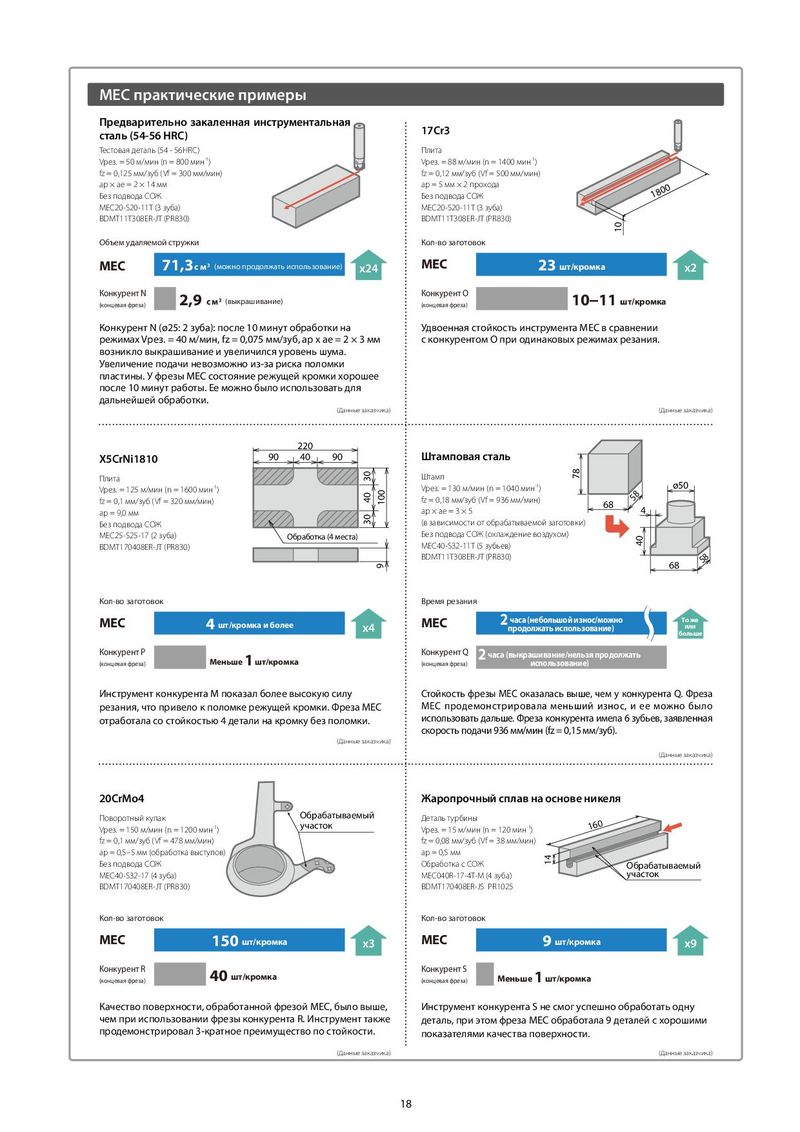
MEC практические примеры
Предварительно закаленная инструментальная
| сталь (54-56 HRC) | 17Cr3 |
| Тестовая деталь (54 - 56HRC) | Плита |
| Vрез. = 50 м/мин (n = 800 мин-1) | Vрез. = 88 м/мин (n = 1400 мин-1) |
| fz = 0,125 мм/зуб (Vf = 300 мм/мин) | fz = 0,12 мм/зуб (Vf = 500 мм/мин) |
| ap × ae = 2 × 14 мм | ap = 5 мм × 2 прохода |
| Без подвода СОЖ | 1800 Без подвода СОЖ |
| MEC20-S20-11T (3 зуба) | MEC20-S20-11T (3 зуба) |
| BDMT11T308ER-JT (PR830) | BDMT11T308ER-JT (PR830) |
| Объем удаляемой стружки | Кол-во заготовок |
| MEC | x2 23 71,3 MEC |
с м 3 (можно продолжать использование) x24 шт/кромка
Конкурент N 2,9 Конкурент O 10−11
с м 3 (выкрашивание) шт/кромка (концевая фреза) (концевая фреза) Конкурент N (ø25: 2 зуба): после 10 минут обработки на Удвоенная стойкость инструмента MEC в сравнении режимах Vрез. = 40 м/мин, fz = 0,075 мм/зуб, ap x ae = 2 × 3 мм с конкурентом О при одинаковых режимах резания.
возникло выкрашивание и увеличился уровень шума. Увеличение подачи невозможно из-за риска поломки пластины. У фрезы MEC состояние режущей кромки хорошее после 10 минут работы. Ее можно было использовать для дальнейшей обработки. (Данные заказчика) (Данные заказчика)
220
X5CrNi1810 90 40 90 Штамповая сталь
Плита Штамп Vрез. = 130 м/мин (n = 1040 мин-1) ø50 Vрез. = 125 м/мин (n = 1600 мин-1) fz = 0,18 мм/зуб (Vf = 936 мм/мин) 58
fz = 0,1 мм/зуб (Vf = 320 мм/мин) 68
| ap = 9,0 мм | ap × ae = 3 × 5 | 4 | |
| Без подвода СОЖ | (в зависимости от обрабатываемой заготовки) | ||
| MEC25-S25-17 (2 зуба) | Обработка (4 места) | Без подвода СОЖ (охлаждение воздухом) |
BDMT170408ER-JT (PR830) MEC40-S32-11T (5 зубьев) BDMT11T308ER-JT (PR830) 58 68
Кол-во заготовок Время резания
| MEC | 4 | MEC | 2 | |
| часа (небольшой износ/можно | То же |
| шт/кромка и более | x4 | продолжать использование) | или |
| больше |
Конкурент P 1 Конкурент Q 2 часа (выкрашивание/нельзя продолжать
| использование) шт/кромка Меньше | |
| (концевая фреза) | (концевая фреза) |
| Инструмент конкурента M показал более высокую силу | Стойкость фрезы MEC оказалась выше, чем у конкурента Q. Фреза |
| резания, что привело к поломке режущей кромки. Фреза MEC | MEC продемонстрировала меньший износ, и ее можно было |
| отработала со стойкостью 4 детали на кромку без поломки. | использовать дальше. Фреза конкурента имела 6 зубьев, заявленная |
| скорость подачи 936 мм/мин (fz = 0,15 мм/зуб). | |
| (Данные заказчика) | |
| (Данные заказчика) | |
| 20CrMo4 | Жаропрочный сплав на основе никеля |
| Обрабатываемый | |
| Поворотный кулак | Деталь турбины |
| 160 участок | |
| Vрез. = 150 м/мин (n = 1200 мин-1) | Vрез. = 15 м/мин (n = 120 мин-1) |
| fz = 0,1 мм/зуб (Vf = 478 мм/мин) | fz = 0,08 мм/зуб (Vf = 38 мм/мин) |
| ap = 0,5–5 мм (обработка выступов) | ap = 0,5 мм |
| Без подвода СОЖ | Обработка с СОЖ | Обрабатываемый |
| MEC40-S32-17 (4 зуба) | MEC040R-17-4T-M (4 зуба) | участок |
BDMT170408ER-JT (PR830) BDMT170408ER-JS PR1025
Кол-во заготовок Кол-во заготовок
MEC 150 MEC 9
шт/кромка 1.5x3倍 шт/кромка x9
Конкурент R 40 Конкурент S 1
| шт/кромка | Меньше | шт/кромка | ||
| (концевая фреза) | (концевая фреза) | |||
| Качество поверхности, обработанной фрезой MEC, было выше, | Инструмент конкурента S не смог успешно обработать одну | |||
| чем при использовании фрезы конкурента R. Инструмент также | деталь, при этом фреза MEC обработала 9 деталей с хорошими | |||
| продемонстрировал 3-кратное преимущество по стойкости. | показателями качества поверхности. |
(Данные заказчика) (Данные заказчика)