Каталог Kyocera фрезы MEC высокопроизводительные концевые и торцевые фрезы - страница 14
Навигация
 Каталог Kyocera фрезы MFH для высокоскоростной обработки
 Каталог Kyocera пластины TQ для нарезания резьбы c прессованным стружколомом
 Каталог Kyocera пластины с CVD покрытием для обработки чугуна
 Каталог Kyocera пластины MFWN двухсторонние с шестью режущими кромками
 Каталог микроинструмента Kyocera 2015-2016
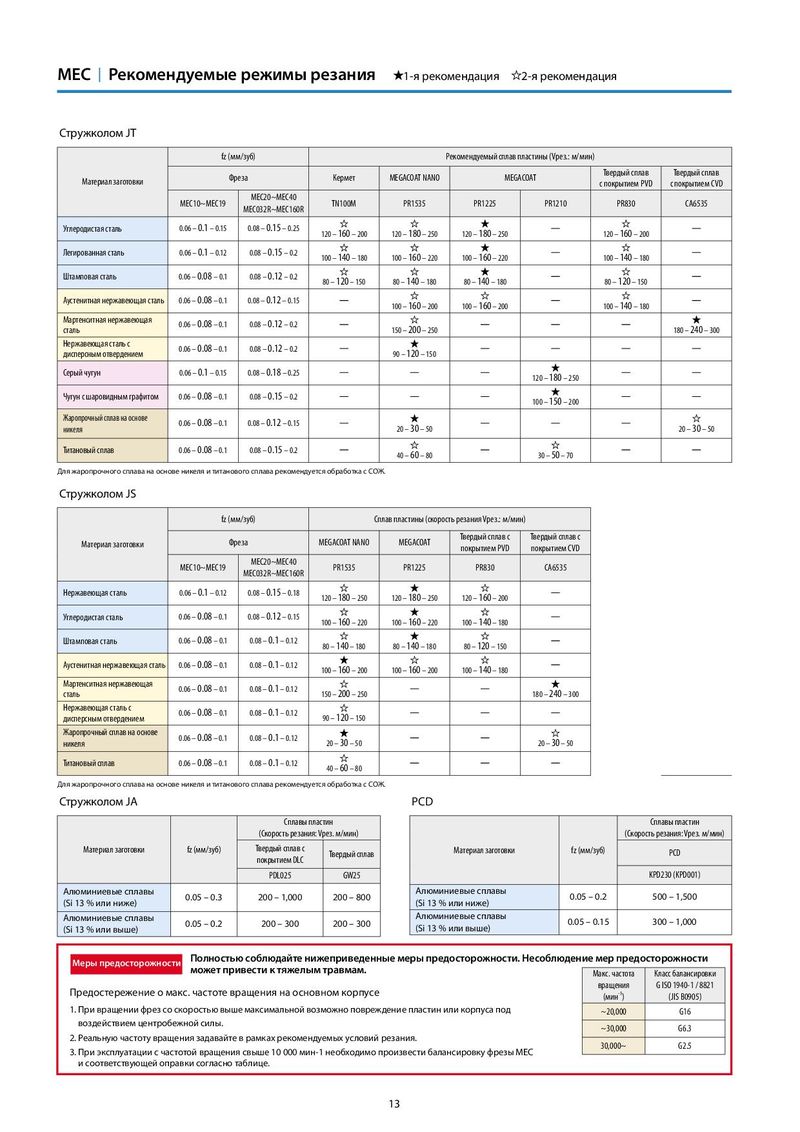
MEC Рекомендуемые режимы резания 1-я рекомендация 2-я рекомендация
Стружколом JT
| fz (м | м/зуб) | Ре | комендуемый сплав п | ластины (Vрез.: м/мин | ) | |||
| Материал заготовки | Фр | еза | Кермет | MEGACOAT NANO | MEGA | COAT | Твердый сплав с покрытием PVD | Твердый сплав с покрытием CVD |
| MEC10~MEC19 | MEC20~MEC40 MEC032R~MEC160R | TN100M | PR1535 | PR1225 | PR1210 | PR830 | CA6535 | |
| Углеродистая сталь | 0.06 –0.1– 0.15 | 0.08 –0.15– 0.25 | 120 –160– 200 | 120 –180– 250 | 120 –180– 250 | 120 –160– 200 | ||
| Легированная сталь | 0.06 –0.1– 0.12 | 0.08 –0.15– 0.2 | 100 –140– 180 | 100 –160– 220 | 100 –160– 220 | 100 –140– 180 | ||
| Штамповая сталь | 0.06 –0.08– 0.1 | 0.08 –0.12– 0.2 | 80 –120– 150 | 80 –140– 180 | 80 –140– 180 | 80 –120– 150 | ||
| Аустенитная нержавеющая сталь | 0.06 –0.08– 0.1 | 0.08 –0.12– 0.15 | 100 –160– 200 | 100 –160– 200 | 100 –140– 180 | |||
| Мартенситная нержавеющая сталь | 0.06 –0.08– 0.1 | 0.08 –0.12– 0.2 | 150 –200– 250 | 180 –240– 300 | ||||
| Нержавеющая сталь с дисперсным отвердением | 0.06 –0.08– 0.1 | 0.08 –0.12– 0.2 | 90 –120– 150 | |||||
| Серый чугун | 0.06 –0.1– 0.15 | 0.08 –0.18– 0.25 | 120 –180– 250 | |||||
| Чугун с шаровидным графитом | 0.06 –0.08– 0.1 | 0.08 –0.15– 0.2 | 100 –150– 200 | |||||
| Жаропрочный сплав на основе никеля | 0.06 –0.08– 0.1 | 0.08 –0.12– 0.15 | 20 –30– 50 | 20 –30– 50 | ||||
| Титановый сплав | 0.06 –0.08– 0.1 | 0.08 –0.15– 0.2 | 40 –60– 80 | 30 –50– 70 |
Для жаропрочного сплава на основе никеля и титанового сплава рекомендуется обработка с СОЖ.
Стружколом JS
| fz (м | м/зуб) | Сп | лав пластины (скорост | ь резания Vрез.: м/ми | н) | |
| Материал заготовки | Фр | еза | MEGACOAT NANO | MEGACOAT | Твердый сплав с покрытием PVD | Твердый сплав с покрытием CVD |
| MEC10~MEC19 | MEC20~MEC40 MEC032R~MEC160R | PR1535 | PR1225 | PR830 | CA6535 | |
| Нержавеющая сталь | 0.06 –0.1– 0.12 | 0.08 –0.15– 0.18 | 120 –180– 250 | 120 –180– 250 | 120 –160– 200 | |
| Углеродистая сталь | 0.06 –0.08– 0.1 | 0.08 –0.12– 0.15 | 100 –160– 220 | 100 –160– 220 | 100 –140– 180 | |
| Штамповая сталь | 0.06 –0.08– 0.1 | 0.08 –0.1– 0.12 | 80 –140– 180 | 80 –140– 180 | 80 –120– 150 | |
| Аустенитная нержавеющая сталь | 0.06 –0.08– 0.1 | 0.08 –0.1– 0.12 | 100 –160– 200 | 100 –160– 200 | 100 –140– 180 | |
| Мартенситная нержавеющая сталь | 0.06 –0.08– 0.1 | 0.08 –0.1– 0.12 | 150 –200– 250 | 180 –240– 300 | ||
| Нержавеющая сталь с дисперсным отвердением | 0.06 –0.08– 0.1 | 0.08 –0.1– 0.12 | 90 –120– 150 | |||
| Жаропрочный сплав на основе никеля | 0.06 –0.08– 0.1 | 0.08 –0.1– 0.12 | 20 –30– 50 | 20 –30– 50 | ||
| Титановый сплав | 0.06 –0.08– 0.1 | 0.08 –0.1– 0.12 | 40 –60– 80 |
Для жаропрочного сплава на основе никеля и титанового сплава рекомендуется обработка с СОЖ.
Стружколом JA PCD
| Сплавы пла (Скоростьрезания: V | стин рез. м/мин) | Сплавы пластин (Скоростьрезания: Vрез. м/мин) | ||||
| Материал заготовки | fz (мм/зуб) | Твердый сплав с покрытием DLC | Твердый сплав | Материал заготовки | fz (мм/зуб) | PCD |
| PDL025 | GW25 | KPD230 (KPD001) | ||||
| Алюминиевые сплавы (Si 13 % или ниже) | 0.05 – 0.3 | 200 – 1,000 | 200 – 800 | Алюминиевые сплавы (Si 13 % или ниже) | 0.05 – 0.2 | 500 – 1,500 |
| Алюминиевые сплавы (Si 13 % или выше) | 0.05 – 0.2 | 200 – 300 | 200 – 300 | Алюминиевые сплавы (Si 13 % или выше) | 0.05 – 0.15 | 300 – 1,000 |
| Полностью соблюдайте нижеприведенные меры предосторожности. Несоб может привести к тяжелым травмам. Предостережение о макс. частоте вращения на основном корпусе Меры предосторожности | людение мер предо Макс. частота вращения (мин -1) | сторожности Класс балансировки G ISO 1940-1 / 8821 (JIS B0905) |
| 1. При вращении фрез со скоростью выше максимальной возможно повреждение пластин или корпуса под | ~20,000 | G16 |
| воздействием центробежной силы. | ~30,000 | G6.3 |
| 2. Реальную частоту вращения задавайте в рамках рекомендуемых условий резания. | 30,000~ | G2.5 |
3. При эксплуатации с частотой вращения свыше 10 000 мин-1 необходимо произвести балансировку фрезы MEC и соответствующей оправки согласно таблице.