Основной каталог Kennametal вращающиеся инструменты 2018 - страница 449
Навигация
 Каталог Kennametal инновации 2021.1
 Монолитные концевые фрезы Kennametal 2024
 Сменные фрезерные пластины сплавов KCK20B и KCKP10 Kennametal 2024
 Оптимальный выбор Kennametal 2025 - 2026
 Пластины с геометрией FV для токарной обработки Kennametal 2023
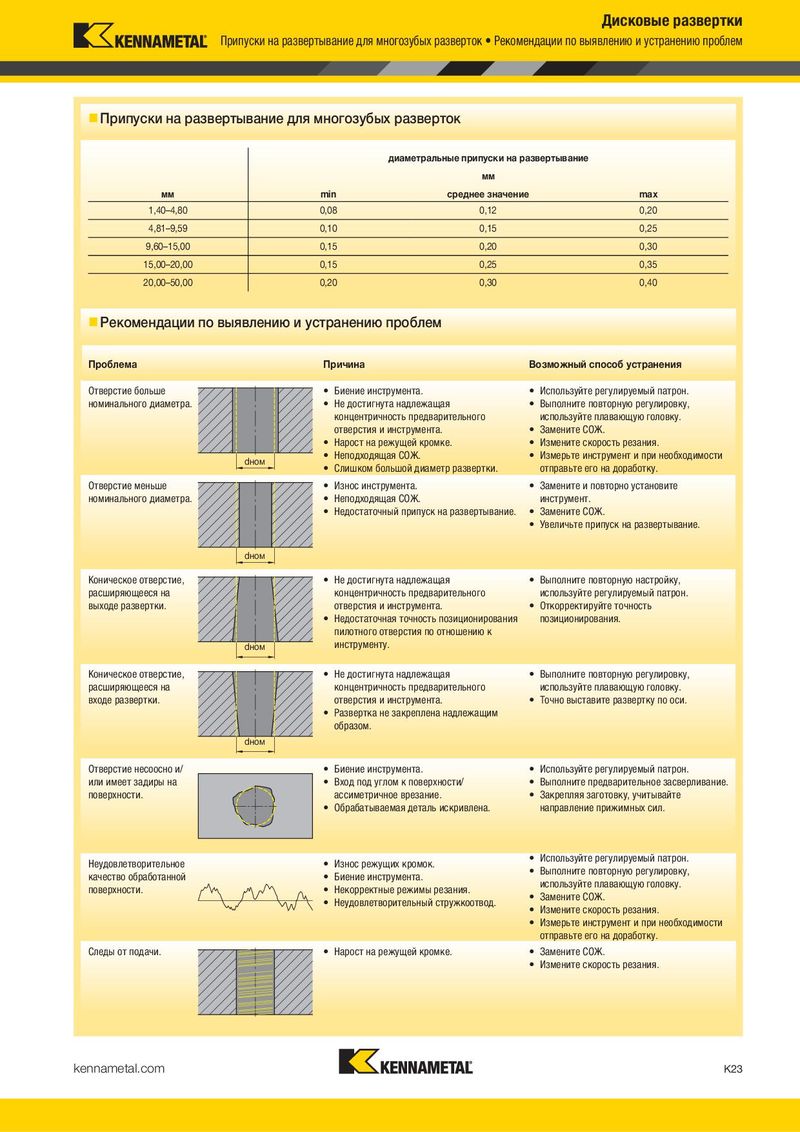
Чистовая обработка отверстий Развертки Дисковые развертки
Рекомендации по применению Припуски на развертывание для многозубых разверток Рекомендации по выявлению и устранению проблем
RMR Метрическая система
Припуски на развертывание для многозубых разверток
KCU05 Метрическая система Скорость резания — vc Рекомендуемая подача на зуб диаметральные припуски на развертывание Диаметр
| Скорость резания, vc (м/мин) | инструмента | 14,00–19,99mm | 20,00–32,00mm | мм | |
| (мм) |
| Группа | мм | min | среднее значение | max | |
| мате- | Начальное |
| риала | min | значение | max | Подача на зуб | min | max | min | max | 1,40–4,80 | 0,08 | 0,12 | 0,20 |
| 1 | 90 | 120 | 155 | мм/зуб | 0,10 | 0,22 | 0,10 | 0,25 | 4,81–9,59 | 0,10 | 0,15 | 0,25 |
| 2 | 90 | 120 | 155 | мм/зуб | 0,10 | 0,22 | 0,10 | 0,25 | ||||
| 9,60–15,00 | 0,15 | 0,20 | 0,30 | |||||||||
| 3 | 75 | 100 | 130 | мм/зуб | 0,10 | 0,22 | 0,10 | 0,25 | ||||
| P | 15,00–20,00 | 0,15 | 0,25 | 0,35 | ||||||||
| 4 | 50 | 80 | 105 | мм/зуб | 0,10 | 0,22 | 0,10 | 0,25 | ||||
| 20,00–50,00 | 0,20 | 0,30 | 0,40 | |||||||||
| 5 | 30 | 40 | 60 | мм/зуб | 0,10 | 0,22 | 0,10 | 0,25 | ||||
| 6 | 30 | 40 | 60 | мм/зуб | 0,08 | 0,20 | 0,08 | 0,22 |
| диаметральные припуски на развертывани | е | ||
| мм | |||
| мм | min | среднее значение | max |
| 1,40–4,80 | 0,08 | 0,12 | 0,20 |
| 4,81–9,59 | 0,10 | 0,15 | 0,25 |
| 9,60–15,00 | 0,15 | 0,20 | 0,30 |
| 15,00–20,00 | 0,15 | 0,25 | 0,35 |
| 20,00–50,00 | 0,20 | 0,30 | 0,40 |
1 20
- Увеличьте припуск на развертывание.
прямая канавка винтовая канавка прямая канавка винтовая канавка
| KT6215 | KT6215 | K605 | KC6305 | Метрическая система | |||
| Скорость резания — vc | Рекомендуемая подача на зуб | ||||||
| Диаметр | |||||||
| Скорость резания, vc (м/мин) | инструмента | 20,00–32,00mm 14,00–19,99mm | |||||
| (мм) | |||||||
| Группа | |||||||
| мате- | Начальное | Начальное | Начальное | Начальное | Подача на |
| риала | min | значение | max | min | значение | max | min | значение | max | min | значение | max | зуб | min | max | min | max | |
| 1 | 150 | 180 | 210 | 180 | 210 | 240 | 40 | 60 | 70 | 90 | 120 | 155 | мм/зуб | 0,10 | 0,22 | 0,10 | 0,25 | |
| 2 | 150 | 180 | 210 | 180 | 210 | 240 | 40 | 60 | 70 | 90 | 120 | 155 | мм/зуб | 0,10 | 0,22 | 0,10 | 0,25 | |
| 3 | 130 | 160 | 180 | 150 | 180 | 210 | 30 | 40 | 50 | 75 | 100 | 130 | мм/зуб | 0,10 | 0,22 | 0,10 | 0,25 | |
| P | ||||||||||||||||||
| 4 | 100 | 130 | 150 | 120 | 150 | 170 | 25 | 40 | 45 | 50 | 80 | 105 | мм/зуб | 0,10 | 0,22 | 0,10 | 0,25 | |
| 5 | 80 | 100 | 120 | 100 | 130 | 150 | 10 | 20 | 30 | 30 | 40 | 55 | мм/зуб | 0,08 | 0,20 | 0,08 | 0,22 | |
| 6 | 80 | 100 | 120 | 100 | 130 | 150 | 10 | 20 | 30 | 30 | 40 | 55 | мм/зуб | 0,08 | 0,20 | 0,08 | 0,22 | |
| – | – | – | – | 8 | 15 | 15 | 28 | мм/зуб | 0,08 | 0,18 | 0,08 | 0,20 | ||||||
| 1 | – | – | 10 | 20 | ||||||||||||||
| M | 2 | – | – | – | – | – | – | 8 | 10 | 15 | 15 | 20 | 28 | мм/зуб | 0,08 | 0,18 | 0,08 | 0,20 |
| 3 | – | – | – | – | – | – | 8 | 10 | 15 | 15 | 20 | 28 | мм/зуб | 0,08 | 0,18 | 0,08 | 0,20 | |
| 1 | 150 | 180 | 200 | 180 | 210 | 240 | 30 | 50 | 60 | 80 | 110 | 130 | мм/зуб | 0,10 | 0,22 | 0,10 | 0,25 | |
| K | 2 | 130 | 160 | 180 | 150 | 180 | 210 | 25 | 40 | 45 | 65 | 90 | 110 | мм/зуб | 0,10 | 0,22 | 0,10 | 0,25 |
| 3 | 100 | 130 | 160 | 120 | 150 | 170 | 20 | 30 | 40 | 50 | 70 | 90 | мм/зуб | 0,10 | 0,20 | 0,10 | 0,22 | |
| – | – | – | – | 110 | 195 | – | – | мм/зуб | 0,10 | 0,30 | 0,10 | 0,30 | ||||||
| 1 | – | – | 150 | – | ||||||||||||||
| 2 | – | – | – | – | – | – | 110 | 150 | 195 | – | – | – | мм/зуб | 0,10 | 0,30 | 0,10 | 0,30 | |
| N | 3 | – | – | – | – | – | – | 110 | 150 | 195 | – | – | – | мм/зуб | 0,10 | 0,30 | 0,10 | 0,30 |
| 4 | – | – | – | – | – | – | 110 | 150 | 195 | – | – | – | мм/зуб | 0,10 | 0,30 | 0,10 | 0,30 | |
| 5 | – | – | – | – | – | – | 105 | 140 | 180 | – | – | – | мм/зуб | 0,10 | 0,30 | 0,10 | 0,30 | |
| 1 | – | – | – | – | – | – | 8 | 10 | 15 | 15 | 20 | 28 | мм/зуб | 0,10 | 0,18 | 0,10 | 0,20 | |
| 2 | – | – | – | – | – | – | 8 | 10 | 15 | 15 | 20 | 28 | мм/зуб | 0,10 | 0,18 | 0,10 | 0,20 | |
| S | ||||||||||||||||||
| 3 | – | – | – | – | – | – | 15 | 20 | 30 | 20 | 30 | 40 | мм/зуб | 0,10 | 0,20 | 0,10 | 0,20 | |
| 4 | – | – | – | – | – | – | 15 | 20 | 30 | 20 | 30 | 40 | мм/зуб | 0,10 | 0,20 | 0,10 | 0,20 |
| Коническое отверстие, | • Не достигнута надлежащая | • Выполните повторную настройку, |
| расширяющееся на | концентричность предварительного | используйте регулируемый патрон. |
| выходе развертки. | отверстия и инструмента. | • Откорректируйте точность |
- Недостаточная точность позиционирования позиционирования. пилотного отверстия по отношению к
dном инструменту.
| Коническое отверстие, | • Не достигнута надлежащая | • Выполните повторную регулировку, |
| расширяющееся на | концентричность предварительного | используйте плавающую головку. |
| входе развертки. | отверстия и инструмента. | • Точно выставите развертку по оси. |
- Развертка не закреплена надлежащим образом.
dном
| Отверстие несоосно и/ | • Биение инструмента. | • Используйте регулируемый патрон. |
| или имеет задиры на | • Вход под углом к поверхности/ | • Выполните предварительное засверливание. |
| поверхности. | ассиметричное врезание. | • Закрепляя заготовку, учитывайте |
- Обрабатываемая деталь искривлена. направление прижимных сил.
- Используйте регулируемый патрон.
Неудовлетворительное Износ режущих кромок.
- Выполните повторную регулировку,
качество обработанной Биение инструмента. используйте плавающую головку. поверхности. Некорректные режимы резания.
- Замените СОЖ.
- Неудовлетворительный стружкоотвод.
- Измените скорость резания.
- Измерьте инструмент и при необходимости отправьте его на доработку.
Следы от подачи. Нарост на режущей кромке. Замените СОЖ.
- Измените скорость резания.