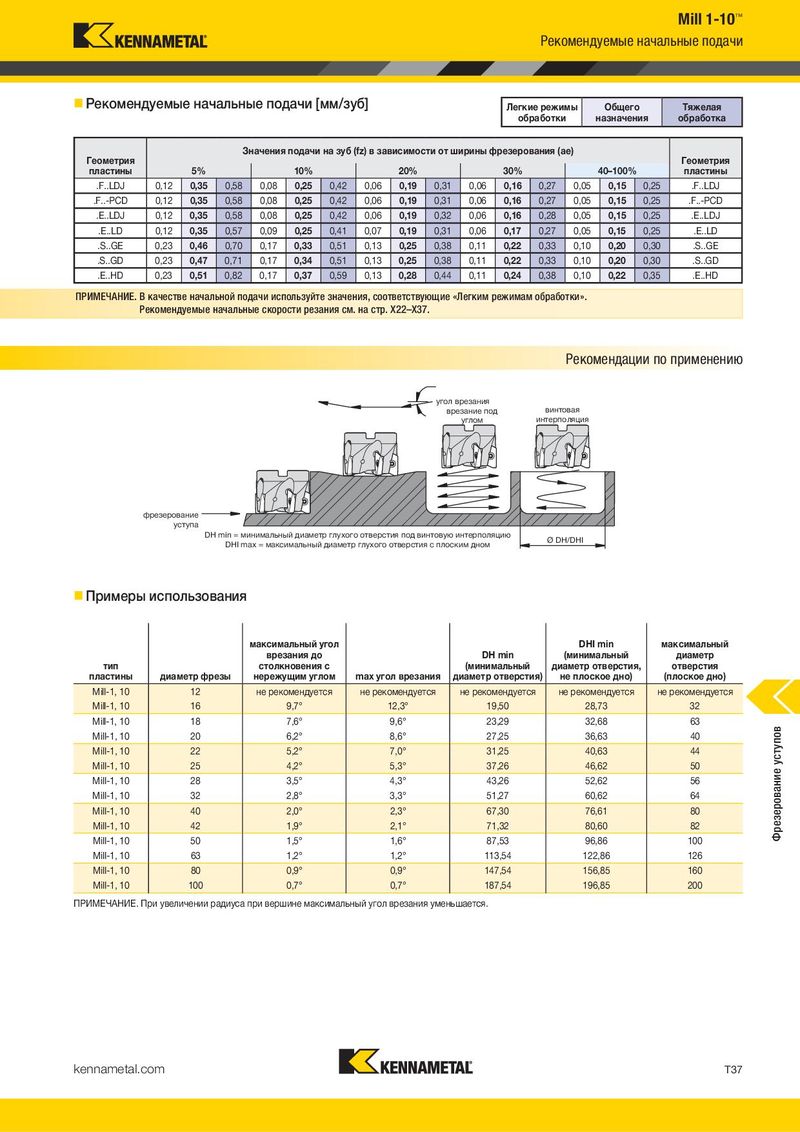
Сменные режущие пластины Рекомендуемые начальные подачи
- Черновая и получистовая обработка. Рекомендуемые начальные подачи [мм/зуб]
| Легкие режимы | | Общего | Тяжелая |
| • Средние подачи. | | обработки | назначения | обработка |
- PSTS — прецизионно спрессованные и спеченные в размер. P
M Значения подачи на зуб (fz) в зависимости от ширины фрезерования (ae)
| • Ap1 max = 10 мм. | | | Геометрия | Геометрия |
| лучший выбор | K | | |
| | пластины | | 5% | | | 10% | | | 20% | | | 30% | | | 40–100% | | пластины |
| альтернативный выбор | N | | | | | | | | | | | | | | | | | |
| | .F..LDJ | 0,12 | 0,35 | 0,58 | 0,08 | 0,25 | 0,42 | 0,06 | 0,19 | 0,31 | 0,06 | 0,16 | 0,27 | 0,05 | 0,15 | 0,25 | .F..LDJ |
| S | | | | | | | | | | | | | | | | | |
| | .F..-PCD | 0,12 | 0,35 | 0,58 | 0,08 | 0,25 | 0,42 | 0,06 | 0,19 | 0,31 | 0,06 | 0,16 | 0,27 | 0,05 | 0,15 | 0,25 | .F..-PCD |
| екомен | дуемы | е нач | альн | е по | ачи [ | ммз | ] | | | | Легки об | е режим работки | ы | Общег назначе | о ния | Тяжелая обработка |
| Геометрия пластины | | 5% | З | начения | подачи 10% | на зуб | (fz) в за | висимос 20% | ти от ш | ирины ф | резеро 30% | вания (a | e) | 40–100% | | Геометрия пластины |
| .F..LDJ | 0,12 | 0,35 | 0,58 | 0,08 | 0,25 | 0,42 | 0,06 | 0,19 | 0,31 | 0,06 | 0,16 | 0,27 | 0,05 | 0,15 | 0,25 | .F..LDJ |
| .F..-PCD | 0,12 | 0,35 | 0,58 | 0,08 | 0,25 | 0,42 | 0,06 | 0,19 | 0,31 | 0,06 | 0,16 | 0,27 | 0,05 | 0,15 | 0,25 | .F..-PCD |
| .E..LDJ | 0,12 | 0,35 | 0,58 | 0,08 | 0,25 | 0,42 | 0,06 | 0,19 | 0,32 | 0,06 | 0,16 | 0,28 | 0,05 | 0,15 | 0,25 | .E..LDJ |
| .E..LD | 0,12 | 0,35 | 0,57 | 0,09 | 0,25 | 0,41 | 0,07 | 0,19 | 0,31 | 0,06 | 0,17 | 0,27 | 0,05 | 0,15 | 0,25 | .E..LD |
| .S..GE | 0,23 | 0,46 | 0,70 | 0,17 | 0,33 | 0,51 | 0,13 | 0,25 | 0,38 | 0,11 | 0,22 | 0,33 | 0,10 | 0,20 | 0,30 | .S..GE |
| .S..GD | 0,23 | 0,47 | 0,71 | 0,17 | 0,34 | 0,51 | 0,13 | 0,25 | 0,38 | 0,11 | 0,22 | 0,33 | 0,10 | 0,20 | 0,30 | .S..GD |
| .E..HD | 0,23 | 0,51 | 0,82 | 0,17 | 0,37 | 0,59 | 0,13 | 0,28 | 0,44 | 0,11 | 0,24 | 0,38 | 0,10 | 0,22 | 0,35 | .E..HD |
| EDPT-S.GE | EDPT-S.GE | Примеры использования |
| EDPT-S.GE | | |
число максимальный угол DHI min максимальный
номер режущих врезания до DH min (минимальный диаметр
| | по каталогу LI | S | W | BS | R | hm | кромок | | | | | |
| EDPT10T304PDSRGE | 12,04 | 3,75 | 6,75 | 2,08 | 0,4 | 0,14 | 2 | – – – – – | – | | – – – | |
| EDPT10T308PDSRGE | 12,05 | 3,75 | 6,74 | 1,70 | 0,8 | 0,14 | 2 | – – – – – | – | | – | – |
| EDPT10T312PDSRGE | 12,05 | 3,75 | 6,74 | 1,30 | 1,2 | 0,14 | 2 | – – – – – | – | – – | | – |
| EDPT10T316PDSRGE | 12,06 | 3,75 | 6,74 | 0,90 | 1,6 | 0,14 | 2 | – – – – – | – | – – | | – |
| EDPT10T331PDSRGE | 11,51 | 3,75 | 6,71 | — | 3,1 | 0,14 | 2 | – – – – – | – | – – | | – |
| • Черновая обработка на тяжелых режимах. | | | | | | | | | | | | | |
| • Большие подачи. | | | | | | | | | | | | | |
| тип | | столкновения с | | | | (минимальный | | диаметр отверстия, | | отверстия | |
| пластины | диаметр фрезы | нережущим углом | | max угол врезания | | диаметр отверстия) | | не плоское дно) | | (плоское дно) | |
| Mill-1, 10 | 12 | не рекомендуется | | не рекомендуется | | не рекомендуется | | не рекомендуется | | не рекомендуется | |
| Mill-1, 10 | 16 | | 9,7° | | 12,3° | | 19,50 | | 28,73 | | 32 |
| Mill-1, 10 | 18 | | 7,6° | | 9,6° | | 23,29 | | 32,68 | | 63 |
| Mill-1, 10 | 20 | | 6,2° | | 8,6° | | 27,25 | | 36,63 | | 40 |
| Mill-1, 10 | 22 | | 5,2° | | 7,0° | | 31,25 | | 40,63 | | 44 |
| Mill-1, 10 | 25 | | 4,2° | | 5,3° | | 37,26 | | 46,62 | | 50 |
| Mill-1, 10 | 28 | | 3,5° | | 4,3° | | 43,26 | | 52,62 | | 56 |
| Mill-1, 10 | 32 | | 2,8° | | 3,3° | | 51,27 | | 60,62 | | 64 |
| Mill-1, 10 | 40 | 2,0° | 2,3° | 67,30 | 76,61 | 80 |
| • PSTS — прецизионно спрессованные и спеченные в размер. | Mill-1, 10 | 42 | 1,9° | 2,1° | 71,32 | 80,60 | 82 |
| • Ap1 max = 10 мм. | Mill-1, 10 | 50 | 1,5° | 1,6° | 87,53 | 96,86 | 100 |
| Mill-1, 10 | 63 | 1,2° | 1,2° | 113,54 | 122,86 | 126 |
| Mill-1, 10 | 80 | 0,9° | 0,9° | 147,54 | 156,85 | 160 |
| Mill-1, 10 | 100 | 0,7° | 0,7° | 187,54 | 196,85 | 200 |
ПРИМЕЧАНИЕ. При увеличении радиуса при вершине максимальный угол врезания уменьшается. EDPT-S.GD EDPT-S.GD EDPT-S.GD число
номер режущих
| по каталогу | LI | S | W | BS | R | hm | кромок | | | | | | |
| EDPT10T304PDSRGD | | 12,05 | 3,75 | 6,75 | 2,07 | 0,4 | 0,13 | | 2 | – – – – – – | | | – – – – | |
| EDPT10T308PDSRGD | | 12,05 | 3,75 | 6,74 | 1,70 | 0,8 | 0,13 | | 2 | – – – – | – | | | – – – |
| EDPT10T312PDSRGD | | 12,06 | 3,75 | 6,74 | 1,30 | 1,2 | 0,13 | | 2 | – – – – | – | | – – – – | |
| EDPT10T316PDSRGD | | 12,06 | 3,75 | 6,74 | 0,90 | 1,6 | 0,13 | | 2 | – – – – – – | | – | – – – – | |
| тип пластины | диаметр фрезы | максимальный угол врезания до столкновения с нережущимуглом | maxугол врезания | DH min (минимальный диаметр отверстия) | DHI min (минимальный диаметр отверстия, не плоскоедно) | максимальный диаметр отверстия (плоскоедно) |
| Mill-1, 10 | 12 | не рекомендуется | не рекомендуется | не рекомендуется | не рекомендуется | не рекомендуется |
| Mill-1, 10 | 16 | 9,7° | 12,3° | 19,50 | 28,73 | 32 |
| Mill-1, 10 | 18 | 7,6° | 9,6° | 23,29 | 32,68 | 63 |
| Mill-1, 10 | 20 | 6,2° | 8,6° | 27,25 | 36,63 | 40 |
| Mill-1, 10 | 22 | 5,2° | 7,0° | 31,25 | 40,63 | 44 |
| Mill-1, 10 | 25 | 4,2° | 5,3° | 37,26 | 46,62 | 50 |
| Mill-1, 10 | 28 | 3,5° | 4,3° | 43,26 | 52,62 | 56 |
| Mill-1, 10 | 32 | 2,8° | 3,3° | 51,27 | 60,62 | 64 |
| Mill-1, 10 | 40 | 2,0° | 2,3° | 67,30 | 76,61 | 80 |
| Mill-1, 10 | 42 | 1,9° | 2,1° | 71,32 | 80,60 | 82 |
| Mill-1, 10 | 50 | 1,5° | 1,6° | 87,53 | 96,86 | 100 |
| Mill-1, 10 | 63 | 1,2° | 1,2° | 113,54 | 122,86 | 126 |
| Mill-1, 10 | 80 | 0,9° | 0,9° | 147,54 | 156,85 | 160 |
| Mill-1, 10 | 100 | 0,7° | 0,7° | 187,54 | 196,85 | 200 |
 Каталог Kennametal инновации 2021.1
 Монолитные концевые фрезы Kennametal 2024
 Сменные фрезерные пластины сплавов KCK20B и KCKP10 Kennametal 2024
 Оптимальный выбор Kennametal 2025 - 2026
 Пластины с геометрией FV для токарной обработки Kennametal 2023