Монолитные концевые фрезы Kennametal 2024 - страница 97
Навигация
 Каталог Kennametal инновации 2019.1
 Каталог Kennametal инструментальные системы 2018
 Цельные твердосплавные микросверла линейки KenDrill Micro Kennametal 2025
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - весна 2025
 Каталог Kennametal инновации 2020.1
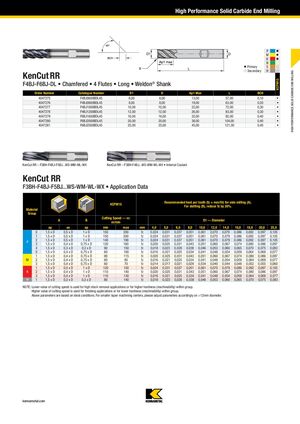
KenCut RR
F4BJ-F6BJ-DL • Скошенная • 4 зубья • Длинный • Хвостовик Weldon®
| Номер заказа | Номер по каталогу | D1 | D | Ap1 макс. | L | BCH |
|---|---|---|---|---|---|---|
| 4047275 | F4BJ0600BDL45 | 6,00 | 6,00 | 13,00 | 57,00 | 0,10 |
| 4047276 | F4BJ0800BDL45 | 8,00 | 8,00 | 19,00 | 63,00 | 0,20 |
| 4047277 | F4BJ1000BDL45 | 10,00 | 10,00 | 22,00 | 72,00 | 0,30 |
| 4047278 | F4BJ1200BDL45 | 12,00 | 12,00 | 26,00 | 83,00 | 0,30 |
| 4047279 | F6BJ1600BDL45 | 16,00 | 16,00 | 32,00 | 92,00 | 0,40 |
| 4047280 | F6BJ2000BDL45 | 20,00 | 20,00 | 38,00 | 104,00 | 0,40 |
| 4047281 | F6BJ2500BDL45 | 25,00 | 25,00 | 45,00 | 121,00 | 0,40 |
KenCut RR – F3BH-F4BJ-F5BJ...WS-WM-WL-WX
KenCut RR – F3BH-F4BJ...WS-WM-WL-WX • Охлаждение через инструмент
KenCut RR F3BH-F4BJ-F5BJ...WS-WM-WL-WX • Данные по применению
Рекомендуемая подача на зуб (fz = мм/зуб) при боковом фрезеровании (A). При нарезании пазов (B) уменьшите fz на 20%.
| Группа материала | A (ap) | A (ae) | B (ap) | Скорость резания — Vc (м/мин) мин | Скорость резания — Vc (м/мин) макс | D1 — Диаметр (мм) | fz 4,0 | fz 5,0 | fz 6,0 | fz 8,0 | fz 10,0 | fz 12,0 | fz 14,0 | fz 16,0 | fz 18,0 | fz 20,0 | fz 25,0 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| P 0 | 1,5 × D | 0,5 × D | 1 × D | 150 | 200 | 0,024 | 0,031 | 0,037 | 0,051 | 0,061 | 0,070 | 0,079 | 0,086 | 0,092 | 0,097 | 0,105 | |
| P 1 | 1,5 × D | 0,5 × D | 1 × D | 150 | 200 | 0,024 | 0,031 | 0,037 | 0,051 | 0,061 | 0,070 | 0,079 | 0,086 | 0,092 | 0,097 | 0,105 | |
| P 2 | 1,5 × D | 0,5 × D | 1 × D | 140 | 190 | 0,024 | 0,031 | 0,037 | 0,051 | 0,061 | 0,070 | 0,079 | 0,086 | 0,092 | 0,097 | 0,105 | |
| P 3 | 1,5 × D | 0,4 × D | 0,75 × D | 120 | 160 | 0,020 | 0,025 | 0,031 | 0,043 | 0,051 | 0,060 | 0,067 | 0,074 | 0,080 | 0,086 | 0,097 | |
| P 4 | 1,5 × D | 0,3 × D | 0,3 × D | 90 | 150 | 0,018 | 0,023 | 0,028 | 0,038 | 0,046 | 0,053 | 0,060 | 0,065 | 0,070 | 0,075 | 0,083 | |
| P 5 | 1,5 × D | 0,4 × D | 0,75 × D | 60 | 100 | 0,016 | 0,021 | 0,025 | 0,034 | 0,041 | 0,048 | 0,054 | 0,059 | 0,064 | 0,069 | 0,077 | |
| M 1 | 1,5 × D | 0,4 × D | 0,75 × D | 90 | 115 | 0,020 | 0,025 | 0,031 | 0,043 | 0,051 | 0,060 | 0,067 | 0,074 | 0,080 | 0,086 | 0,097 | |
| M 2 | 1,5 × D | 0,4 × D | 0,75 × D | 60 | 80 | 0,016 | 0,021 | 0,025 | 0,034 | 0,041 | 0,048 | 0,054 | 0,059 | 0,064 | 0,069 | 0,077 | |
| M 3 | 1,5 × D | 0,4 × D | 0,75 × D | 60 | 70 | 0,014 | 0,017 | 0,021 | 0,029 | 0,034 | 0,040 | 0,044 | 0,048 | 0,052 | 0,055 | 0,060 | |
| K 1 | 1,5 × D | 0,5 × D | 1 × D | 120 | 150 | 0,024 | 0,031 | 0,037 | 0,051 | 0,061 | 0,070 | 0,079 | 0,086 | 0,092 | 0,097 | 0,105 | |
| K 2 | 1,5 × D | 0,4 × D | 1 × D | 110 | 140 | 0,020 | 0,025 | 0,031 | 0,043 | 0,051 | 0,060 | 0,067 | 0,074 | 0,080 | 0,086 | 0,097 | |
| K 3 | 1,5 × D | 0,4 × D | 1 × D | 110 | 130 | 0,016 | 0,021 | 0,025 | 0,034 | 0,041 | 0,048 | 0,054 | 0,059 | 0,064 | 0,069 | 0,077 | |
| H 1 | 1,5 × D | 0,3 × D | 0,3 × D | 80 | 140 | 0,018 | 0,023 | 0,028 | 0,038 | 0,046 | 0,053 | 0,060 | 0,065 | 0,070 | 0,075 | 0,083 |
Примечание: Меньшее значение скорости резания применяется для операций с большим съёмом припуска или при повышенной твёрдости (обрабатываемости) в группе. Большее значение скорости резания применяется для финишных операций или при пониженной твёрдости (обрабатываемости) в группе. Вышеуказанные параметры основаны на идеальных условиях. Для станков меньшего размера отрегулируйте параметры соответственно при диаметре более 12 мм.