Монолитные концевые фрезы Kennametal 2024 - страница 88
Навигация
 Каталог Kennametal инновации 2019.1
 Каталог Kennametal инструментальные системы 2018
 Цельные твердосплавные микросверла линейки KenDrill Micro Kennametal 2025
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - весна 2025
 Каталог Kennametal инновации 2020.1
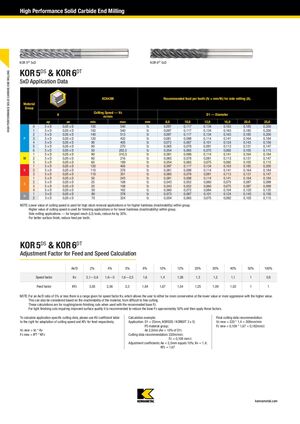
Высокопроизводительная монолитная твердосплавная торцевая фреза
KOR 5DS и KOR 6DT — Данные для обработки 5xD
KC643M
Рекомендуемая подача на зуб (fz = мм/зуб) для боковой фрезеровки (A).
| Группа материалов | Ap (мм) | Ae (мм) | Скорость резания Vc (м/мин) | D1 — Диаметр (мм) | |||||
|---|---|---|---|---|---|---|---|---|---|
| A | мин – макс | 8,0 | 10,0 | 12,0 | 16,0 | 20,0 | 25,0 | ||
| P | 5xD | 0,05 x D | 150 – 540 | 0,097 | 0,117 | 0,134 | 0,163 | 0,185 | 0,200 |
| 5xD | 0,05 x D | 150 – 540 | 0,097 | 0,117 | 0,134 | 0,163 | 0,185 | 0,200 | |
| 5xD | 0,05 x D | 140 – 513 | 0,097 | 0,117 | 0,134 | 0,163 | 0,185 | 0,200 | |
| 5xD | 0,05 x D | 120 – 432 | 0,081 | 0,098 | 0,114 | 0,141 | 0,164 | 0,184 | |
| 5xD | 0,05 x D | 90 – 405 | 0,073 | 0,087 | 0,101 | 0,124 | 0,143 | 0,158 | |
| 5xD | 0,05 x D | 60 – 270 | 0,065 | 0,078 | 0,091 | 0,113 | 0,131 | 0,147 | |
| 5xD | 0,05 x D | 50 – 202,5 | 0,054 | 0,065 | 0,075 | 0,092 | 0,105 | 0,115 | |
| M | 5xD | 0,05 x D | 90 – 310,5 | 0,081 | 0,098 | 0,114 | 0,141 | 0,164 | 0,184 |
| 5xD | 0,05 x D | 60 – 216 | 0,065 | 0,078 | 0,091 | 0,113 | 0,131 | 0,147 | |
| 5xD | 0,05 x D | 60 – 189 | 0,054 | 0,065 | 0,075 | 0,092 | 0,105 | 0,115 | |
| K | 5xD | 0,05 x D | 120 – 405 | 0,097 | 0,117 | 0,134 | 0,163 | 0,185 | 0,200 |
| 5xD | 0,05 x D | 110 – 378 | 0,081 | 0,098 | 0,114 | 0,141 | 0,164 | 0,184 | |
| 5xD | 0,05 x D | 110 – 351 | 0,065 | 0,078 | 0,091 | 0,113 | 0,131 | 0,147 | |
| S | 5xD | 0,05 x D | 50 – 243 | 0,081 | 0,098 | 0,114 | 0,141 | 0,164 | 0,184 |
| 5xD | 0,05 x D | 25 – 108 | 0,043 | 0,052 | 0,060 | 0,075 | 0,087 | 0,099 | |
| 5xD | 0,05 x D | 25 – 108 | 0,043 | 0,052 | 0,060 | 0,075 | 0,087 | 0,099 | |
| 5xD | 0,05 x D | 50 – 162 | 0,060 | 0,072 | 0,084 | 0,104 | 0,120 | 0,135 | |
| H | 5xD | 0,05 x D | 80 – 378 | 0,073 | 0,087 | 0,101 | 0,124 | 0,143 | 0,158 |
| 5xD | 0,05 x D | 70 – 324 | 0,054 | 0,065 | 0,075 | 0,092 | 0,105 | 0,115 | |
Примечание: Нижнее значение скорости резания используется для применений с высокой производительностью съема металла или при более высокой твердости (обрабатываемость) внутри группы. Верхнее значение скорости резания используется для отделочных операций или при более низкой твердости (обрабатываемость) внутри группы. При боковом фрезеровании для инструментов максимальной длины (L3) уменьшите Ae на 30%. Для улучшения качества поверхности уменьшите подачу на зуб.
KOR 5DS и KOR 6DT — Коэффициент коррекции для расчета подачи и скорости
| Ae/D | 2% | 4% | 5% | 8% | 10% | 12% | 20% | 30% | 40% | 50% | 100% |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Коэффициент скорости (Kv) | 2,1–3,6 | 1,6–3 | 1,6–2,5 | 1,6 | 1,4 | 1,38 | 1,3 | 1,2 | 1,1 | 1 | 0,9 |
| Коэффициент подачи (KFz) | 3,58 | 2,56 | 2,3 | 1,84 | 1,67 | 1,54 | 1,25 | 1,09 | 1,02 | 1 | 1 |
Примечание: Для соотношения Ae/D 5% или менее приводится диапазон коэффициента скорости Kv, который позволяет пользователю быть более консервативным при нижнем значении или более агрессивным при верхнем значении. Это также может быть учтено на основе обрабатываемости материала от сложно обрабатываемого к свободно обрабатываемому. Эти расчеты предназначены для черновых/полуотделочных операций при использовании рекомендуемых базовых Fz. Для легких отделочных операций, требующих улучшенного качества поверхности, рекомендуется уменьшить базовые Fz примерно на 50%, а затем применить эти коэффициенты.
Для расчета данных резания для конкретного применения используйте таблицу коэффициентов KV справа для адаптации скорости резания и KFz для подачи соответственно.
Vc новая = Vc × Kv
Fz новая = IPT × KFz
Пример расчета:
Применение: D1 = 25 мм, KOR5DS / KOR6DT 3 × D; группа материалов P5; Ae 2,5 мм (Ae = 10% от D1)
Рекомендация данных резания: 220 м/мин; Fz = 0,109 мм/з
Коэффициенты коррекции: Ae = 2,5 мм соответствует 10%; Kv = 1,4; KFz = 1,67
Окончательная рекомендация данных резания: Vc новая = 220 × 1,4 = 308 м/мин; Fz новая = 0,109 × 1,67 = 0,182 мм/з