Монолитные концевые фрезы Kennametal 2024 - страница 86
Навигация
 Каталог Kennametal инновации 2019.1
 Каталог Kennametal инструментальные системы 2018
 Цельные твердосплавные микросверла линейки KenDrill Micro Kennametal 2025
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - весна 2025
 Каталог Kennametal инновации 2020.1
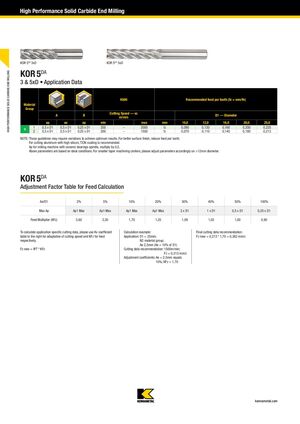
Высокопроизводительная монолитная твердосплавная торцевая фреза
KOR 5DA — Данные для обработки 3 и 5xD
K600
| Группа материалов | Ap (мм) | Ae (мм) | Ap (мм) | Скорость резания Vc (м/мин) | Рекомендуемая подача на зуб (fz = мм/зуб) | |||||
|---|---|---|---|---|---|---|---|---|---|---|
| A | B | мин – макс | D1 = 10,0 мм | D1 = 12,0 мм | D1 = 16,0 мм | D1 = 20,0 мм | D1 = 25,0 мм | |||
| N | 0,5 x D1 | 0,5 x D1 | 0,25 x D1 | 200 – 2000 | 0,080 | 0,120 | 0,160 | 0,200 | 0,225 | |
| Категория 2 | 200 – 1500 | 0,070 | 0,110 | 0,140 | 0,180 | 0,213 | ||||
Примечание: Эти рекомендации могут требовать вариаций для достижения оптимальных результатов. Для улучшения качества поверхности уменьшите подачу на зуб. При фрезеровании алюминия с высоким содержанием кремния рекомендуется покрытие TiCN. Ap для станка с керамическими подшипниками шпинделя следует умножить на 0,5. Приведенные выше параметры основаны на идеальных условиях. Для фрезерных центров меньшего размера отрегулируйте параметры соответственно для диаметра более 12 мм.
KOR 5DA — Таблица коэффициентов коррекции для расчета подачи
| Ae/D1 | 2% | 5% | 10% | 20% | 30% | 40% | 50% | 100% |
|---|---|---|---|---|---|---|---|---|
| Макс Ap | Ap1 Макс | Ap1 Макс | Ap1 Макс | Ap1 Макс | 2 x D1 | 1 x D1 | 0,5 x D1 | 0,25 x D1 |
| Множитель подачи (KFz) | 3,60 | 2,30 | 1,70 | 1,25 | 1,09 | 1,02 | 1,00 | 0,90 |
Для расчета данных резания для конкретного применения используйте коэффициент Kv из таблицы справа для адаптации скорости резания и KFz для подачи соответственно.
Fz новая = IPT × KFz
Пример расчета:
Применение: D1 = 25 мм; группа материалов N2; Ae 2,5 мм (Ae = 10% от D1)
Рекомендация данных резания: 1500 м/мин; Fz = 0,213 мм/з
Коэффициенты коррекции: Ae = 2,5 мм соответствует 10%; KFz = 1,70
Окончательная рекомендация данных резания: Fz новая = 0,213 × 1,70 = 0,362 мм/з