Монолитные концевые фрезы Kennametal 2024 - страница 35
Навигация
 Каталог Kennametal инновации 2019.1
 Каталог Kennametal инструментальные системы 2018
 Цельные твердосплавные микросверла линейки KenDrill Micro Kennametal 2025
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - весна 2025
 Каталог Kennametal инновации 2020.1
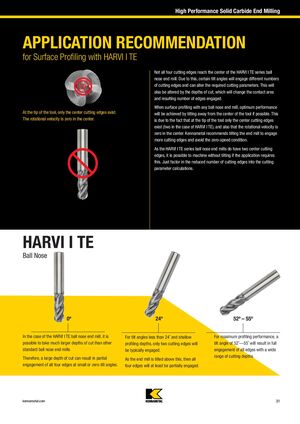
Рекомендация по применению для обработки поверхностей с помощью HARVI I TE
Не все четыре режущие кромки достигают центра фрезы серии HARVI I TE. По этой причине определенные углы наклона будут задействовать различное количество режущих кромок и могут изменять необходимые параметры резания. Это также изменится в зависимости от глубин резания, которые изменят контактную площадь и, как следствие, количество задействованных кромок.
При обработке поверхностей любой сферической концевой фрезой оптимальная производительность будет достигнута путем наклона, отходящего от центра инструмента, если возможно. Это связано с тем, что на вершине инструмента присутствуют только центральные режущие кромки (две в случае HARVI I TE), а также что скорость вращения равна нулю в центре. Kennametal рекомендует наклонять концевую фрезу таким образом, чтобы задействовать больше режущих кромок и избежать условия нулевой скорости.
Поскольку сферические концевые фрезы серии HARVI I TE имеют две центральные режущие кромки, возможна обработка без наклона, если применение требует этого. Просто учтите сниженное количество режущих кромок при расчете параметров резания.
Сферический конец HARVI I TE
0º — На вершине инструмента присутствуют только центральные режущие кромки. Концевая фреза серии HARVI I TE может снимать намного большие глубины резания, чем другие стандартные сферические фрезы. Поэтому большая глубина резания может привести к частичному задействованию всех четырех кромок при малых или нулевых углах наклона.
24º — При углах наклона менее 24° и при малых глубинах обработки поверхностей обычно задействуются только две режущие кромки. По мере увеличения наклона концевой фрезы все четыре кромки будут по крайней мере частично задействованы.
52º–55º — Для максимальной производительности при обработке поверхностей угол наклона 52º–55º обеспечит полное задействование всех кромок с широким диапазоном глубин резания.