Монолитные концевые фрезы Kennametal 2024 - страница 100
Навигация
 Каталог Kennametal инновации 2019.1
 Каталог Kennametal инструментальные системы 2018
 Цельные твердосплавные микросверла линейки KenDrill Micro Kennametal 2025
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - весна 2025
 Каталог Kennametal инновации 2020.1
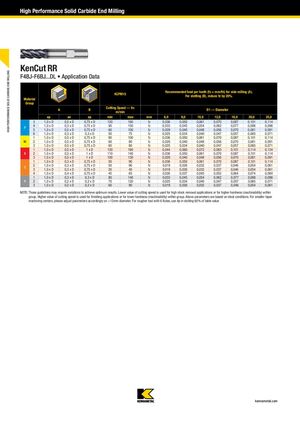
KenCut RR F4BJ-F6BJ...DL • Данные по применению
Рекомендуемая подача на зуб (fz = мм/зуб) при боковом фрезеровании (A). При нарезании пазов (B) уменьшите fz на 20%.
| Группа материала | A (ap) | A (ae) | B (ap) | Скорость резания — Vc (м/мин) мин | Скорость резания — Vc (м/мин) макс | D1 — Диаметр (мм) | fz 6,0 | fz 8,0 | fz 10,0 | fz 12,0 | fz 16,0 | fz 20,0 | fz 25,0 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| P 3 | 1,0 × D | 0,5 × D | 0,75 × D | 120 | 160 | 0,036 | 0,050 | 0,061 | 0,070 | 0,087 | 0,101 | 0,114 | |
| P 4 | 1,0 × D | 0,3 × D | 0,75 × D | 90 | 150 | 0,033 | 0,045 | 0,054 | 0,062 | 0,077 | 0,088 | 0,098 | |
| P 5 | 1,0 × D | 0,5 × D | 0,75 × D | 60 | 100 | 0,029 | 0,040 | 0,048 | 0,056 | 0,070 | 0,081 | 0,091 | |
| P 6 | 1,0 × D | 0,3 × D | 0,3 × D | 50 | 75 | 0,025 | 0,034 | 0,040 | 0,047 | 0,057 | 0,065 | 0,071 | |
| M 1 | 1,0 × D | 0,5 × D | 0,75 × D | 80 | 100 | 0,036 | 0,050 | 0,061 | 0,070 | 0,087 | 0,101 | 0,114 | |
| M 2 | 1,0 × D | 0,5 × D | 0,75 × D | 60 | 80 | 0,029 | 0,040 | 0,048 | 0,056 | 0,070 | 0,081 | 0,091 | |
| M 3 | 1,0 × D | 0,5 × D | 0,75 × D | 60 | 80 | 0,025 | 0,034 | 0,040 | 0,047 | 0,057 | 0,065 | 0,071 | |
| K 1 | 1,0 × D | 0,5 × D | 1 × D | 120 | 160 | 0,044 | 0,060 | 0,072 | 0,083 | 0,101 | 0,114 | 0,124 | |
| K 2 | 1,0 × D | 0,5 × D | 1 × D | 110 | 140 | 0,036 | 0,050 | 0,061 | 0,070 | 0,087 | 0,101 | 0,114 | |
| K 3 | 1,0 × D | 0,5 × D | 1 × D | 100 | 130 | 0,029 | 0,040 | 0,048 | 0,056 | 0,070 | 0,081 | 0,091 | |
| S 1 | 1,0 × D | 0,3 × D | 0,75 × D | 50 | 90 | 0,036 | 0,050 | 0,061 | 0,070 | 0,087 | 0,101 | 0,114 | |
| S 2 | 1,0 × D | 0,3 × D | 0,75 × D | 50 | 90 | 0,019 | 0,026 | 0,032 | 0,037 | 0,046 | 0,054 | 0,061 | |
| S 3 | 1,0 × D | 0,3 × D | 0,75 × D | 20 | 40 | 0,019 | 0,026 | 0,032 | 0,037 | 0,046 | 0,054 | 0,061 | |
| S 4 | 1,0 × D | 0,4 × D | 0,75 × D | 45 | 65 | 0,026 | 0,037 | 0,045 | 0,052 | 0,064 | 0,074 | 0,084 | |
| H 1 | 1,0 × D | 0,3 × D | 0,3 × D | 80 | 140 | 0,033 | 0,045 | 0,054 | 0,062 | 0,077 | 0,088 | 0,098 | |
| H 2 | 1,0 × D | 0,2 × D | 0,2 × D | 70 | 120 | 0,025 | 0,034 | 0,040 | 0,047 | 0,057 | 0,065 | 0,071 | |
| H 3 | 1,0 × D | 0,2 × D | 0,2 × D | 60 | 90 | 0,019 | 0,026 | 0,032 | 0,037 | 0,046 | 0,054 | 0,061 |
Примечание: Эти рекомендации могут требовать вариаций для достижения оптимальных результатов. Меньшее значение скорости резания применяется для операций с большим съёмом припуска или при повышенной твёрдости (обрабатываемости) в группе. Большее значение скорости резания применяется для финишных операций или при пониженной твёрдости (обрабатываемости) в группе. Вышеуказанные параметры основаны на идеальных условиях. Для станков меньшего размера отрегулируйте параметры соответственно при диаметре более 12 мм. Для более грубого инструмента с 6 зубьями используйте Ap при нарезании пазов 60% от табличного значения.